Casa
>
Prodotto > Servizio di personalizzazione principale > Modanatura personalizzata > Stampaggio di piccoli particolari in plastica
Prodotto
- Servizio di personalizzazione principale
- Assistenza sanitaria
- Attrezzature sanitarie domestiche
- Prodotti per massaggi salutari per uso domestico
- Attrezzature mediche per la riabilitazione domestica
- Attrezzature per l'assistenza domiciliare
- Attrezzatura medica della casa dell'ospedale
- Attrezzatura medica commerciale dell'ospedale
- Nuovi dispositivi medici
- Forniture veterinarie
- Apparecchi e strumenti elettronici
- Stampi per forniture materne e infantili
- Sport ricreativi
- Arte dell'arredamento della casa
- Accessori per auto
- Trasporti e magazzinaggio
- Apparecchi di illuminazione
- Attrezzature per l'edilizia
- Prodotto da imballaggio
- Didattica e laboratori
- Abbigliamento Bagagli Accessori
- Prodotti per la cura e la pulizia
- Agricoltura e silvicoltura
- Attrezzatura meccanica
- Forniture per animali domestici
- Stoviglie
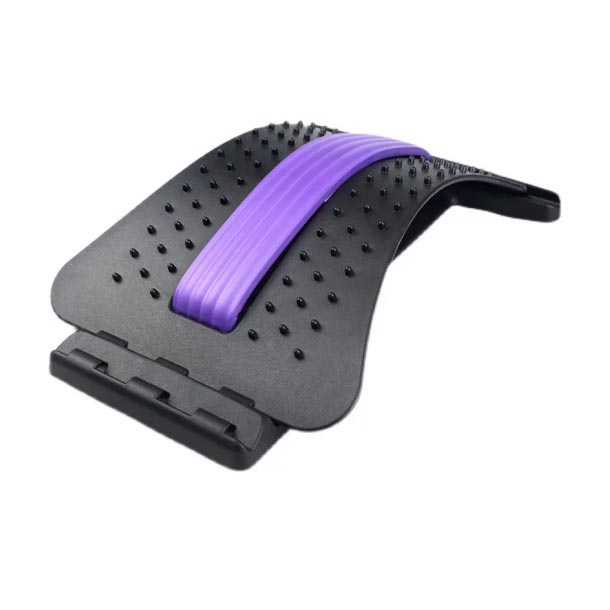
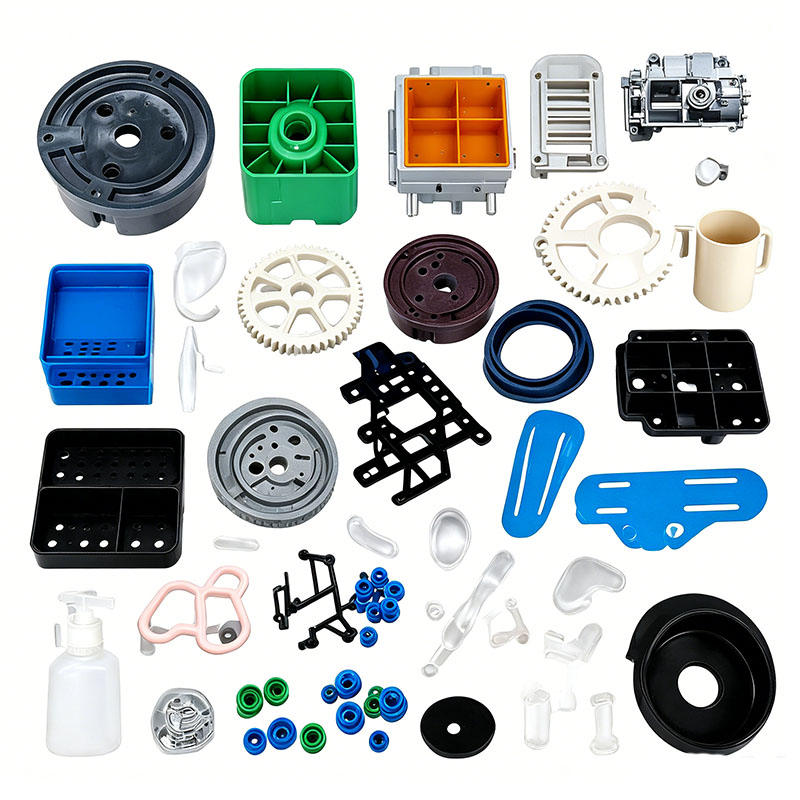
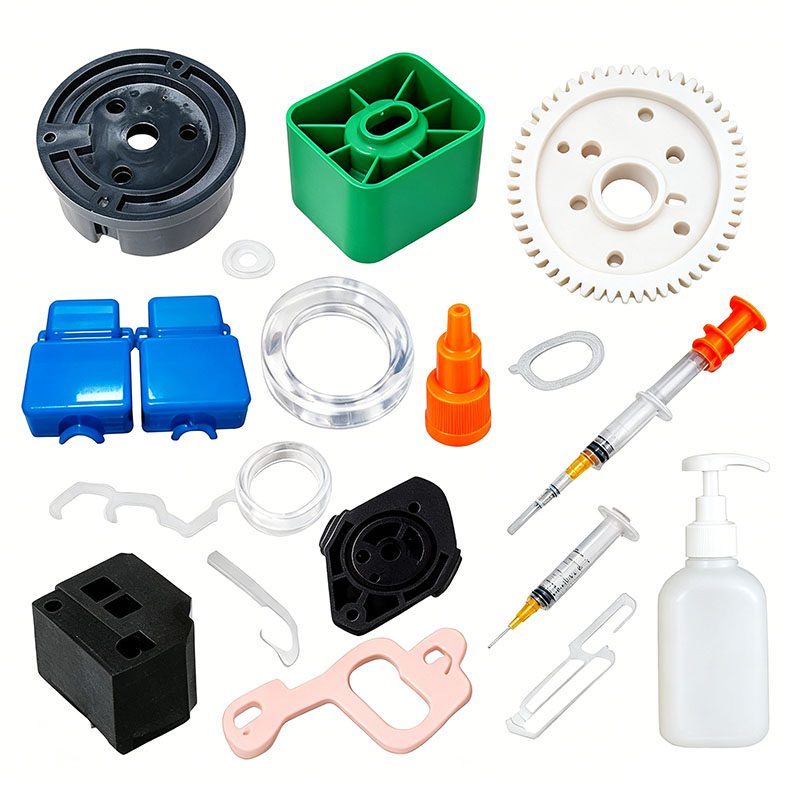
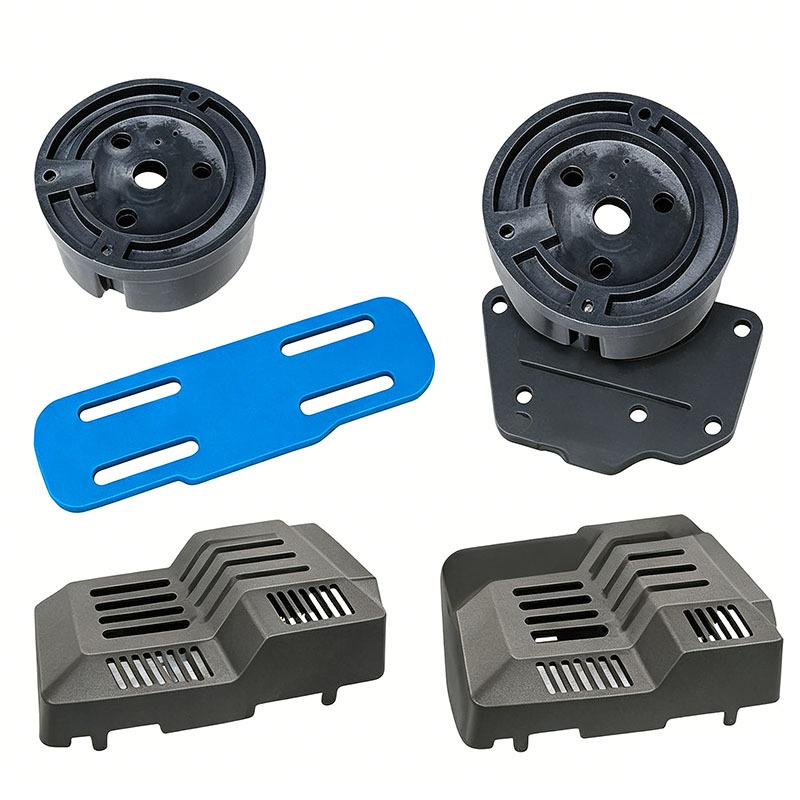
Stampaggio di piccoli particolari in plastica
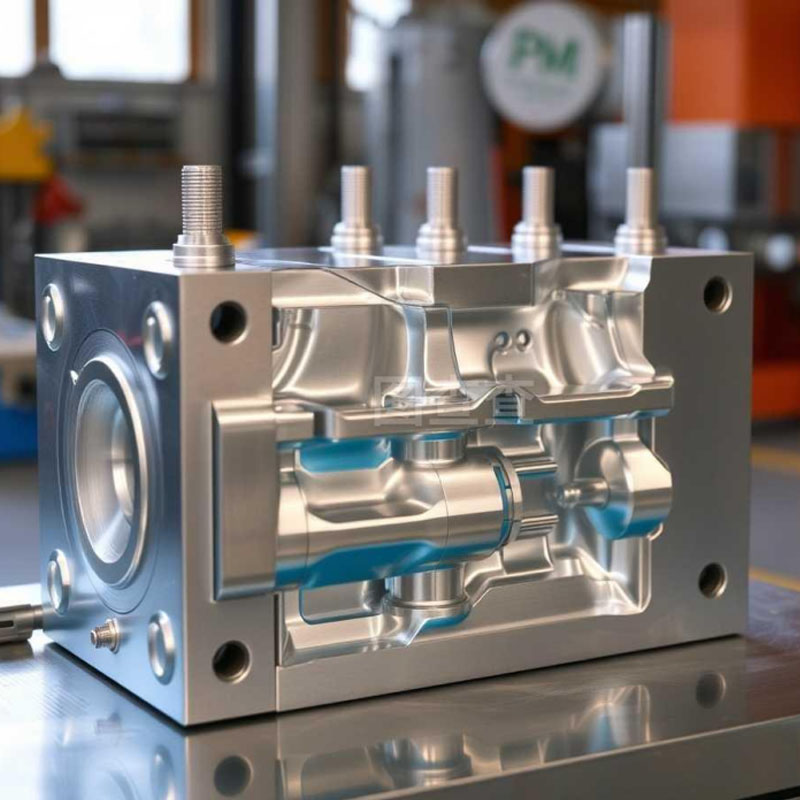
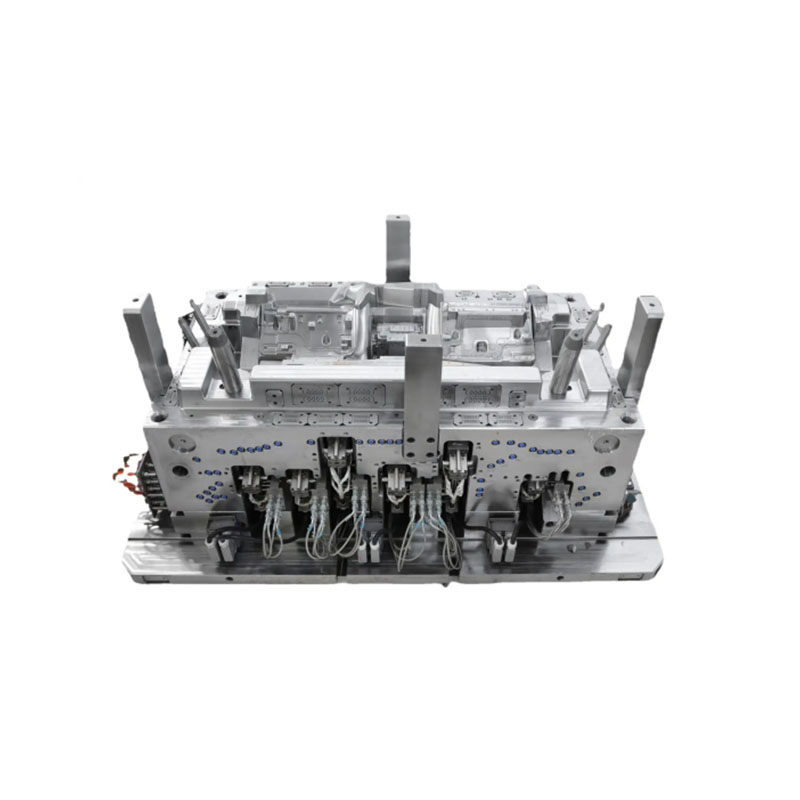
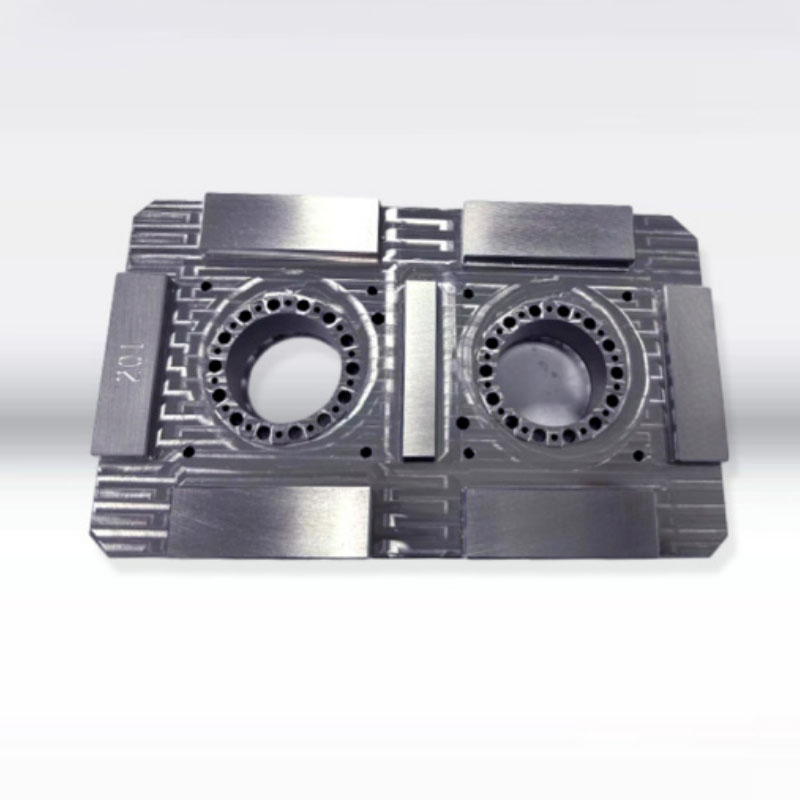
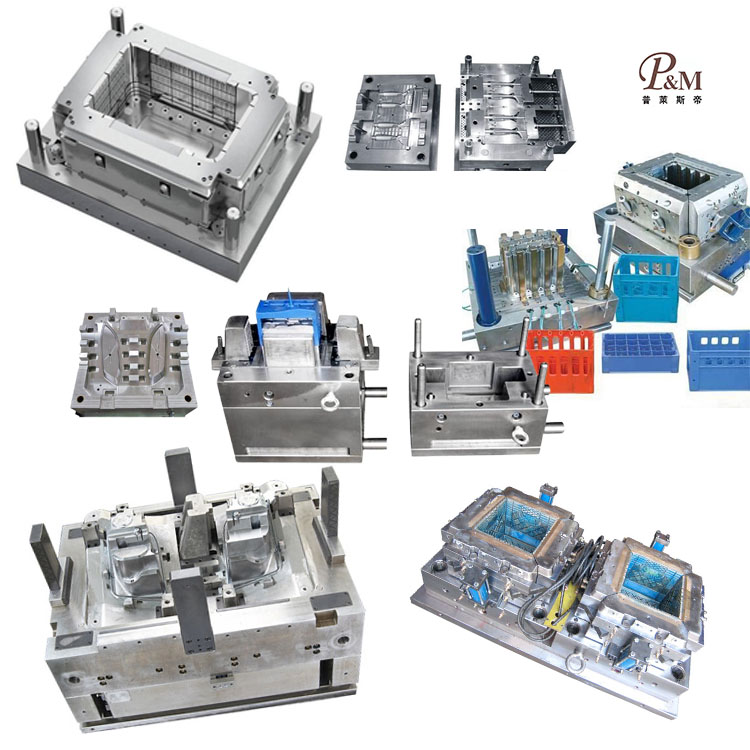
Ningbo (P&M) Plastic Metal Products Co., Ltd. ha 17 anni di tecnologia di produzione di stampi e può personalizzare lo stampaggio di piccole parti di stampaggio in plastica. Forniamo servizi professionali di stampaggio di piccole parti di stampaggio in plastica personalizzate e siamo un produttore professionale di stampaggio di piccole parti di stampaggio in plastica. Abbiamo sufficiente esperienza nella selezione delle materie prime dei prodotti e dei materiali per gli stampi. Nel processo di personalizzazione dello stampaggio di piccole parti in plastica, la nostra fabbrica può fornire un servizio completo. Disponiamo di capacità di progettazione e produzione relative allo stampaggio di piccole parti in plastica, quali: progettazione CAD, produzione di stampi, stampaggio a iniezione, produzione di prodotti in plastica, assemblaggio e altre tecnologie.
Invia richiesta
Descrizione del prodotto
Inoltre, la nostra azienda ha stabilito rapporti di collaborazione con fornitori di materie prime plastiche, produttori di stampe, ecc. per garantire la fornitura di materie prime e la qualità di stampa. Grazie alla nostra ricca esperienza e alla perfetta catena di fornitura, la nostra azienda è in grado di fornire ai clienti prodotti di stampaggio di piccole parti in plastica personalizzate di alta qualità per soddisfare le loro esigenze specifiche. Allo stesso tempo, abbiamo 10 anni di esperienza professionale nel servizio di commercio estero, comprendiamo il processo del commercio estero e serviamo meglio i nostri clienti. Per i prodotti di stampaggio di piccole parti in plastica, possiamo realizzare parti in plastica corrispondenti, principalmente tramite stampi a iniezione.
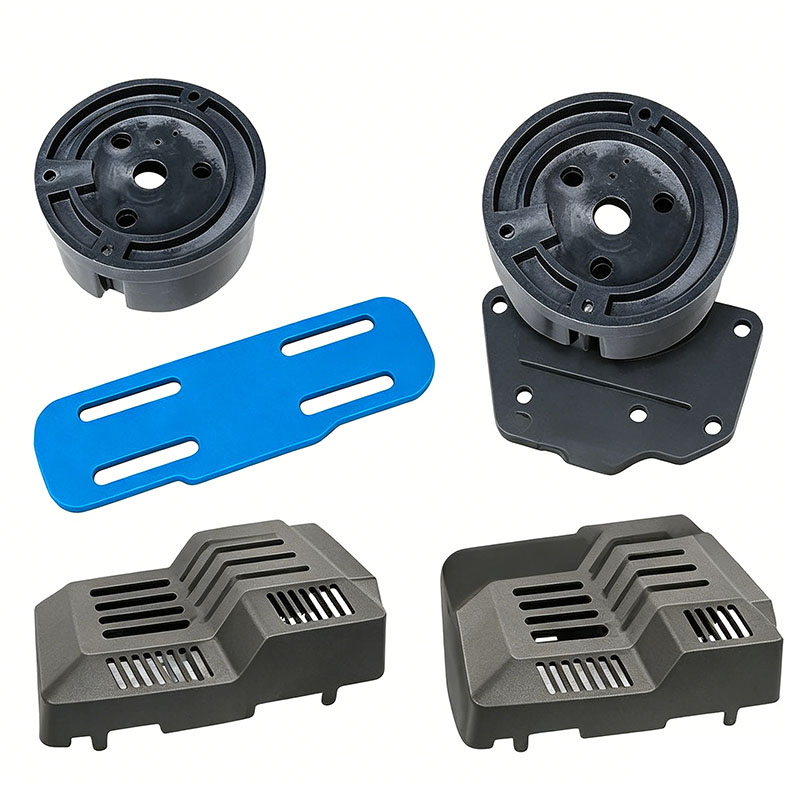
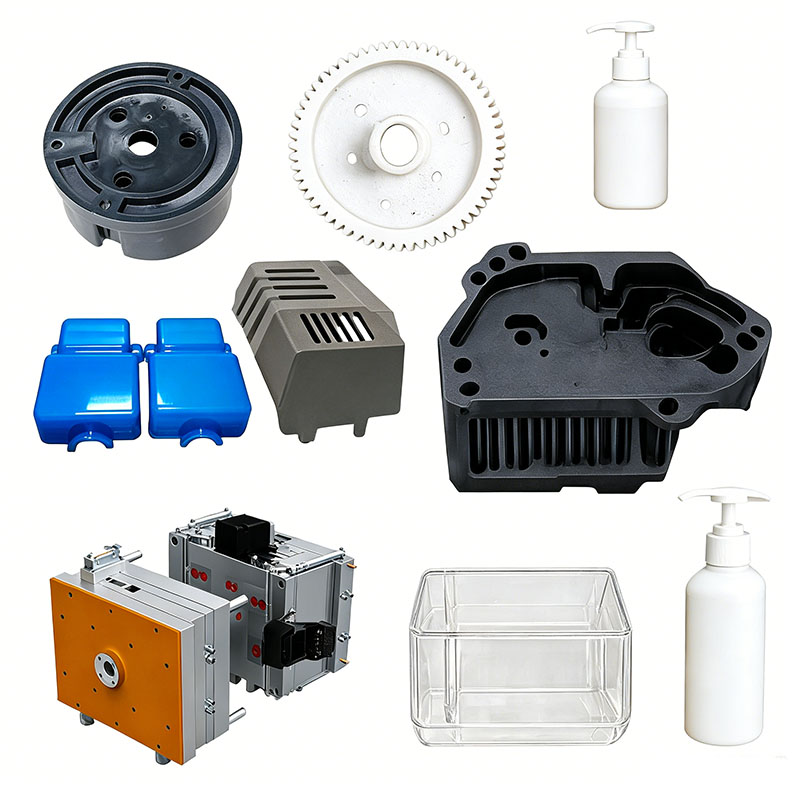
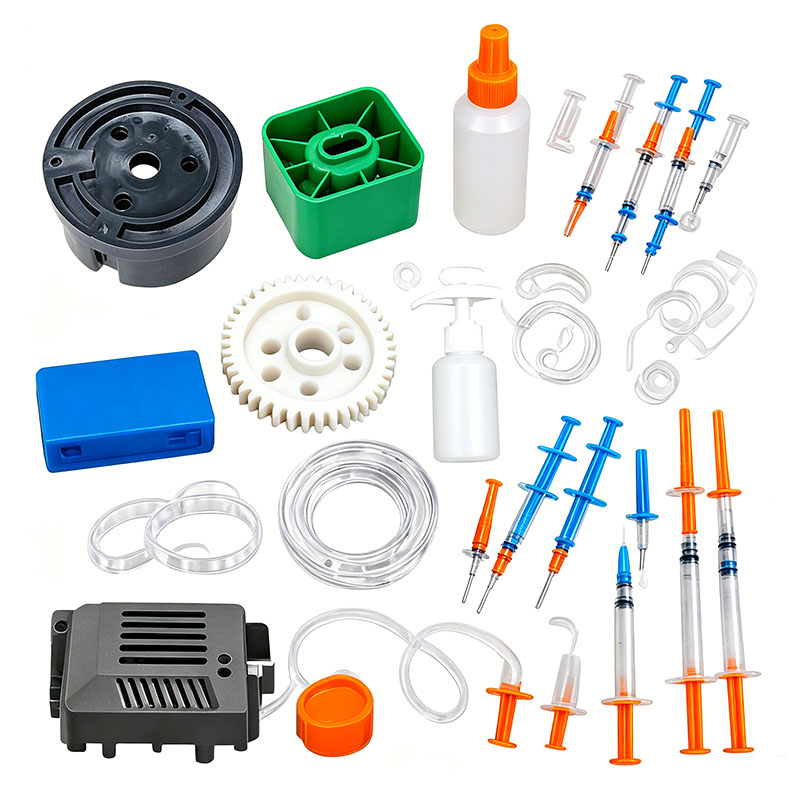
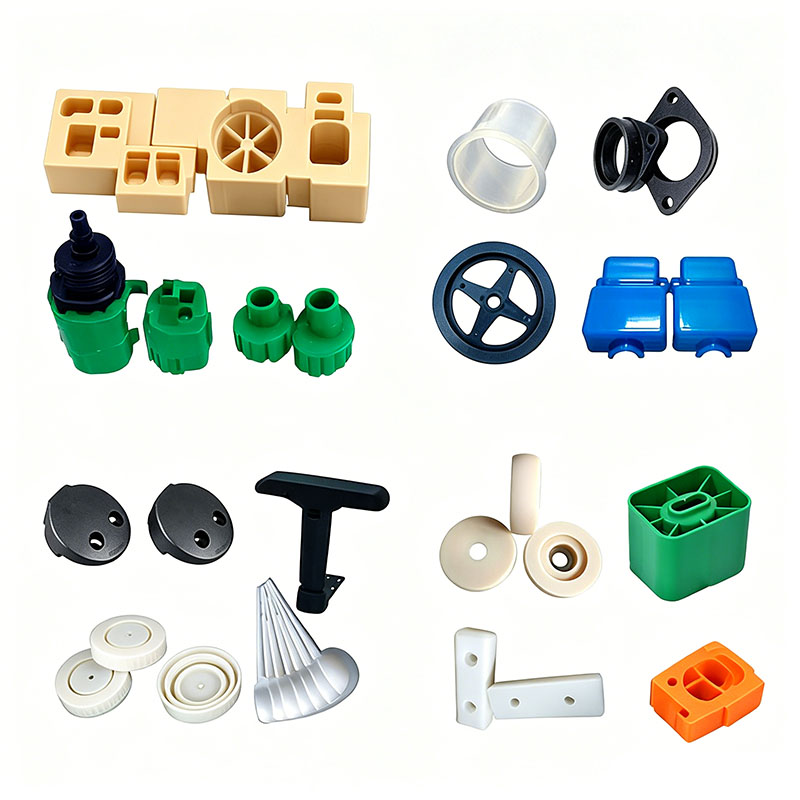
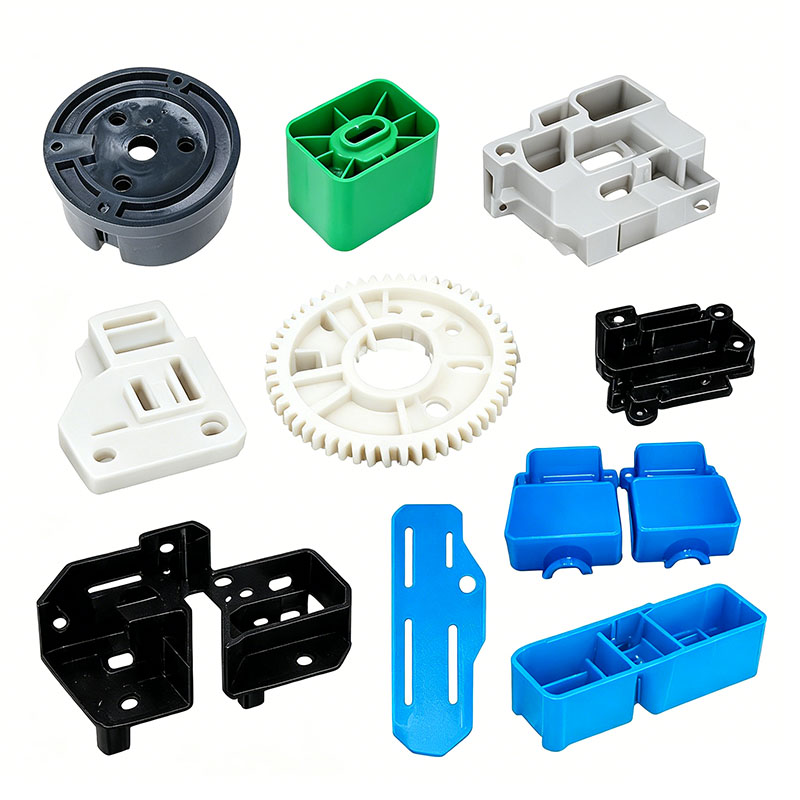
Le piccole parti stampate a iniezione si riferiscono generalmente a componenti in plastica leggeri e compatti con spessori di parete compresi tra 1 e 2,5 mm, generalmente prodotti utilizzando stampi multi-cavità (8, 16, 32 o più cavità). Gli esempi includono terminali di connettori elettronici, elementi a scatto, guarnizioni, ingranaggi, basi di interruttori, manicotti di cablaggi elettrici, staffe per piccoli elettrodomestici, boccole in metallo-plastica, componenti di giocattoli e tappi di chiusura per apparecchiature. Queste parti sono caratterizzate da percorsi brevi del flusso di fusione, velocità di riempimento elevate, spazio di ventilazione limitato, perni di espulsione delicati che tendono a perforare la parte e requisiti rigorosi di coerenza dimensionale tra i lotti. Alcuni componenti di precisione devono inoltre soddisfare criteri specifici riguardanti tolleranze di assemblaggio, resistenza all'usura, ritardo di fiamma, impermeabilità e resistenza alla temperatura. Il controllo dello stampaggio si concentra su cinque aree principali: essiccazione delle materie prime, bilanciamento dello stampo multi-cavità, riempimento e sfiato ad alta velocità, controllo di precisione della temperatura per ridurre al minimo la deformazione e protezione durante la micro-espulsione. I punti chiave di stampaggio per ciascun modulo sono dettagliati di seguito.
I. Elementi essenziali per il pretrattamento e lo stampaggio delle materie prime
Sebbene le parti di piccole dimensioni richiedano una quantità minima di materiale per iniezione e comportino tempi di permanenza della vite brevi, le condizioni di taglio elevato possono facilmente portare al degrado del materiale, all'esposizione delle fibre e alla striatura dell'argento; pertanto, gli standard di pretrattamento delle materie prime non devono essere compromessi.
Selezione delle materie prime e gestione del rimacinato
ABS o PP modificato vengono selezionati per parti cosmetiche di uso generale; Il POM o PA6 rinforzato con fibra di vetro viene utilizzato per ingranaggi di precisione resistenti all'usura e accoppiamenti a scatto scorrevoli; PA o PC/ABS ritardanti di fiamma vengono utilizzati per connettori elettronici e basi per interruttori; e il PC viene utilizzato per piccole lenti trasparenti e coperture per indicatori.
L'uso di macinato (rottami di materozza/canalina) è severamente vietato per piccole parti portanti di precisione e componenti elettronici ritardanti di fiamma, poiché impurità e molecole degradate nel macinato possono compromettere la resistenza strutturale e le proprietà ritardanti di fiamma. Per le parti decorative standard, il rapporto di aggiunta del rimacinato deve essere mantenuto al di sotto del 10%; il materiale deve essere granulato e setacciato uniformemente per rimuovere le particelle grossolane, evitando un riempimento non uniforme su più cavità. Gli agenti distaccanti dallo stampo a bassa fioritura vengono utilizzati nelle miscele di materiali per prevenire la fioritura superficiale o l'inceppamento dell'assemblaggio sulle superfici di accoppiamento a tolleranza stretta delle parti. I materiali rinforzati con fibra di vetro vengono miscelati a basse velocità per ridurre al minimo la rottura delle fibre e garantire una resistenza all'usura costante nelle parti finite. **Linee guida operative per la miscelazione dei materiali**
Utilizzare una piccola impastatrice verticale alla velocità di 250–300 giri al minuto; è sufficiente un tempo di miscelazione di 5–8 minuti; non è necessaria una miscelazione prolungata. Mescola separatamente piccole parti di colori diversi e controlla con precisione il rapporto del masterbatch per evitare variazioni di colore da lotto a lotto. Conservare separatamente i materiali ignifughi e il nylon; non mescolarli con PP o ABS per evitare di compromettere le proprietà del materiale. Sigillare il tamburo di miscelazione dopo la lavorazione per escludere la polvere; la polvere fine che entra in uno stampo multi-cavità può facilmente causare l'ostruzione della ventilazione e la comparsa di macchie nere sul prodotto.
**Requisiti obbligatori di asciugatura e deumidificazione**
PC, PA e PC/ABS sono altamente igroscopici; anche minuscole bolle possono causare guasti dielettrici nei componenti elettronici o guasti strutturali nelle parti portanti. PC essiccato a 110°C per 4 ore, PA6+GF a 110°C per 4 ore e ABS a 80°C per 3 ore. PP e POM hanno un basso assorbimento d'acqua; è sufficiente asciugarli a 60°C per 1 ora in ambienti umidi per rimuovere l'umidità superficiale. Data la ridotta capacità della tramoggia delle macchine di piccole dimensioni, asciuga le materie prime in piccoli lotti per evitare il riassorbimento di umidità durante lo stoccaggio prolungato; asciugare nuovamente i materiali se la macchina rimane inattiva per più di un'ora.
**II. Progettazione e configurazione della macchina per piccoli stampi multicavità**
Gli stampi per componenti di piccole dimensioni presentano generalmente layout a cavità multiple. Le sfide principali includono il bilanciamento del flusso di fusione tra le cavità, la ventilazione delle aree strette e la prevenzione della perforazione della parte da parte dei sottili perni dell'estrattore.
**Stampo in acciaio e struttura**
Per le parti di piccole dimensioni con requisiti estetici, utilizzare acciaio con finitura a specchio 718H o S136 per garantire una superficie priva di graffi dopo la lucidatura. Applica il trattamento di nitrurazione agli stampi per parti rinforzate con fibra di vetro o POM per resistere all'erosione della fusione ad alta velocità. Progettare tutti gli angoli con un raggio di almeno R0,5; gli angoli acuti in parti minuscole creano concentrazioni di stress che li rendono inclini a spezzarsi. Mantenere la precisione di adattamento della linea di giunzione entro ≤ 0,01 mm per eliminare le bave sottili che potrebbero interferire con l'assemblaggio.
**Progettazione del bilanciamento del corridore (nucleo di stampi multi-cavità)**
Per stampi a 16 o 32 cavità, utilizzare un sistema di canali bilanciato in cui le lunghezze e i diametri dei canali sono identici per tutte le cavità; ciò previene problemi come scatti brevi (riempimento insufficiente) o flash (riempimento eccessivo) in cavità specifiche. Per le parti di piccole dimensioni si preferiscono gli ingressi puntuali o quelli laterali; le loro dimensioni ridotte riducono al minimo la necessità di rifilature post-stampaggio. Gli ingranaggi di precisione utilizzano paratoie sottomarine che si tagliano automaticamente, migliorando così l'efficienza dell'automazione.
Ottimizzazione del raffreddamento e della ventilazione
Le parti piccole presentano pareti sottili e si raffreddano rapidamente, tuttavia le nervature e le sporgenze sottili sono soggette ad accumulo di calore e segni di avvallamento. Lo stampo utilizza una fitta rete di sottili canali di raffreddamento posizionati vicino alle cavità per garantire temperature uniformi dello stampo. Un controller della temperatura dello stampo fornisce una regolazione precisa: 50–60°C per ABS, 80–90°C per POM e oltre 80°C per nylon rinforzato con fibra di vetro.
Le parti piccole sono altamente suscettibili ai difetti di intrappolamento del gas. Per ciascuna cavità vengono tagliate fessure di ventilazione indipendenti (0,010–0,012 mm di profondità, 3–5 mm di larghezza) e vengono aggiunti inserti di ventilazione su nervature, linee di saldatura e posizioni di estremità del flusso per facilitare la rapida evacuazione del gas durante il riempimento ad alta velocità, prevenendo bruciature, colpi brevi e linee di saldatura fragili.
Protezione del sistema di espulsione
Gli estrattori per pezzi di piccole dimensioni hanno diametri piccoli (φ1–φ3 mm); L'espulsione ad alta velocità rischia di perforare la parte o causare sbiancamento da stress. Viene utilizzata una combinazione di più perni sottili, espulsori a manicotto ed espulsori piatti, con perni posizionati in aree con pareti spesse lontane da superfici cosmetiche o di accoppiamento. Per ridurre al minimo lo stress localizzato viene utilizzato un profilo di velocità di espulsione a due stadi: rilascio iniziale lento seguito da espulsione rapida. Per le parti sottili, simili a manicotti, vengono aggiunti blocchi di espulsione per evitare piegature o deformazioni durante la sformatura.
Messa in servizio dello stampo
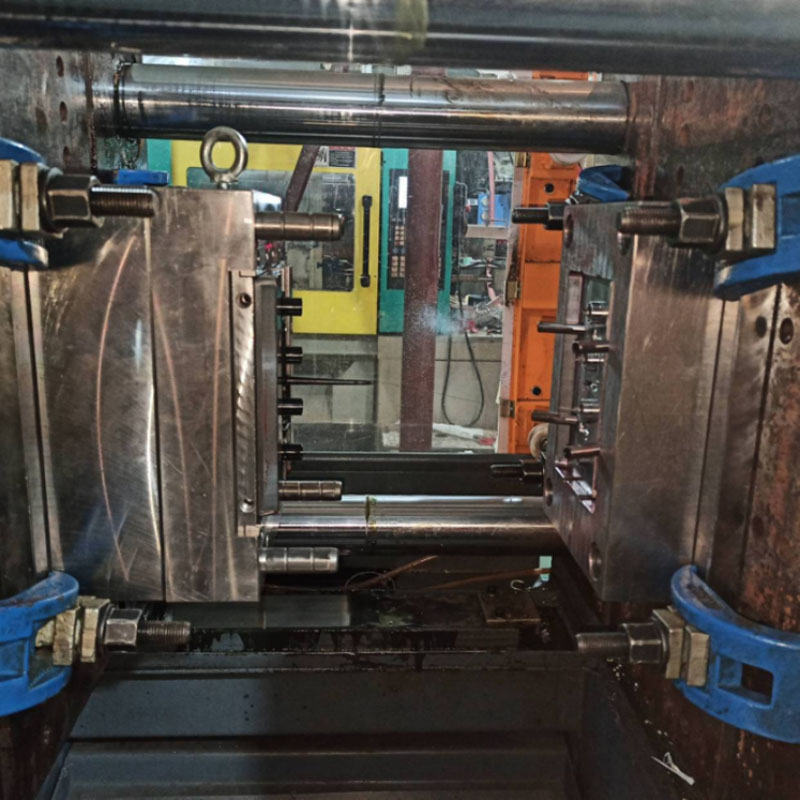
Le piccole parti vengono prodotte su macchine per lo stampaggio a iniezione da 100 T a 300 T; gli stampi multi-cavità richiedono una forza di bloccaggio sufficiente per impedire l'apertura o la formazione di bave dello stampo durante l'iniezione ad alta velocità. I canali di raffreddamento vengono lavati individualmente per garantire l'assenza di ostruzioni e la protezione dello stampo a bassa pressione è calibrata per attivare l'apertura automatica dello stampo anche con minimi residui del punto di iniezione, prevenendo danni alle cavità delicate. Prima di produrre pezzi ignifughi, il cilindro di iniezione viene pulito accuratamente per rimuovere i residui di altri materiali.
Siamo un piccolo produttore di stampaggio di parti stampate in plastica, che fornisce produzione di stampaggio di piccole parti stampate in plastica di alta qualità. Se desideri personalizzare/sviluppare prodotti per lo stampaggio di piccole parti in plastica, puoi trovarci. Disponiamo di una progettazione professionale di stampi a iniezione e di una tecnologia di produzione matura, che vi fornisce un servizio completo, dalla progettazione del prodotto, alla realizzazione di stampi, alla produzione del prodotto, all'imballaggio del prodotto, al trasporto del prodotto, possiamo aiutarvi in ogni collegamento. Finché verrai da noi, ti forniremo il massimo servizio e ti soddisferemo in termini di qualità del prodotto, tempi di produzione, dialogo informativo, ecc.
|
Nome del prodotto |
Stampaggio del tapis roulant |
|
Si prega di fornire |
2D, 3D, campioni o dimensioni di le immagini multi-angolo |
|
Tempo di muffa |
20-35 giorni |
|
Tempo del prodotto |
7-15 giorni |
|
Precisione dello stampo |
+/-0,01 mm |
|
Vita della muffa |
50-100 milioni di colpi |
|
Processo di produzione |
Disegni di audit: analisi del flusso dello stampo - validazione del progetto - Materiali personalizzati - lavorazione stampi - lavorazione anime - lavorazione elettrodi - Sistema Runner lavorazione - lavorazione e approvvigionamento di pezzi - accettazione della lavorazione - cavità processo di trattamento superficiale - modalità complessa Die - L'intero rivestimento superficiale dello stampo - piastra di montaggio - campione dello stampo - prova campione - invio campioni |
|
Cavità dello stampo |
Una cavità, multi-cavità o uguale prodotti diversi possono essere realizzati insieme |
|
Materiale dello stampo |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema di corridori |
Canale caldo e canale freddo |
|
Materiale di base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Fine |
Snocciolando la parola, finitura a specchio, superficie opaca, strie |
|
Standard |
HASCO, DME o dipendenti da |
|
Tecnologia principale |
Fresatura, rettifica, CNC, elettroerosione, filo taglio, intaglio, elettroerosione, torni, finitura superficiale, ecc. |
|
Software |
CAD,PRO-E,UG Tempo di progettazione: 1-3 giorni (circostanze normali) |
|
Materiale del prodotto |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Sistema di qualità |
ISO9001:2008 |
|
Stabilisci il tempo |
20 giorni |
|
Attrezzatura |
CNC, elettroerosione, taglio Macchina, macchinari per la plastica, ecc. Stampo per valigie in plastica Zhe Jiang |


Realizzazione di stampi per iniezione plastica

Specifiche dello stampaggio della plastica

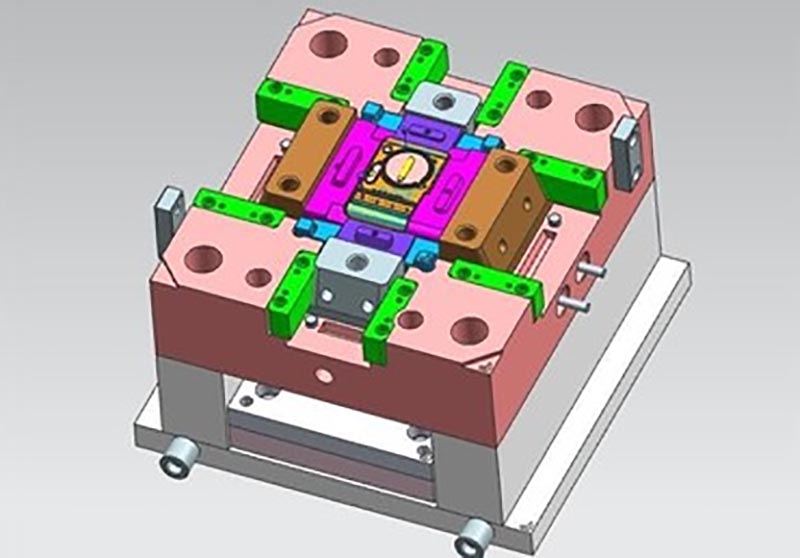
Progettazione dello stampo:



Processo di transazione:

Test della muffa:


Confezione del prodotto

Fabbrica
Siamo una fabbrica di stampi in plastica personalizzata. La nostra fabbrica è produttrice di stampi per iniezione plastica. abbiamo 17 anni di esperienza nello stampo in plastica personalizzato professionale e 10 anni di esperienza nel commercio estero. Siamo fornitori di stampi in plastica personalizzati. Siamo in grado di fornire un servizio personalizzato di stampi in plastica. La nostra fabbrica può realizzare parti in plastica stampate ad iniezione e la qualità dei prodotti ti soddisferà.
Abbiamo più di 50 macchine di fascia alta e centinaia di ingegneri e progettisti. Siamo in grado di fornire un servizio completo, dalla progettazione del prodotto - realizzazione di stampi - produzione del prodotto - imballaggio del prodotto - trasporto. Abbiamo una filiera produttiva completa. Possiamo soddisfare tutte le vostre esigenze.
Servizi che forniamo:
Servizio professionale di stampi personalizzati, progettazione e produzione di stampi in plastica. Produzione di prodotti in plastica, progettazione del prodotto, progettazione di stampi, personalizzazione di stampi per soffiaggio, personalizzazione di stampi rotazionali, personalizzazione di stampi per pressofusione. Servizi di stampa 3D, servizi di produzione CNC, imballaggio del prodotto, imballaggio personalizzato, servizi di spedizione.










Aderiamo sempre ai principi della qualità innanzitutto e del tempo. Fornendo ai clienti prodotti della massima qualità, cercare di massimizzare l'efficienza produttiva e ridurre i tempi di produzione. Siamo orgogliosi di dire a ogni cliente che la nostra azienda non ha perso alcun cliente sin dalla sua fondazione. Se c'è un problema con il prodotto, cercheremo attivamente una soluzione e ci assumeremo la responsabilità fino alla fine.

Domande frequenti
Q1: sei una società commerciale o un produttore?
A: Siamo produttori.
Q2. Quando posso ottenere il preventivo?
A: Di solito citiamo entro 2 giorni dalla ricezione della tua richiesta.
Se hai molta urgenza, chiamaci o comunicacelo nella tua email in modo che possiamo prima fare un preventivo per te.
Q3. Quanto tempo è il tempo di consegna per lo stampo?
R: Tutto dipende dalle dimensioni e dalla complessità dei prodotti. Normalmente, il tempo di consegna è di 25 giorni.
Q4. Non ho un disegno 3D, come devo iniziare il nuovo progetto?
A: Puoi fornirci un campione di stampaggio, ti aiuteremo a completare il disegno del disegno 3D.
Q5. Prima della spedizione, come assicurarsi della qualità dei prodotti?
R: Se non vieni nella nostra fabbrica e non hai una terza parte per l'ispezione, saremo i tuoi addetti all'ispezione.
Ti forniremo un video per i dettagli del processo di produzione che include il rapporto sul processo, la struttura delle dimensioni del prodotto e i dettagli della superficie, i dettagli dell'imballaggio e così via.
Q6. Quali sono i tuoi termini di pagamento?
A: Pagamento dello stampo: deposito del 40% tramite T/T in anticipo, pagamento del secondo stampo del 30% prima di inviare i primi campioni di prova, saldo dello stampo del 30% dopo aver concordato i campioni finali.
B: Pagamento della produzione: deposito anticipato del 50%, 50% prima dell'invio della merce finale.
Q7: Come potete rendere la nostra attività un buon rapporto a lungo termine?
R:1. Manteniamo una buona qualità e un prezzo competitivo per garantire ai nostri clienti il vantaggio di prodotti della migliore qualità.
2. Rispettiamo ogni cliente come nostro amico e facciamo sinceramente affari e facciamo amicizia con loro, non importa da dove provengano.
Tag caldi: Stampaggio di piccoli particolari in plastica, Cina, Produttore, Fornitore, Fabbrica, Personalizzato, Commercio all'ingrosso, Compro, Qualità, Ultimi venduti, Made in China
Categoria correlata
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.