Casa
>
Prodotto > Servizio di personalizzazione principale > Modanatura personalizzata > stampaggio di parti in plastica per presepe
Prodotto
- Servizio di personalizzazione principale
- Assistenza sanitaria
- Attrezzature sanitarie domestiche
- Prodotti per massaggi salutari per uso domestico
- Attrezzature mediche per la riabilitazione domestica
- Attrezzature per l'assistenza domiciliare
- Attrezzatura medica della casa dell'ospedale
- Attrezzatura medica commerciale dell'ospedale
- Nuovi dispositivi medici
- Forniture veterinarie
- Apparecchi e strumenti elettronici
- Stampi per forniture materne e infantili
- Sport ricreativi
- Arte dell'arredamento della casa
- Accessori per auto
- Trasporti e magazzinaggio
- Apparecchi di illuminazione
- Attrezzature per l'edilizia
- Prodotto da imballaggio
- Didattica e laboratori
- Abbigliamento Bagagli Accessori
- Prodotti per la cura e la pulizia
- Agricoltura e silvicoltura
- Attrezzatura meccanica
- Forniture per animali domestici
- Stoviglie
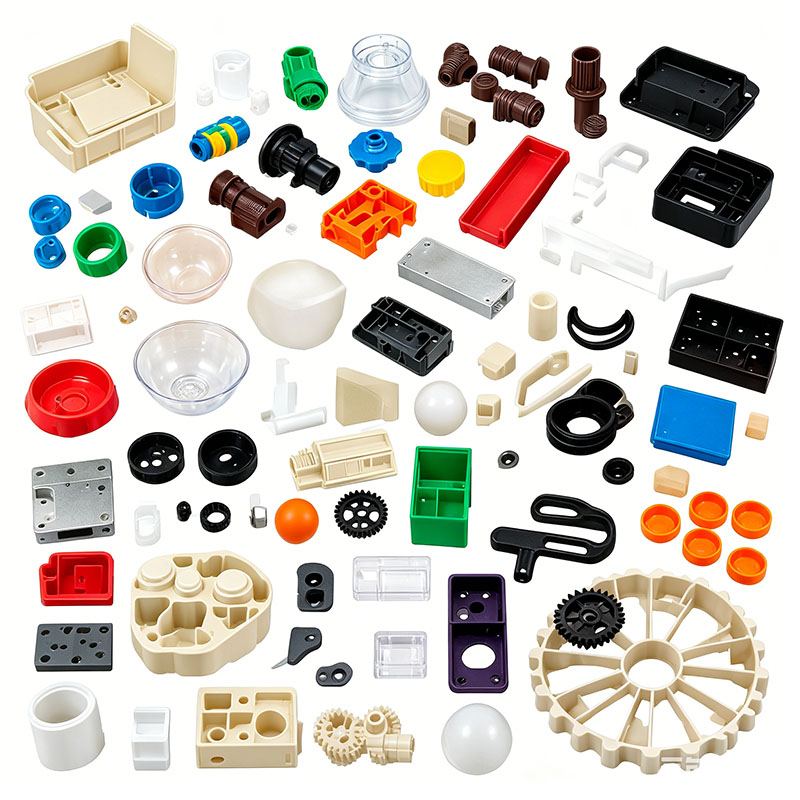
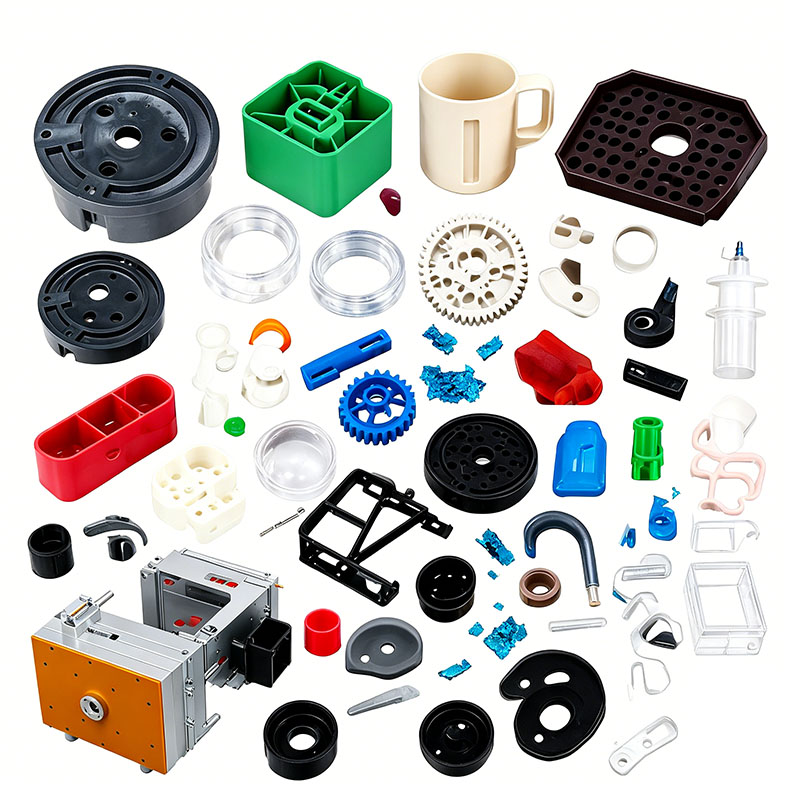
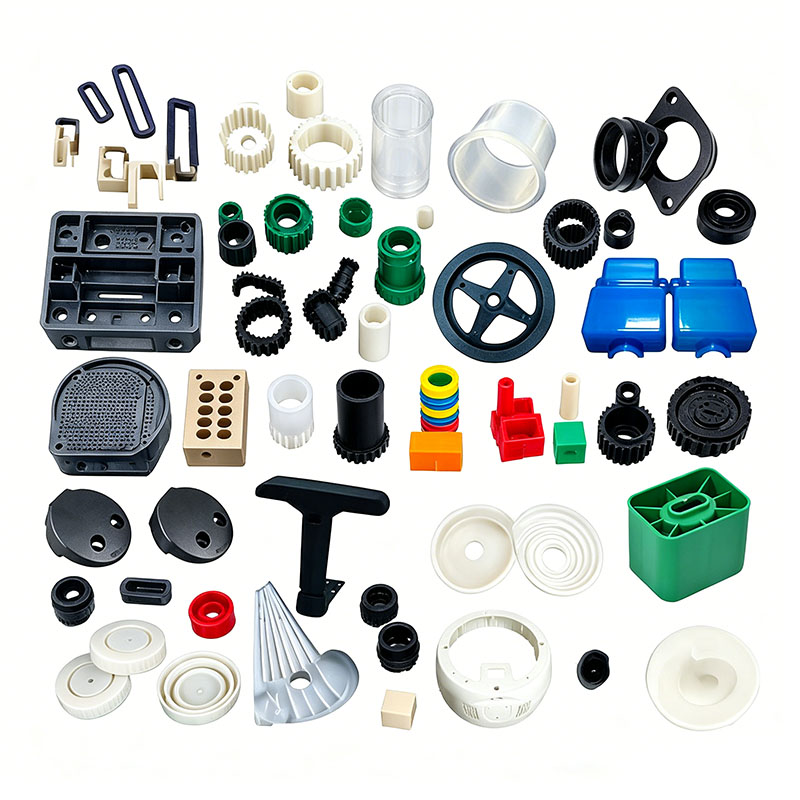
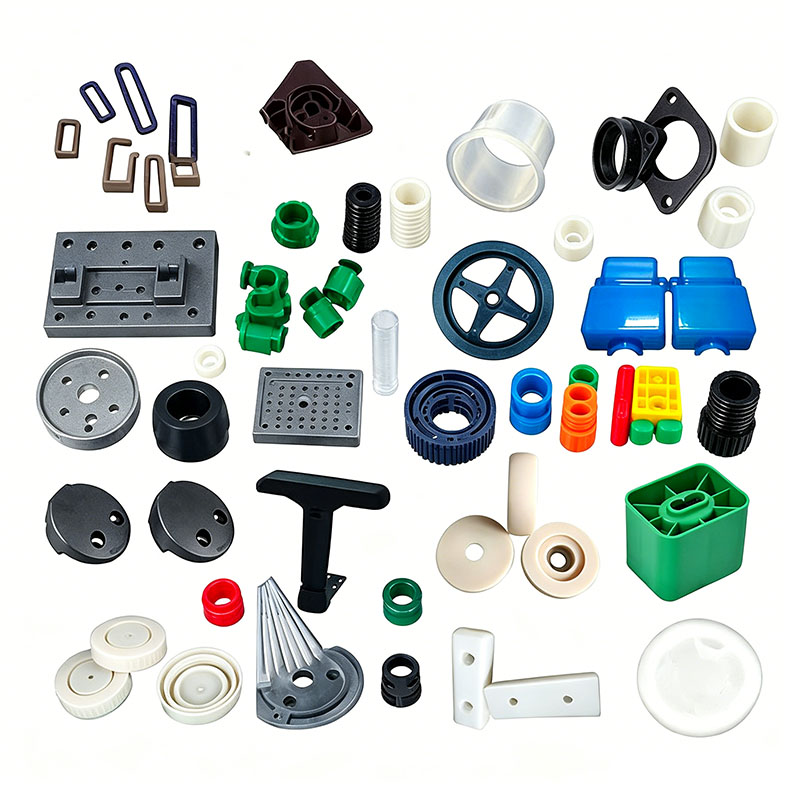
stampaggio di parti in plastica per presepe
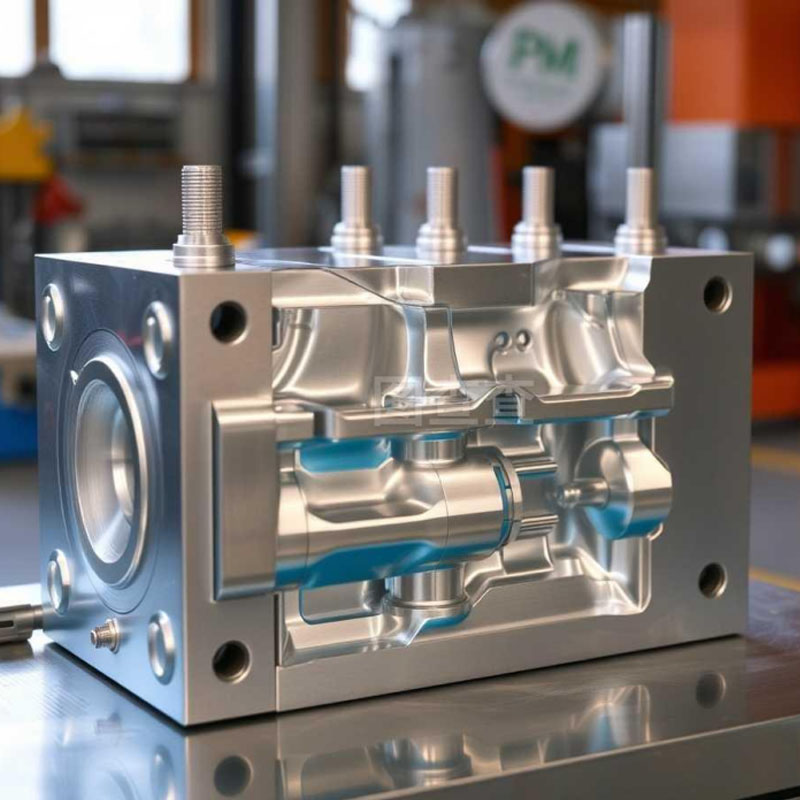
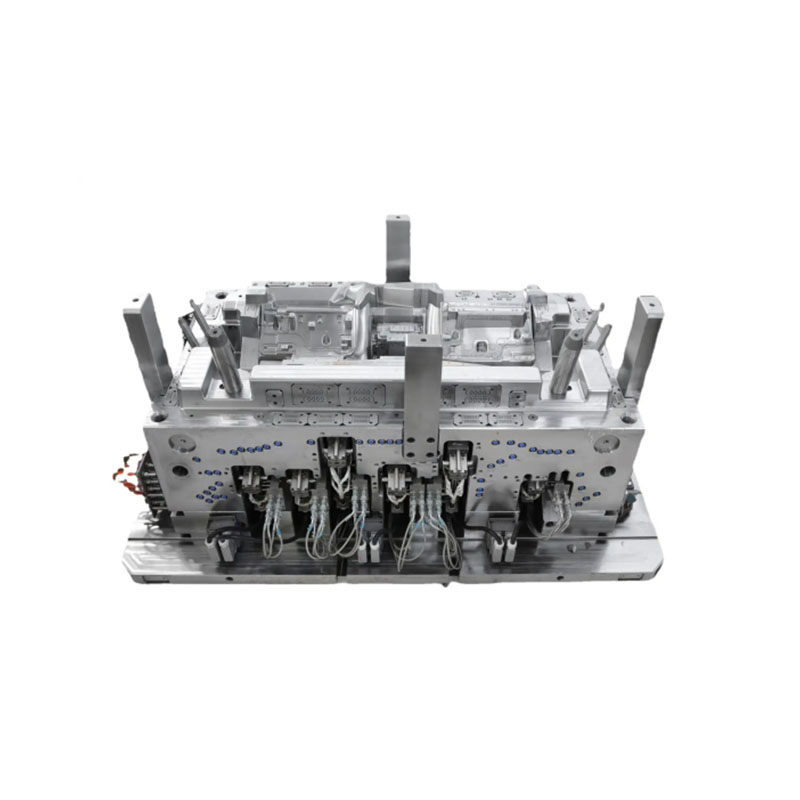
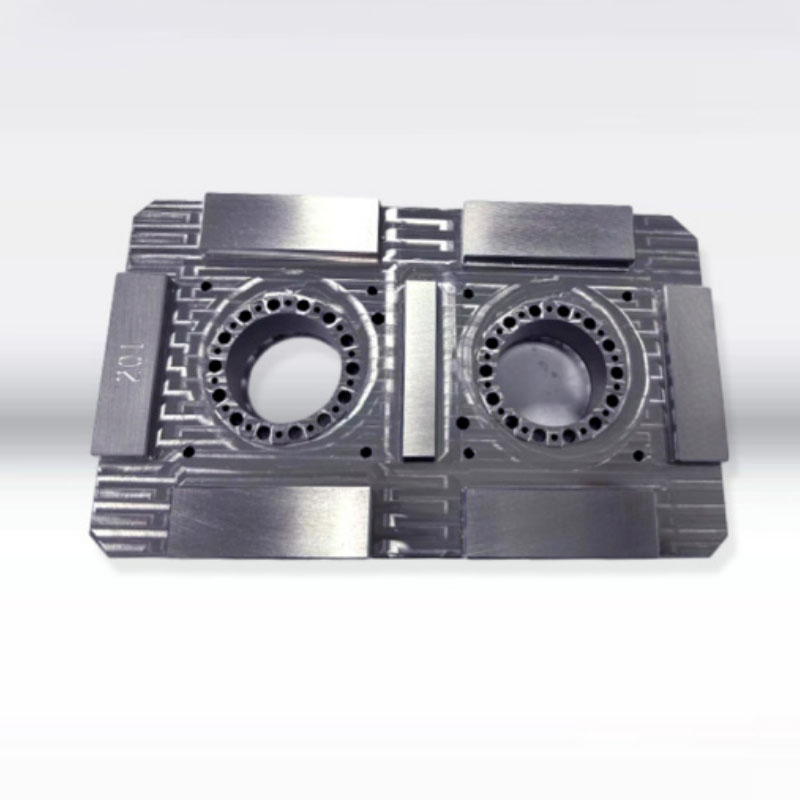
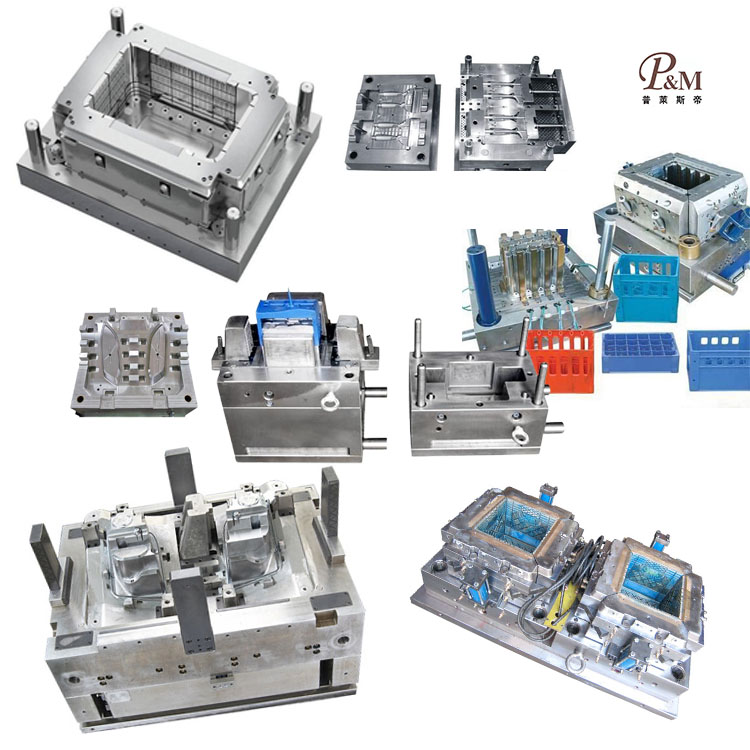
Ningbo (P&M) Plastic Metal Products Co., Ltd. ha 17 anni di tecnologia di produzione di stampi e può personalizzare lo stampaggio di parti di presepe in plastica. Forniamo servizi professionali di stampaggio di parti di presepe in plastica personalizzate e siamo un produttore professionale di stampaggio di parti di culla in plastica. Abbiamo sufficiente esperienza nella selezione delle materie prime dei prodotti e dei materiali per gli stampi. Nel processo di personalizzazione dello stampaggio di parti in plastica per presepe, la nostra fabbrica è in grado di fornire un servizio completo. Disponiamo di capacità di progettazione e produzione relative allo stampaggio di parti in plastica per presepi, quali: progettazione CAD, produzione di stampi, stampaggio a iniezione, produzione di prodotti in plastica, assemblaggio e altre tecnologie.
Invia richiesta
Descrizione del prodotto
Inoltre, la nostra azienda ha stabilito rapporti di collaborazione con fornitori di materie prime plastiche, produttori di stampe, ecc. per garantire la fornitura di materie prime e la qualità di stampa. Grazie alla nostra ricca esperienza e alla perfetta catena di fornitura, la nostra azienda è in grado di fornire ai clienti prodotti di stampaggio di parti di culla in plastica personalizzate di alta qualità per soddisfare le loro esigenze specifiche. Allo stesso tempo, abbiamo 10 anni di esperienza professionale nel servizio di commercio estero, comprendiamo il processo del commercio estero e serviamo meglio i nostri clienti. Per i prodotti di stampaggio di parti in plastica per presepi, possiamo realizzare parti in plastica corrispondenti, principalmente tramite stampi a iniezione.
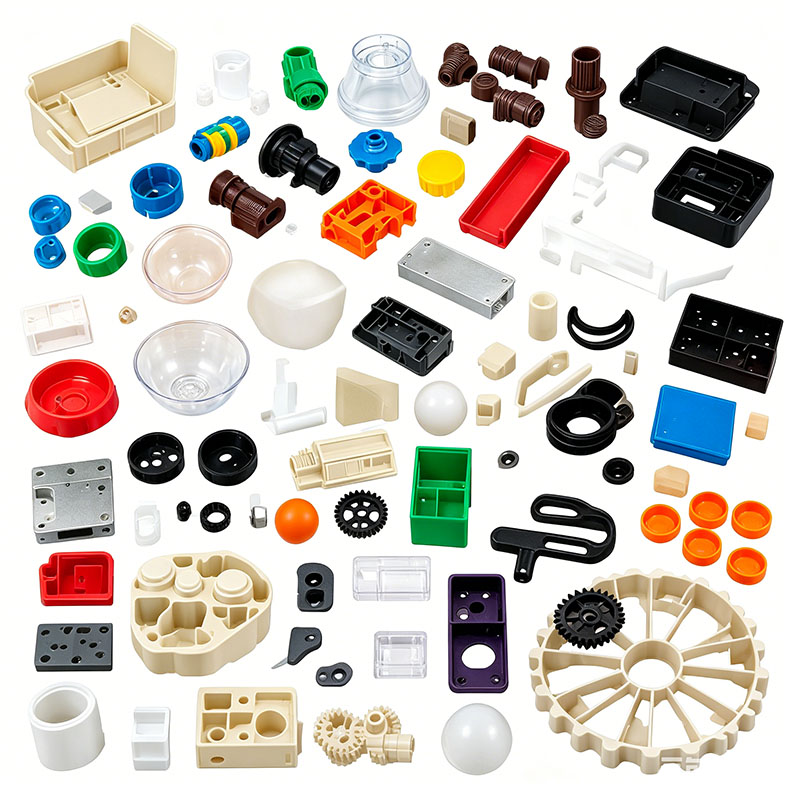
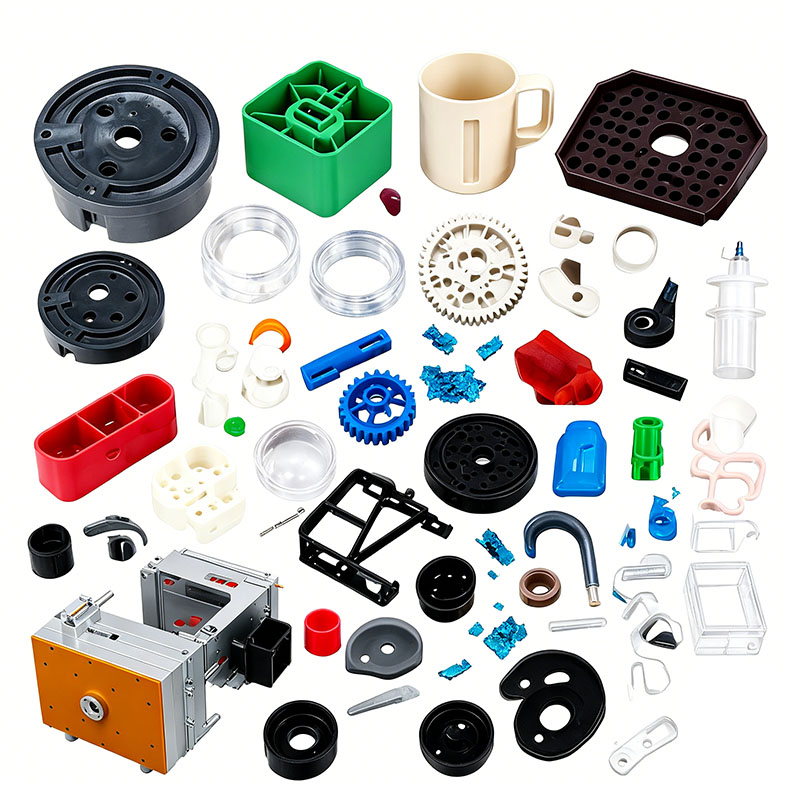
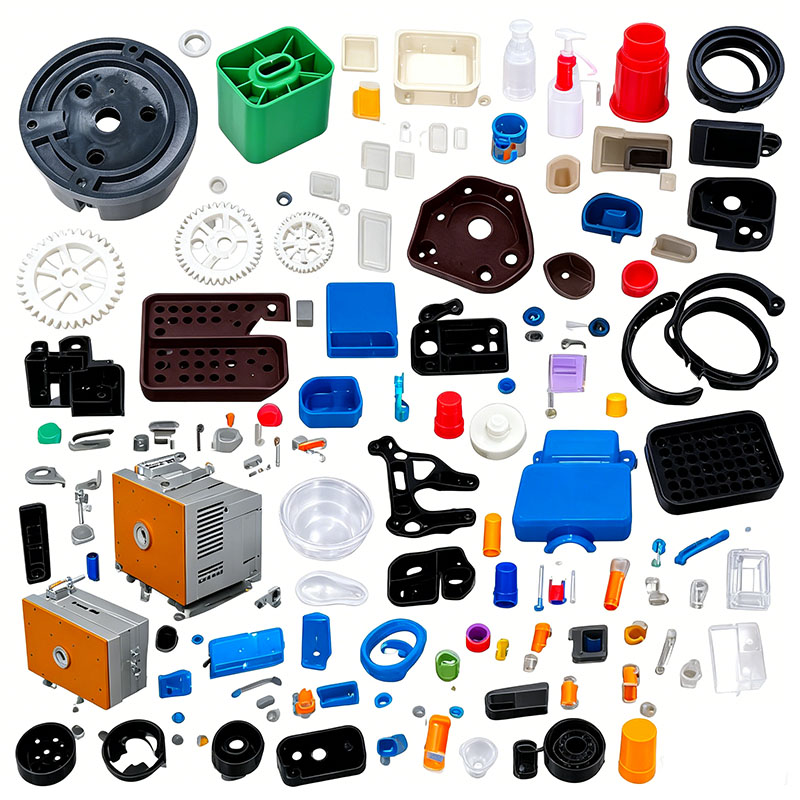
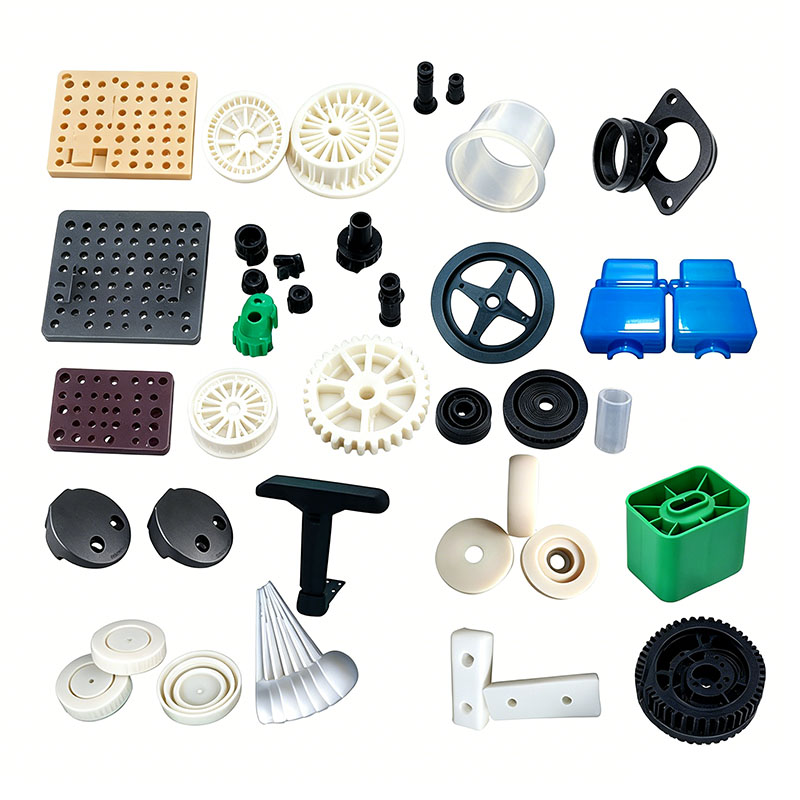
I componenti in plastica dei lettini per bambini, come i cappucci terminali delle sponde, le rotelle girevoli silenziose, i fermagli della base del letto, i blocchi di regolazione, i paraurti protettivi, le basi di fissaggio dei giocattoli, le boccole di collegamento del telaio e i fermagli di fissaggio del materasso, entrano in contatto diretto con i neonati. Di conseguenza, sono soggetti a severi standard cogenti riguardanti l'assenza di bave e odori, la sicurezza ambientale, la tenacità e la resistenza agli urti, gli spazi dimensionali sicuri; l'intero processo di stampaggio ad iniezione è soggetto a controlli molto più rigorosi rispetto a quelli delle parti in plastica standard. Il flusso di lavoro comprende cinque fasi chiave: controllo e pretrattamento delle materie prime, adattamento dello stampo, stampaggio a iniezione, post-elaborazione e ispezioni di qualità di sicurezza in più fasi. Il processo di produzione standardizzato è dettagliato di seguito.
I. Assunzione e pretrattamento delle materie prime (la prima linea di difesa per una produzione sicura)
I materiali prioritari per le parti in plastica delle culle includono PP per uso alimentare, PE modificato, TPE morbido e ABS ad alta tenacità. È severamente vietato l'utilizzo di scarti riciclati o plastificanti non ecologici. Le materie prime in entrata devono essere accompagnate da rapporti di prova che confermano la conformità agli standard RoHS e ai limiti per ftalati e metalli pesanti; i materiali vengono ammessi all'inventario solo dopo aver superato la verifica del controllo qualità in entrata (IQC).
Dosaggio e miscelazione: per i componenti visibili vengono utilizzati materiali vergini; la percentuale di materiale riciclato aggiunto al canale di colata/canale non deve superare il 10%, mentre è severamente vietato l'inserimento di materiale riciclato per le serrature portanti e i componenti di protezione delle rotaie. Per la colorazione vengono aggiunti masterbatch colorati ecologici e inodori, insieme a masterbatch anti-invecchiamento e agenti distaccanti per alimenti. La miscelazione a bassa velocità viene eseguita per 6-10 minuti per prevenire la generazione di odori o l'agglomerazione di particelle causata dal calore da attrito. I materiali morbidi in TPE vengono miscelati separatamente per evitare la contaminazione incrociata con la plastica rigida.
Asciugatura e Deumidificazione: PP e PE hanno tassi di assorbimento d'acqua molto bassi; l'umidità superficiale viene rimossa mediante essiccazione a 60°C per un'ora solo in condizioni umide. Le parti decorative dei binari in ABS vengono essiccate a 80°C per tre ore per evitare difetti di "striature argentate". Le parti protettive in PC trasparente subiscono una deumidificazione a 110°C per quattro ore. I materiali morbidi in TPE non richiedono un'asciugatura prolungata; è sufficiente un breve periodo di rimozione dell'umidità a bassa temperatura. Il processo di essiccazione avviene in tramogge sigillate per prevenire la contaminazione da polvere o olio, eliminando così il rischio di odori pungenti nei pezzi stampati finiti. II. Debug dello stampo per culla e installazione della macchina
I componenti in plastica del lettino per bambini presentano in genere design di sicurezza arrotondati; la progettazione dello stampo dà priorità all'evitamento di bave taglienti e piccoli frammenti facilmente staccabili, richiedendo requisiti specifici per l'acciaio dello stampo, lo sfiato, i sistemi di espulsione e le configurazioni della linea di giunzione.
L'acciaio S136 lucidato a specchio è selezionato per i componenti estetici della cavità per evitare graffi superficiali, mentre l'acciaio P20 resistente all'usura con trattamento di nitrurazione viene utilizzato per i meccanismi di bloccaggio portanti per garantire durata e prevenire la formazione di bave durante aperture e chiusure ripetute. Tutti i bordi e gli angoli dello stampo sono raggiati (raccordati a R) per eliminare i punti taglienti alla fonte. I piccoli componenti a scatto vengono prodotti utilizzando stampi a 8 cavità, mentre i cappucci terminali del guardrail di grandi dimensioni utilizzano stampi a cavità singola per garantire un riempimento uniforme ed evitare scatti brevi.
I canali di raffreddamento sono progettati per seguire i contorni della parte, garantendo un raffreddamento bilanciato per ridurre al minimo la deformazione e la deformazione, evitando così spazi vuoti nell'assemblaggio che potrebbero rappresentare un rischio di intrappolamento delle dita. Le sottili fessure di ventilazione (profonde 0,012 mm) sono ricavate nelle superfici di divisione e nelle posizioni dei perni di espulsione per scaricare in modo efficace i gas derivanti dalla decomposizione del polimero, eliminando gli odori e i punti neri bruciati.
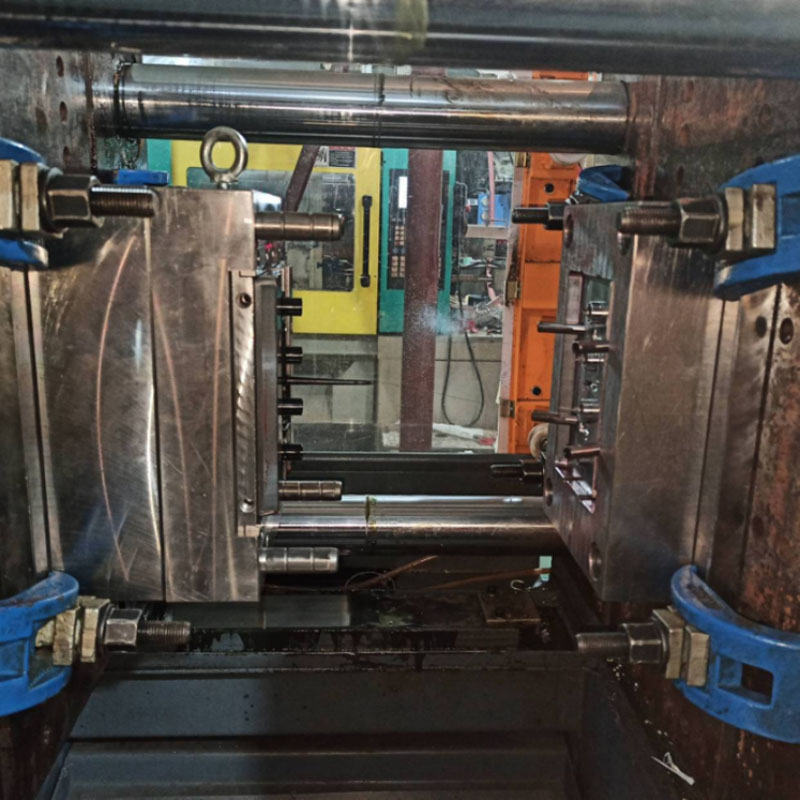
Dopo che lo stampo è stato sollevato sulla macchina e collegato ai sistemi di raffreddamento e di controllo della temperatura, il termoregolatore dello stampo preriscalda l'unità per 30 minuti mentre la superficie di separazione viene ispezionata per eventuali perdite. La protezione dello stampo a bassa pressione è calibrata per attivare l'apertura automatica al rilevamento di piccoli residui di materozza o oggetti estranei, prevenendo danni allo stampo e contaminazione dei prodotti con trucioli metallici. Prima dell'inizio della produzione, le superfici di divisione vengono lucidate manualmente per rimuovere le bave di lavorazione, garantendo parti prive di bave dopo la sformatura.
III. Processo di ciclo di stampaggio a iniezione standardizzato
Le macchine per lo stampaggio a iniezione che vanno da 160T a 450T vengono selezionate in base alle dimensioni del componente. Il ciclo di stampaggio comprende la chiusura dello stampo, il riempimento ad iniezione, il mantenimento della pressione, il raffreddamento e l'apertura/espulsione/rimozione del pezzo; i parametri di processo sono ottimizzati per garantire un basso stress interno, finiture prive di bave e un odore minimo. La fase di bloccaggio dello stampo utilizza un controllo della velocità a quattro stadi; il bloccaggio ad alta pressione garantisce una perfetta aderenza alla linea di giunzione, prevenendo efficacemente la formazione di bave. Il riempimento per iniezione utilizza velocità variabili: velocità medio-alte vengono utilizzate per le estremità a pareti sottili dei guardrail per evitare scatti brevi, mentre velocità basse vengono utilizzate per componenti di bloccaggio a pareti spesse per ridurre al minimo il degrado termico indotto dal taglio e il rilascio di odori irritanti. Le temperature dei fusti sono rigorosamente regolate (190–220°C per PP, 180–205°C per ABS e 170–190°C per TPE) per prevenire il surriscaldamento, che potrebbe causare la decomposizione della plastica e il rilascio di sostanze nocive.
La pressione di tenuta viene applicata in due fasi per compensare il ritiro plastico ed evitare assemblaggi allentati causati dalla contrazione degli incastri e delle boccole; i tempi di attesa vengono regolati in base allo spessore della parete, con 12-20 secondi assegnati per le parti strutturali superiori a 3 mm. Il tempo di raffreddamento è impostato su 3–4 secondi per millimetro di spessore della parete per garantire che la parte si indurisca completamente, evitando distorsioni o deformazioni durante la sformatura.
I processi di apertura ed espulsione dello stampo vengono eseguiti in modo fluido e a basse velocità per evitare che una forza eccessiva provochi sbiancamenti, screpolature o la generazione di detriti fini. Le linee di produzione automatizzate utilizzano bracci robotici per la rimozione delle parti per evitare la contaminazione derivante dalla movimentazione manuale (come gli oli), seguita dalla separazione automatica dei rifiuti al cancello; Gli scarti del canale di colata/canalina vengono frantumati, sigillati e immagazzinati, con controlli rigorosi sul rapporto di riutilizzo.
IV. Processi di sagomatura e distensione post-stampaggio
Le parti appena sformate conservano punti di accesso e linee di giunzione sottili, richiedendo una post-elaborazione precisa per eliminare gli spigoli vivi che potrebbero danneggiare i neonati.
Trattamento dei cancelli e delle bave: i cancelli dei canali freddi vengono rimossi in modo pulito utilizzando strumenti di cesoiatura specializzati; è severamente proibito uno strappo violento che possa causare intagli. La bava fine viene rimossa tramite levigatura a ultrasuoni o levigatura manuale leggera con carta a grana fine e tutti i bordi sono arrotondati per garantire una finitura liscia e senza intoppi. Le strisce paraurti in gomma morbida TPE sono tagliate e sbavate per evitare che i frammenti si stacchino se un bambino le morde o le mastica.
Ricottura per distensione: i componenti protettivi rigidi in ABS e PC vengono sottoposti a un processo di raffreddamento lento in un forno ad aria calda (mantenuto a una temperatura costante di 60°C per due ore) per eliminare le tensioni interne dello stampaggio. Ciò impedisce rotture durante il successivo assemblaggio o impatto e riduce le emissioni di odori. Le ruote e le fibbie del letto che presentano una leggera deformazione vengono sottoposte a rimodellamento termico a bassa temperatura in un dispositivo per garantire una perfetta aderenza durante l'assemblaggio.
Lavorazione della superficie: viene applicata solo vernice ecologica a base d'acqua e le marcature vengono create tramite serigrafia senza inchiostro per eliminare i residui di solvente; i componenti morbidi in TPE non richiedono alcun trattamento superficiale e procedono al controllo di qualità dopo la rimozione della polvere. Tutti gli strumenti di lavorazione vengono puliti regolarmente per evitare che olio o polvere metallica aderiscano alle superfici delle parti in plastica.
Siamo un produttore di stampaggi di parti di presepe in plastica, che fornisce produzione di stampaggio di parti di culla in plastica di alta qualità. Se desideri personalizzare/sviluppare prodotti per lo stampaggio di parti in plastica per culle, puoi trovarci. Disponiamo di una progettazione professionale di stampi a iniezione e di una tecnologia di produzione matura, che vi fornisce un servizio completo, dalla progettazione del prodotto, alla realizzazione di stampi, alla produzione del prodotto, all'imballaggio del prodotto, al trasporto del prodotto, possiamo aiutarvi in ogni collegamento. Finché verrai da noi, ti forniremo il massimo servizio e ti soddisferemo in termini di qualità del prodotto, tempi di produzione, dialogo informativo, ecc.
|
Nome del prodotto |
Stampaggio del tapis roulant |
|
Si prega di fornire |
2D, 3D, campioni o dimensioni di le immagini multi-angolo |
|
Tempo di muffa |
20-35 giorni |
|
Tempo del prodotto |
7-15 giorni |
|
Precisione dello stampo |
+/-0,01 mm |
|
Vita della muffa |
50-100 milioni di colpi |
|
Processo di produzione |
Disegni di audit: analisi del flusso dello stampo - validazione del progetto - Materiali personalizzati - lavorazione stampi - lavorazione anime - lavorazione elettrodi - Sistema Runner lavorazione - lavorazione e approvvigionamento di pezzi - accettazione della lavorazione - cavità processo di trattamento superficiale - modalità complessa Die - L'intero rivestimento superficiale dello stampo - piastra di montaggio - campione dello stampo - prova campione - invio campioni |
|
Cavità dello stampo |
Una cavità, multi-cavità o uguale prodotti diversi possono essere realizzati insieme |
|
Materiale dello stampo |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema di corridori |
Canale caldo e canale freddo |
|
Materiale di base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Fine |
Snocciolando la parola, finitura a specchio, superficie opaca, strie |
|
Standard |
HASCO, DME o dipendenti da |
|
Tecnologia principale |
Fresatura, rettifica, CNC, elettroerosione, filo taglio, intaglio, elettroerosione, torni, finitura superficiale, ecc. |
|
Software |
CAD,PRO-E,UG Tempo di progettazione: 1-3 giorni (circostanze normali) |
|
Materiale del prodotto |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Sistema di qualità |
ISO9001:2008 |
|
Stabilisci il tempo |
20 giorni |
|
Attrezzatura |
CNC, elettroerosione, taglio Macchina, macchinari per la plastica, ecc. Stampo per valigie in plastica Zhe Jiang |


Realizzazione di stampi per iniezione plastica

Specifiche dello stampaggio della plastica

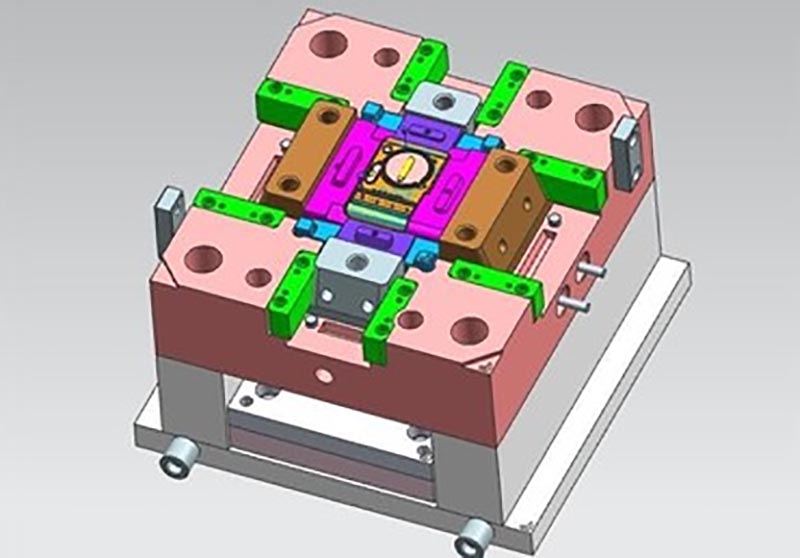
Progettazione dello stampo:



Processo di transazione:

Test della muffa:


Confezione del prodotto

Fabbrica
Siamo una fabbrica di stampi in plastica personalizzata. La nostra fabbrica è produttrice di stampi per iniezione plastica. abbiamo 17 anni di esperienza nello stampo in plastica personalizzato professionale e 10 anni di esperienza nel commercio estero. Siamo fornitori di stampi in plastica personalizzati. Siamo in grado di fornire un servizio personalizzato di stampi in plastica. La nostra fabbrica può realizzare parti in plastica stampate ad iniezione e la qualità dei prodotti ti soddisferà.
Abbiamo più di 50 macchine di fascia alta e centinaia di ingegneri e progettisti. Siamo in grado di fornire un servizio completo, dalla progettazione del prodotto - realizzazione di stampi - produzione del prodotto - imballaggio del prodotto - trasporto. Abbiamo una filiera produttiva completa. Possiamo soddisfare tutte le vostre esigenze.
Servizi che forniamo:
Servizio professionale di stampi personalizzati, progettazione e produzione di stampi in plastica. Produzione di prodotti in plastica, progettazione del prodotto, progettazione di stampi, personalizzazione di stampi per soffiaggio, personalizzazione di stampi rotazionali, personalizzazione di stampi per pressofusione. Servizi di stampa 3D, servizi di produzione CNC, imballaggio del prodotto, imballaggio personalizzato, servizi di spedizione.










Aderiamo sempre ai principi della qualità innanzitutto e del tempo. Fornendo ai clienti prodotti della massima qualità, cercare di massimizzare l'efficienza produttiva e ridurre i tempi di produzione. Siamo orgogliosi di dire a ogni cliente che la nostra azienda non ha perso alcun cliente sin dalla sua fondazione. Se c'è un problema con il prodotto, cercheremo attivamente una soluzione e ci assumeremo la responsabilità fino alla fine.

Domande frequenti
Q1: sei una società commerciale o un produttore?
A: Siamo produttori.
Q2. Quando posso ottenere il preventivo?
A: Di solito citiamo entro 2 giorni dalla ricezione della tua richiesta.
Se hai molta urgenza, chiamaci o comunicacelo nella tua email in modo che possiamo prima fare un preventivo per te.
Q3. Quanto tempo è il tempo di consegna per lo stampo?
R: Tutto dipende dalle dimensioni e dalla complessità dei prodotti. Normalmente, il tempo di consegna è di 25 giorni.
Q4. Non ho un disegno 3D, come devo iniziare il nuovo progetto?
A: Puoi fornirci un campione di stampaggio, ti aiuteremo a completare il disegno del disegno 3D.
Q5. Prima della spedizione, come assicurarsi della qualità dei prodotti?
R: Se non vieni nella nostra fabbrica e non hai una terza parte per l'ispezione, saremo i tuoi addetti all'ispezione.
Ti forniremo un video per i dettagli del processo di produzione che include il rapporto sul processo, la struttura delle dimensioni del prodotto e i dettagli della superficie, i dettagli dell'imballaggio e così via.
Q6. Quali sono i tuoi termini di pagamento?
A: Pagamento dello stampo: deposito del 40% tramite T/T in anticipo, pagamento del secondo stampo del 30% prima di inviare i primi campioni di prova, saldo dello stampo del 30% dopo aver concordato i campioni finali.
B: Pagamento della produzione: deposito anticipato del 50%, 50% prima dell'invio della merce finale.
Q7: Come potete rendere la nostra attività un buon rapporto a lungo termine?
R:1. Manteniamo una buona qualità e un prezzo competitivo per garantire ai nostri clienti il vantaggio di prodotti della migliore qualità.
2. Rispettiamo ogni cliente come nostro amico e facciamo sinceramente affari e facciamo amicizia con loro, non importa da dove provengano.
Tag caldi: Stampaggio di parti per culla in plastica, Cina, Produttore, Fornitore, Fabbrica, Personalizzato, Commercio all'ingrosso, Compro, Qualità, Ultimi venduti, Made in China
Categoria correlata
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.