Casa
>
Prodotto > Servizio di personalizzazione principale > Modanatura personalizzata > Stampaggio parti in plastica per moto
Prodotto
- Servizio di personalizzazione principale
- Assistenza sanitaria
- Attrezzature sanitarie domestiche
- Prodotti per massaggi salutari per uso domestico
- Attrezzature mediche per la riabilitazione domestica
- Attrezzature per l'assistenza domiciliare
- Attrezzatura medica della casa dell'ospedale
- Attrezzatura medica commerciale dell'ospedale
- Nuovi dispositivi medici
- Forniture veterinarie
- Apparecchi e strumenti elettronici
- Stampi per forniture materne e infantili
- Sport ricreativi
- Arte dell'arredamento della casa
- Accessori per auto
- Trasporti e magazzinaggio
- Apparecchi di illuminazione
- Attrezzature per l'edilizia
- Prodotto da imballaggio
- Didattica e laboratori
- Abbigliamento Bagagli Accessori
- Prodotti per la cura e la pulizia
- Agricoltura e silvicoltura
- Attrezzatura meccanica
- Forniture per animali domestici
- Stoviglie
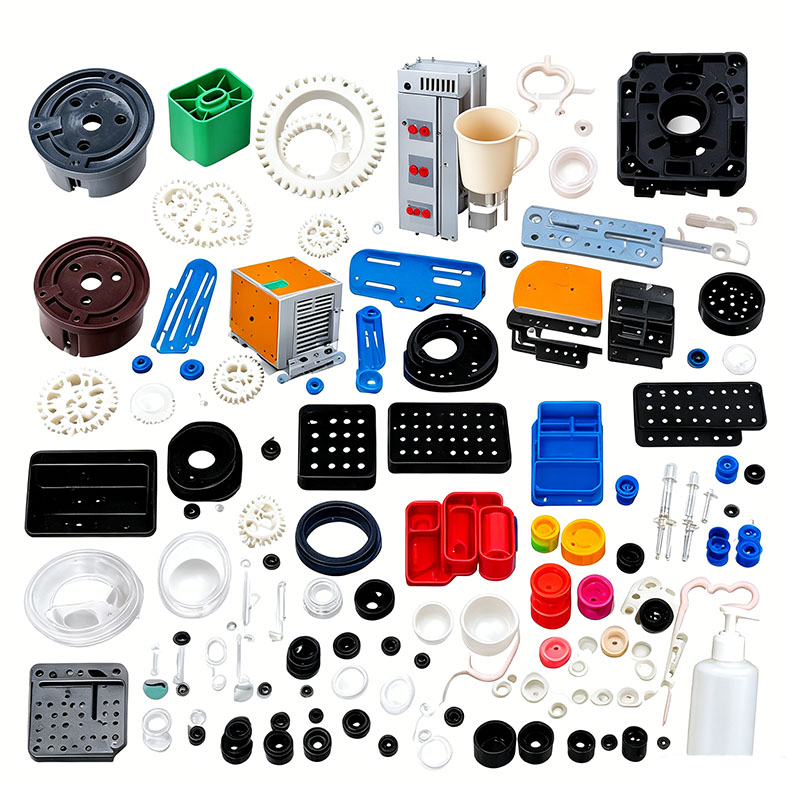
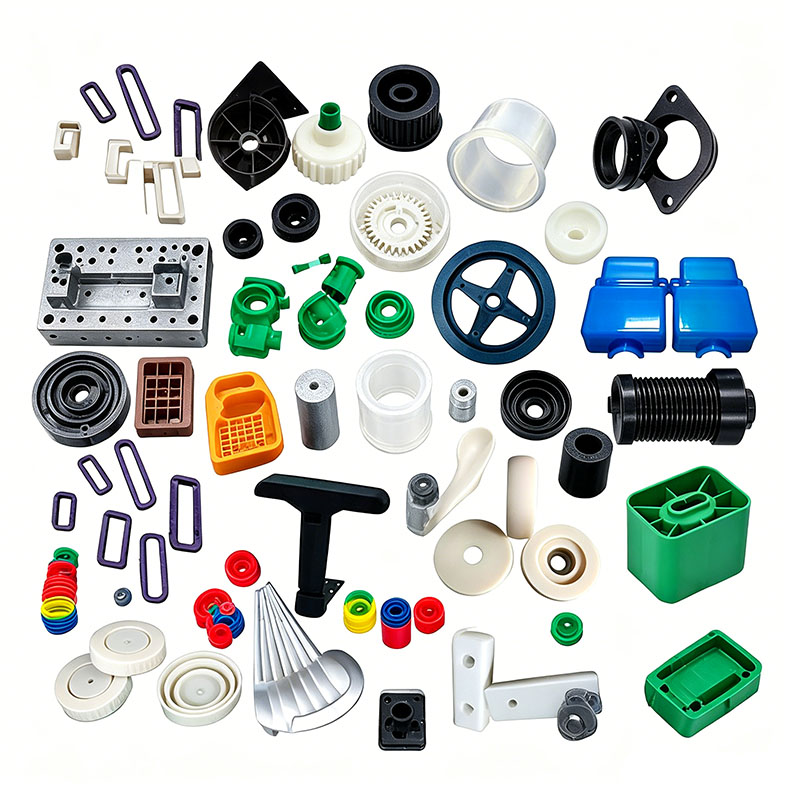
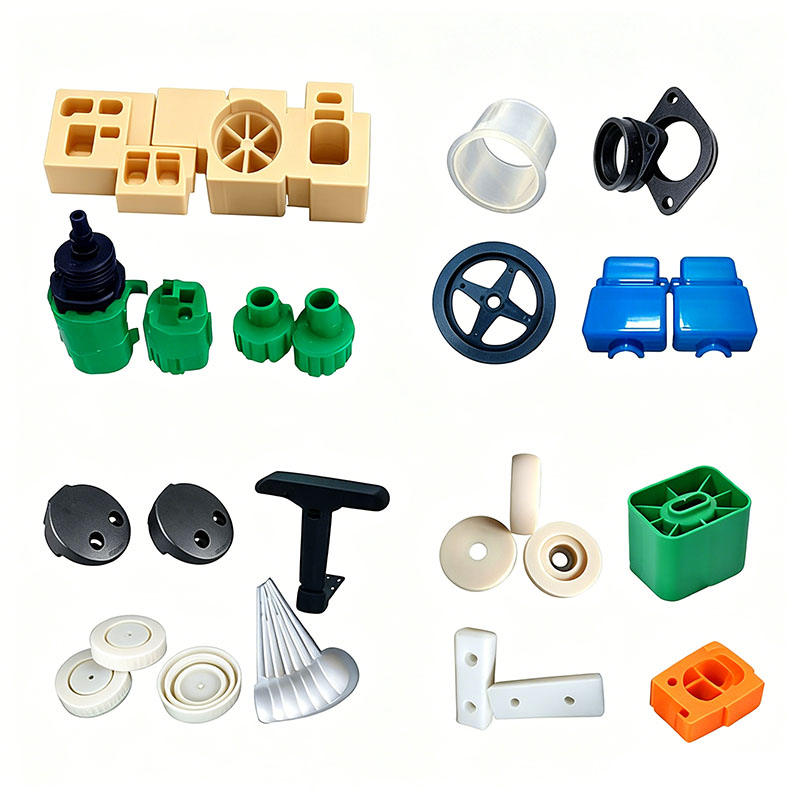
Stampaggio parti in plastica per moto
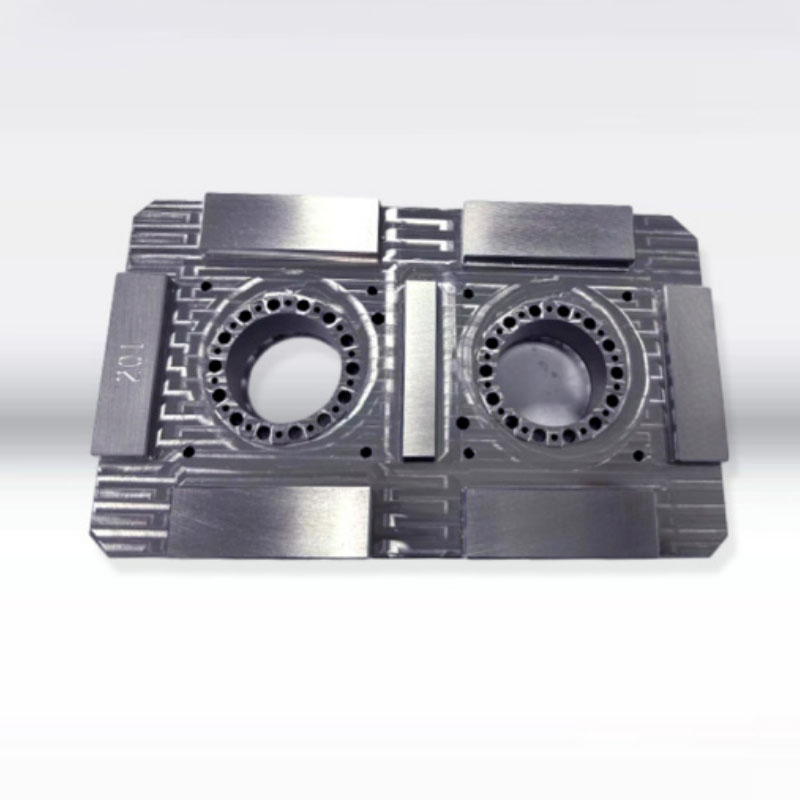
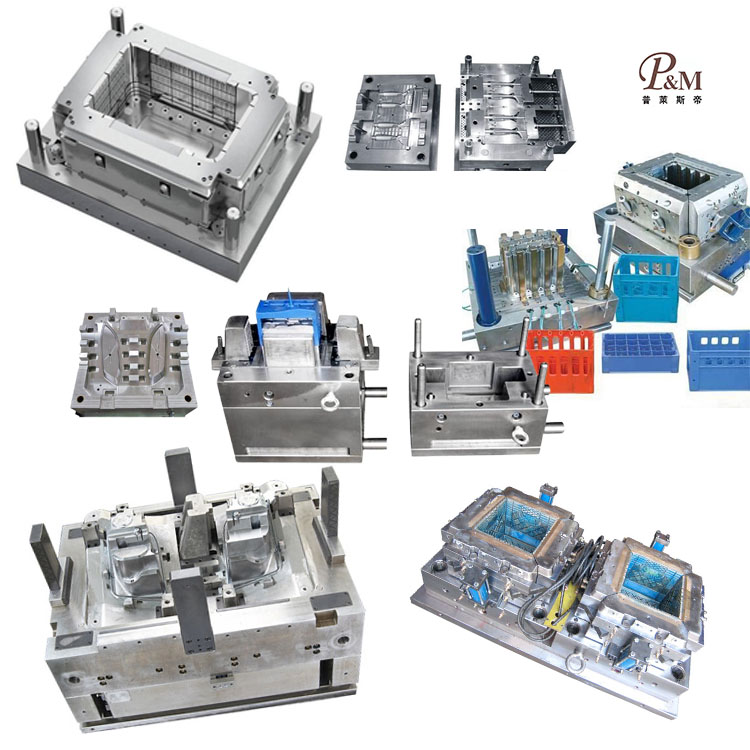
Ningbo (P&M) Plastic Metal Products Co., Ltd. ha 17 anni di tecnologia di produzione di stampi e può personalizzare lo stampaggio di parti in plastica per motociclette. Forniamo servizi professionali di stampaggio di parti in plastica per motociclette personalizzate e siamo un produttore professionale di stampaggio di parti in plastica per motociclette. Abbiamo sufficiente esperienza nella selezione delle materie prime dei prodotti e dei materiali per gli stampi. Nel processo di personalizzazione dello stampaggio di parti in plastica per motociclette, la nostra fabbrica può fornire un servizio completo. Disponiamo di capacità di progettazione e produzione relative allo stampaggio di parti in plastica per motocicli, quali: progettazione CAD, produzione di stampi, stampaggio a iniezione, produzione di prodotti in plastica, assemblaggio e altre tecnologie.
Invia richiesta
Descrizione del prodotto
Inoltre, la nostra azienda ha stabilito rapporti di collaborazione con fornitori di materie prime plastiche, produttori di stampe, ecc. per garantire la fornitura di materie prime e la qualità di stampa. Grazie alla nostra ricca esperienza e alla perfetta catena di fornitura, la nostra azienda è in grado di fornire ai clienti prodotti di stampaggio di parti in plastica per motociclette personalizzati di alta qualità per soddisfare le loro esigenze specifiche. Allo stesso tempo, abbiamo 10 anni di esperienza professionale nel servizio di commercio estero, comprendiamo il processo del commercio estero e serviamo meglio i nostri clienti. Per i prodotti di stampaggio di parti in plastica per motociclette, possiamo realizzare parti in plastica corrispondenti, principalmente tramite stampi a iniezione.
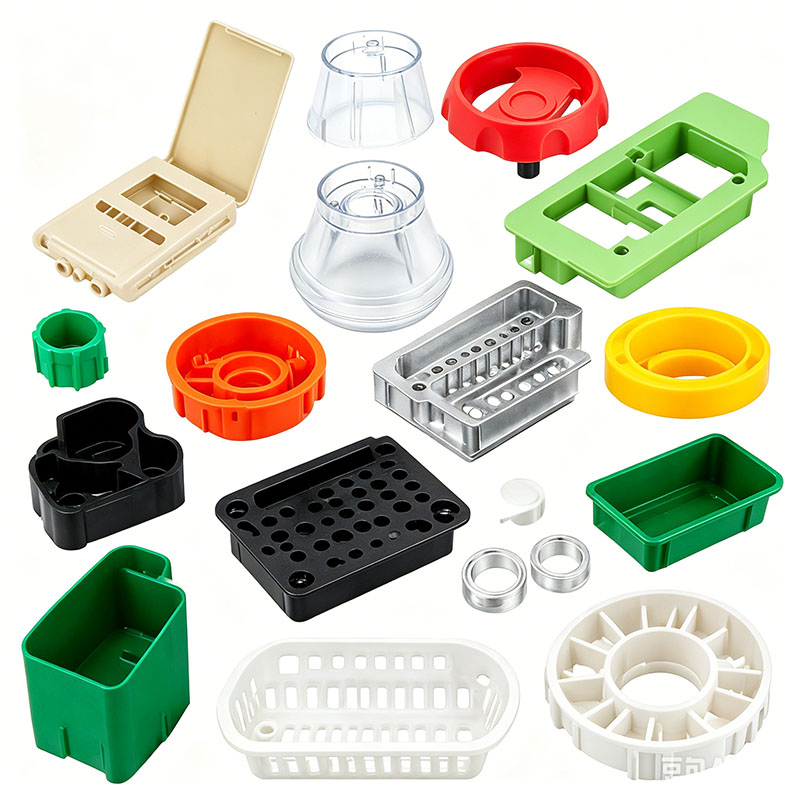
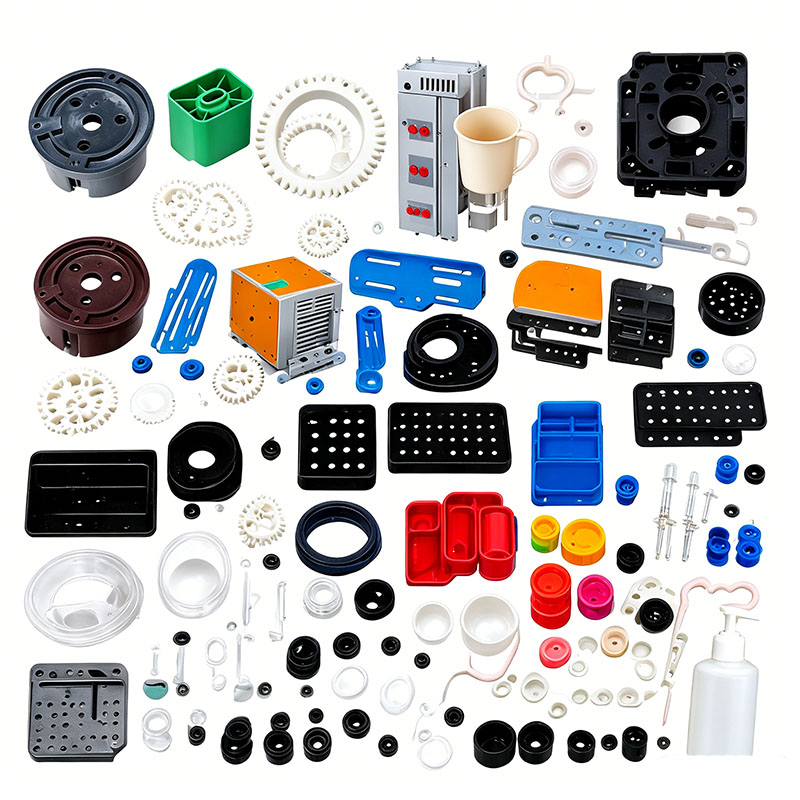
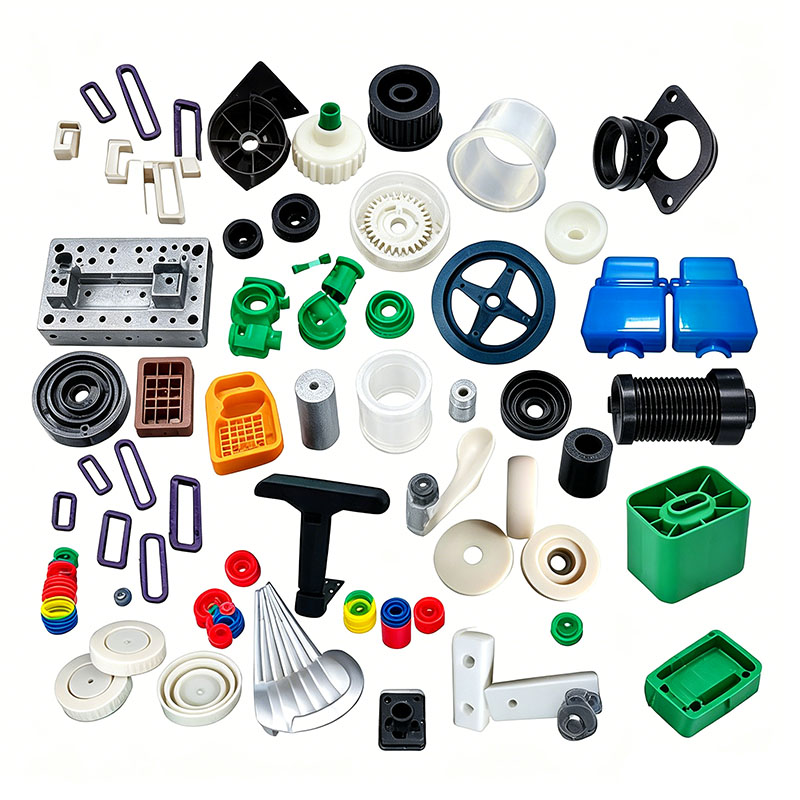
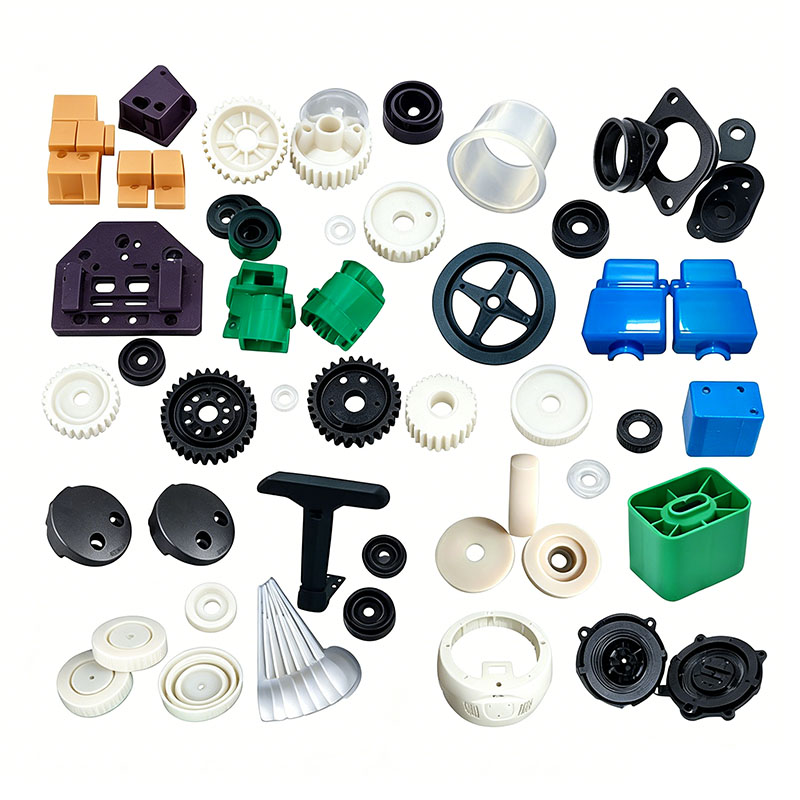
I componenti in plastica della motocicletta, tra cui la scocca, la carenatura anteriore, i pannelli laterali, il codino, i parafanghi, l'alloggiamento degli strumenti, le protezioni del vano piedi, il vano batteria, le staffe della fodera del casco e le coperture del manubrio, rientrano in due categorie principali: carrozzeria estetica e parti strutturali portanti. Questi componenti devono resistere a lungo termine alla resistenza al vento ad alta velocità, all'esposizione esterna (sole e pioggia), alle vibrazioni del veicolo, all'impatto delle pietre e alle fluttuazioni estreme della temperatura. Alcune parti portanti devono anche soddisfare requisiti specifici di resistenza agli urti, resistenza alla corrosione dell'olio e resistenza all'invecchiamento UV; di conseguenza, gli standard complessivi di controllo dello stampaggio a iniezione sono significativamente più elevati di quelli per le materie plastiche degli scooter elettrici. Il processo di stampaggio completo comprende cinque fasi chiave: pretrattamento delle materie prime, assemblaggio e debug dello stampo, ciclo di stampaggio a iniezione, post-elaborazione/formatura e ispezione dell'affidabilità in più fasi.
I. Magazzinaggio e pretrattamento delle materie prime
I materiali principali per le carrozzerie esposte delle motociclette includono ASA e leghe ABS+PC resistenti agli agenti atmosferici; i vani batteria e le strutture portanti del vano piedi utilizzano PP modificato o PA6 rinforzato con fibra di vetro al 30%; e le coperture trasparenti degli strumenti utilizzano PC ad alto impatto. Tutte le materie prime in entrata devono essere accompagnate da rapporti di prova che verifichino la conformità alla direttiva RoHS, la resistenza agli agenti atmosferici e la resistenza alla corrosione chimica. Le parti estetiche sono realizzate esclusivamente con resina vergine, con un contenuto massimo di rimacinato (canale di canale) del 10%; l'uso di materiale rettificato è severamente vietato per i componenti portanti, come connettori del telaio e staffe strutturali, per evitare qualsiasi riduzione della resistenza agli urti.
Per la colorazione vengono utilizzati masterbatch resistenti agli agenti atmosferici in combinazione con additivi resistenti ai raggi UV e agenti distaccanti a bassa migrazione e resistenti agli oli. La miscela viene miscelata in un miscelatore verticale a bassa velocità per 8-12 minuti, con velocità di rotazione attentamente controllata per evitare che il calore da attrito causi l'agglomerazione dei pigmenti o la degradazione del polimero. Il nylon rinforzato con fibra di vetro viene miscelato separatamente per ridurre al minimo la rottura delle fibre, che altrimenti comprometterebbe la rigidità del prodotto.
L'asciugatura e la deumidificazione sono processi critici per il controllo dei difetti superficiali: i componenti della carrozzeria in ASA e ABS+PC vengono sottoposti ad asciugatura con aria calda a 85°C per 4 ore, mentre le parti in PC trasparenti vengono essiccate a 110°C per 6 ore utilizzando un essiccatore deumidificatore, garantendo che il contenuto di umidità rimanga inferiore allo 0,02%. Un'asciugatura insufficiente può causare difetti come striature argentate e bolle d'aria, nonché delaminazione su larga scala della vernice (scoppiettio) dopo il processo di verniciatura. Il nylon PA6+GF30 è altamente igroscopico e richiede un'essiccazione deumidificante a 110°C per 4–5 ore; dopo l'essiccazione la materia prima deve essere convogliata in un sistema sigillato per evitare il riassorbimento di umidità. Il PP modificato ha un assorbimento d'acqua estremamente basso; è sufficiente l'essiccazione a 60°C per un'ora in ambiente umido per eliminare l'umidità superficiale. Le fabbriche su larga scala utilizzano sistemi centralizzati di alimentazione del materiale per isolare completamente le materie prime dalla contaminazione di polvere e olio.
II. Montaggio e preriscaldamento/messa in servizio di stampi per pannelli di carrozzeria di grandi dimensioni
Le carenature e i codini delle motociclette sono parti in plastica di grandi dimensioni e a pareti sottili, generalmente prodotte utilizzando grandi stampi a cavità singola, con rinforzo mirato dell'acciaio dello stampo e sistemi di raffreddamento, ventilazione ed espulsione. Le cavità per le superfici visibili utilizzano acciaio inossidabile con finitura a specchio S136, lucidato per essere privo di cavità o graffi per soddisfare i requisiti di verniciatura e rivestimento; Gli stampi strutturali per nylon rinforzato con fibra di vetro sono dotati di cavità nitrurate per resistere all'erosione e all'usura a lungo termine delle fibre di vetro dure, prolungando così la durata dello stampo.
Per far fronte alla distribuzione non uniforme dello spessore delle pareti, i nuclei di raffreddamento a spirale sono installati all'interno di nervature a pareti spesse e sporgenze di montaggio, mentre il corpo principale del guscio utilizza canali di raffreddamento conformi per bilanciare le velocità di raffreddamento e mitigare il restringimento e la deformazione negli alloggiamenti di grandi dimensioni. Sono realizzate sottili fessure di ventilazione continue (profondità 0,015 mm) in corrispondenza delle linee di giunzione, degli angoli e delle posizioni delle linee di saldatura per evacuare rapidamente l'aria intrappolata durante il riempimento ad alta velocità, evitando bruciature o annerimenti sui bordi. I componenti lunghi e sottili come parafanghi e pannelli laterali sono dotati di set multipli di perni e blocchi di espulsione bilanciati per evitare piegature, sbiancamento da stress o crepe causate da forze di espulsione irregolari.
Lo stampo viene sollevato su una macchina per lo stampaggio a iniezione di grande tonnellaggio (650T–1200T) utilizzando un carroponte e le piastre di bloccaggio vengono serrate in modo uniforme per evitare la deformazione della piastra e le bave durante l'iniezione ad alta pressione. Vengono collegate le linee dell'acqua di raffreddamento e di controllo della temperatura dello stampo, seguite da un test in pressione per la verifica delle perdite e da una fase di preriscaldamento dello stampo di 30 minuti. Le temperature dello stampo vengono mantenute a 55–65°C per le parti cosmetiche ASA, 80–90°C per le parti in PC e superiori a 80°C per le parti in nylon rinforzato con fibra di vetro. La protezione dello stampo a bassa pressione è preimpostata; lo stampo si apre automaticamente se vengono rilevati residui o corpi estranei sulla superficie di divisione, evitando danni alla cavità causati dalla forza di serraggio di stampi di grandi dimensioni.
III. Processo del ciclo di stampaggio a iniezione standard
Il ciclo completo di stampaggio comprende sei fasi: bloccaggio dello stampo, iniezione a fasi, pressione di mantenimento a due stadi, raffreddamento a temperatura costante, apertura ed espulsione dello stampo e rimozione automatica delle parti tramite un braccio robotizzato. Il nucleo del processo si concentra sul riempimento a basso taglio per ridurre al minimo lo stress interno e migliorare la resistenza alle crepe esterne.
Il bloccaggio dello stampo prevede un controllo della velocità a quattro stadi: chiusura lenta, avanzamento rapido, protezione a bassa pressione e bloccaggio ad alta pressione. I pannelli della carrozzeria di ampia superficie generano notevoli forze di apertura dello stampo durante l'iniezione; il bloccaggio ad alta pressione garantisce una perfetta aderenza alla superficie di divisione, evitando bave continue.
Al cilindro viene applicato un preciso controllo della temperatura a zone: 170–200°C per alloggiamenti ASA, 190–260°C per ABS+PC e 230–260°C per nylon PA6+GF30. È richiesto il rigoroso rispetto dei limiti di temperatura; il calore eccessivo provoca la decomposizione del materiale (ingiallimento), una ridotta tenacità e una compromissione della resistenza all'olio. L'iniezione utilizza un riempimento multistadio a velocità variabile: velocità medio-alte vengono utilizzate per le aree dell'alloggiamento a pareti sottili per impedire il raffreddamento prematuro della fusione, che potrebbe portare a carenze di materiale o colpi brevi; L'iniezione a bassa velocità viene utilizzata per i montanti e le basi a pareti spesse per ridurre lo stress di taglio molecolare, riducendo così al minimo i problemi di fessurazione durante la successiva verniciatura o il ciclo termico. La pressione di iniezione varia da 90 a 130 bar; una pressione eccessiva provoca forti bave e un aumento dello stress interno, mentre una pressione insufficiente provoca linee di saldatura prominenti e una resistenza agli urti significativamente ridotta.
Una volta riempita la cavità, il processo passa alla pressione di mantenimento a due stadi per compensare il ritiro plastico durante il raffreddamento. I tempi di mantenimento sono di 15–22 secondi per custodie di batterie a pareti spesse e 6–10 secondi per pannelli a pareti sottili, eliminando i segni di avvallamento sulla superficie. Durante la fase di attesa, la vite prepara contemporaneamente il materiale per il ciclo successivo, riducendo così il tempo complessivo di stampaggio.
Il tempo di raffreddamento segue la linea guida di 3–5 secondi per 1 mm di spessore della parete; I pannelli standard da 2 mm richiedono circa 10 secondi di raffreddamento. La circolazione continua dell'acqua di raffreddamento rimuove il calore e stabilizza la temperatura dello stampo, prevenendo distorsioni o disallineamenti dell'assemblaggio causati da un raffreddamento irregolare su un lato dell'alloggiamento. Dopo il raffreddamento, lo stampo si apre utilizzando un processo di decelerazione in tre fasi e il meccanismo di espulsione rilascia delicatamente la parte in plastica. Un braccio robotico servocomandato afferra l'alloggiamento per tagliare automaticamente i rifiuti del cancello e il prodotto finito viene trasferito alla catena di montaggio; è severamente vietato il contatto manuale con le superfici visibili durante tutto il processo per evitare che impronte o oli compromettano l'adesione della vernice.
IV. Lavorazione post-stampaggio, ricottura e finitura superficiale
Le parti appena sformate presentano spesso segni di accesso e bave sulla linea di giunzione, mentre i parafanghi sottili sono soggetti a leggere deformazioni, che richiedono procedure di post-elaborazione standardizzate.
Rifilatura di cancelli e bave: le cesoie idrauliche vengono utilizzate per rimuovere senza problemi i cancelli dei canali freddi di grandi dimensioni, mentre le sporgenze minori dei cancelli dei canali caldi vengono rettificate con precisione a mano. Teste pneumatiche per levigatura fine e carta vetrata fine vengono utilizzate per lucidare leggermente le linee di divisione e gli angoli per rimuovere le microbave; una volta rimossa la polvere, la superficie dell'alloggiamento è liscia e priva di spigoli vivi. Le teste di levigatura diamantate vengono utilizzate per rimuovere le sbavature dalle staffe in nylon rinforzato con fibra di vetro ad alta durezza.
Ricottura per distensione: tutte le parti che richiedono verniciatura o rivestimento devono essere sottoposte a ricottura. Gli alloggiamenti in ASA e ABS vengono cotti a una temperatura costante di 60°C per 2 ore, mentre le parti in lega ABS+PC vengono cotte a 70°C per 3 ore. Il raffreddamento lento e naturale garantisce la completa eliminazione delle tensioni interne dello stampaggio, prevenendo crepe causate dalla cottura ad alta temperatura o dalle fluttuazioni della temperatura esterna.
Correzione della forma termica: parafanghi e protezioni laterali deformati sono fissati in dispositivi metallici per la modellatura a bassa temperatura; vengono rilasciati dopo il raffreddamento per correggere la deformazione e garantire spazi di assemblaggio uniformi in tutto il veicolo.
Pretrattamento superficiale: le parti destinate alla verniciatura vengono sottoposte a depolverazione elettrostatica e sgrassaggio per eliminare agenti distaccanti e polvere superficiale, migliorando così l'adesione della vernice. Le coperture trasparenti degli strumenti in PC ricevono un trattamento di polimerizzazione UV per migliorare la resistenza all'usura e proteggere dai pietrisco. Le piccole parti funzionali richiedono solo la rimozione delle bave prima di procedere al controllo di qualità.
V. Ispezione di qualità in più fasi e stoccaggio del prodotto finito
Poiché le parti in plastica delle motociclette sono fondamentali sia per l'estetica che per la sicurezza, viene implementato un sistema di ispezione a tre livelli: verifica del primo articolo, ispezioni di pattuglia ogni 30 minuti e ispezione completa dei prodotti finiti. In seguito a modifiche dello stampo, scambi di materiale o aggiustamenti del processo, le prime dieci parti stampate vengono designate come campioni del "primo articolo"; gli ispettori della qualità utilizzano calibri per misurare i fori di montaggio e le dimensioni di inserimento a scatto e conducono ispezioni visive per difetti come striature argentate, bolle d'aria, segni di bruciatura, segni di affondamento e linee di saldatura. Le parti campione vengono sottoposte a un test di impatto con caduta da 1,8 metri e la produzione in serie procede solo se gli alloggiamenti non presentano crepe o rotture.
Durante la produzione di massa, le ispezioni in corso si concentrano sul monitoraggio della deformazione dell'alloggiamento, delle sbavature e della deviazione del colore; le dimensioni critiche dell'assieme vengono misurate nuovamente ogni due ore per monitorare la stabilità del processo. Per i componenti strutturali rinforzati con fibra di vetro, le ispezioni mirano specificamente ai difetti come fibre esposte e crepe interne. I prodotti finiti vengono sottoposti ad un controllo tattile di tutti i bordi e angoli per garantire l'assenza di bave taglienti; i campioni sono sottoposti a test di esposizione agli agenti atmosferici UV, immersione in olio e cicli ad alta/bassa temperatura per simulare condizioni di guida all'aperto impegnative. Le parti in plastica difettose vengono isolate e rettificate separatamente; è severamente vietato rielaborarli o mescolarli con prodotti conformi.
I pannelli della carrozzeria conformi sono avvolti singolarmente in schiuma EPE e conservati in cartoni sigillati e a prova di luce per prevenire l'ingiallimento prematuro o il degrado dei materiali ASA e ABS causati da un'esposizione prolungata alla luce. Allo stesso tempo, vengono mantenute registrazioni dei lotti di materie prime, delle macchine per lo stampaggio e dei parametri di processo per stabilire un registro completo di tracciabilità della produzione.
Siamo un produttore di stampaggi di parti in plastica per motociclette, che fornisce produzione di stampaggio di parti in plastica per motociclette di alta qualità. Se desideri personalizzare/sviluppare prodotti per lo stampaggio di parti in plastica per motociclette, puoi trovarci. Disponiamo di una progettazione professionale di stampi a iniezione e di una tecnologia di produzione matura, che vi fornisce un servizio completo, dalla progettazione del prodotto, alla realizzazione di stampi, alla produzione del prodotto, all'imballaggio del prodotto, al trasporto del prodotto, possiamo aiutarvi in ogni collegamento. Finché verrai da noi, ti forniremo il massimo servizio e ti soddisferemo in termini di qualità del prodotto, tempi di produzione, dialogo informativo, ecc.
|
Nome del prodotto |
Stampaggio del tapis roulant |
|
Si prega di fornire |
2D, 3D, campioni o dimensioni di le immagini multi-angolo |
|
Tempo di muffa |
20-35 giorni |
|
Tempo del prodotto |
7-15 giorni |
|
Precisione dello stampo |
+/-0,01 mm |
|
Vita della muffa |
50-100 milioni di colpi |
|
Processo di produzione |
Disegni di audit: analisi del flusso dello stampo - validazione del progetto - Materiali personalizzati - lavorazione stampi - lavorazione anime - lavorazione elettrodi - Sistema Runner lavorazione - lavorazione e approvvigionamento di pezzi - accettazione della lavorazione - cavità processo di trattamento superficiale - modalità complessa Die - L'intero rivestimento superficiale dello stampo - piastra di montaggio - campione dello stampo - prova campione - invio campioni |
|
Cavità dello stampo |
Una cavità, multi-cavità o uguale prodotti diversi possono essere realizzati insieme |
|
Materiale dello stampo |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema di corridori |
Canale caldo e canale freddo |
|
Materiale di base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Fine |
Snocciolando la parola, finitura a specchio, superficie opaca, strie |
|
Standard |
HASCO, DME o dipendenti da |
|
Tecnologia principale |
Fresatura, rettifica, CNC, elettroerosione, filo taglio, intaglio, elettroerosione, torni, finitura superficiale, ecc. |
|
Software |
CAD,PRO-E,UG Tempo di progettazione: 1-3 giorni (circostanze normali) |
|
Materiale del prodotto |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Sistema di qualità |
ISO9001:2008 |
|
Stabilisci il tempo |
20 giorni |
|
Attrezzatura |
CNC, elettroerosione, taglio Macchina, macchinari per la plastica, ecc. Stampo per valigie in plastica Zhe Jiang |


Realizzazione di stampi per iniezione plastica

Specifiche dello stampaggio della plastica

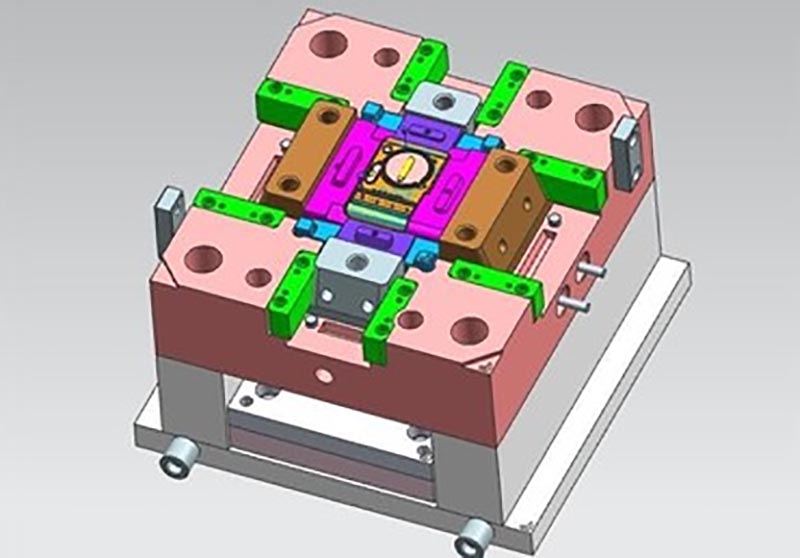
Progettazione dello stampo:



Processo di transazione:

Test della muffa:


Confezione del prodotto

Fabbrica
Siamo una fabbrica di stampi in plastica personalizzata. La nostra fabbrica è produttrice di stampi per iniezione plastica. abbiamo 17 anni di esperienza nello stampo in plastica personalizzato professionale e 10 anni di esperienza nel commercio estero. Siamo fornitori di stampi in plastica personalizzati. Siamo in grado di fornire un servizio personalizzato di stampi in plastica. La nostra fabbrica può realizzare parti in plastica stampate ad iniezione e la qualità dei prodotti ti soddisferà.
Abbiamo più di 50 macchine di fascia alta e centinaia di ingegneri e progettisti. Siamo in grado di fornire un servizio completo, dalla progettazione del prodotto - realizzazione di stampi - produzione del prodotto - imballaggio del prodotto - trasporto. Abbiamo una filiera produttiva completa. Possiamo soddisfare tutte le vostre esigenze.
Servizi che forniamo:
Servizio professionale di stampi personalizzati, progettazione e produzione di stampi in plastica. Produzione di prodotti in plastica, progettazione del prodotto, progettazione di stampi, personalizzazione di stampi per soffiaggio, personalizzazione di stampi rotazionali, personalizzazione di stampi per pressofusione. Servizi di stampa 3D, servizi di produzione CNC, imballaggio del prodotto, imballaggio personalizzato, servizi di spedizione.










Aderiamo sempre ai principi della qualità innanzitutto e del tempo. Fornendo ai clienti prodotti della massima qualità, cercare di massimizzare l'efficienza produttiva e ridurre i tempi di produzione. Siamo orgogliosi di dire a ogni cliente che la nostra azienda non ha perso alcun cliente sin dalla sua fondazione. Se c'è un problema con il prodotto, cercheremo attivamente una soluzione e ci assumeremo la responsabilità fino alla fine.

Domande frequenti
Q1: sei una società commerciale o un produttore?
A: Siamo produttori.
Q2. Quando posso ottenere il preventivo?
A: Di solito citiamo entro 2 giorni dalla ricezione della tua richiesta.
Se hai molta urgenza, chiamaci o comunicacelo nella tua email in modo che possiamo prima fare un preventivo per te.
Q3. Quanto tempo è il tempo di consegna per lo stampo?
R: Tutto dipende dalle dimensioni e dalla complessità dei prodotti. Normalmente, il tempo di consegna è di 25 giorni.
Q4. Non ho un disegno 3D, come devo iniziare il nuovo progetto?
A: Puoi fornirci un campione di stampaggio, ti aiuteremo a completare il disegno del disegno 3D.
Q5. Prima della spedizione, come assicurarsi della qualità dei prodotti?
R: Se non vieni nella nostra fabbrica e non hai una terza parte per l'ispezione, saremo i tuoi addetti all'ispezione.
Ti forniremo un video per i dettagli del processo di produzione che include il rapporto sul processo, la struttura delle dimensioni del prodotto e i dettagli della superficie, i dettagli dell'imballaggio e così via.
Q6. Quali sono i tuoi termini di pagamento?
A: Pagamento dello stampo: deposito del 40% tramite T/T in anticipo, pagamento del secondo stampo del 30% prima di inviare i primi campioni di prova, saldo dello stampo del 30% dopo aver concordato i campioni finali.
B: Pagamento della produzione: deposito anticipato del 50%, 50% prima dell'invio della merce finale.
Q7: Come potete rendere la nostra attività un buon rapporto a lungo termine?
R:1. Manteniamo una buona qualità e un prezzo competitivo per garantire ai nostri clienti il vantaggio di prodotti della migliore qualità.
2. Rispettiamo ogni cliente come nostro amico e facciamo sinceramente affari e facciamo amicizia con loro, non importa da dove provengano.
Tag caldi: Stampaggio parti in plastica per motociclette, Cina, Produttore, Fornitore, Fabbrica, Personalizzato, Commercio all'ingrosso, Compro, Qualità, Ultimi venduti, Made in China
Categoria correlata
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.