Casa
>
Prodotto > Servizio di personalizzazione principale > Modanatura personalizzata > Stampaggio parti in plastica per monopattini elettrici
Prodotto
- Servizio di personalizzazione principale
- Assistenza sanitaria
- Attrezzature sanitarie domestiche
- Prodotti per massaggi salutari per uso domestico
- Attrezzature mediche per la riabilitazione domestica
- Attrezzature per l'assistenza domiciliare
- Attrezzatura medica della casa dell'ospedale
- Attrezzatura medica commerciale dell'ospedale
- Nuovi dispositivi medici
- Forniture veterinarie
- Apparecchi e strumenti elettronici
- Stampi per forniture materne e infantili
- Sport ricreativi
- Arte dell'arredamento della casa
- Accessori per auto
- Trasporti e magazzinaggio
- Apparecchi di illuminazione
- Attrezzature per l'edilizia
- Prodotto da imballaggio
- Didattica e laboratori
- Abbigliamento Bagagli Accessori
- Prodotti per la cura e la pulizia
- Agricoltura e silvicoltura
- Attrezzatura meccanica
- Forniture per animali domestici
- Stoviglie
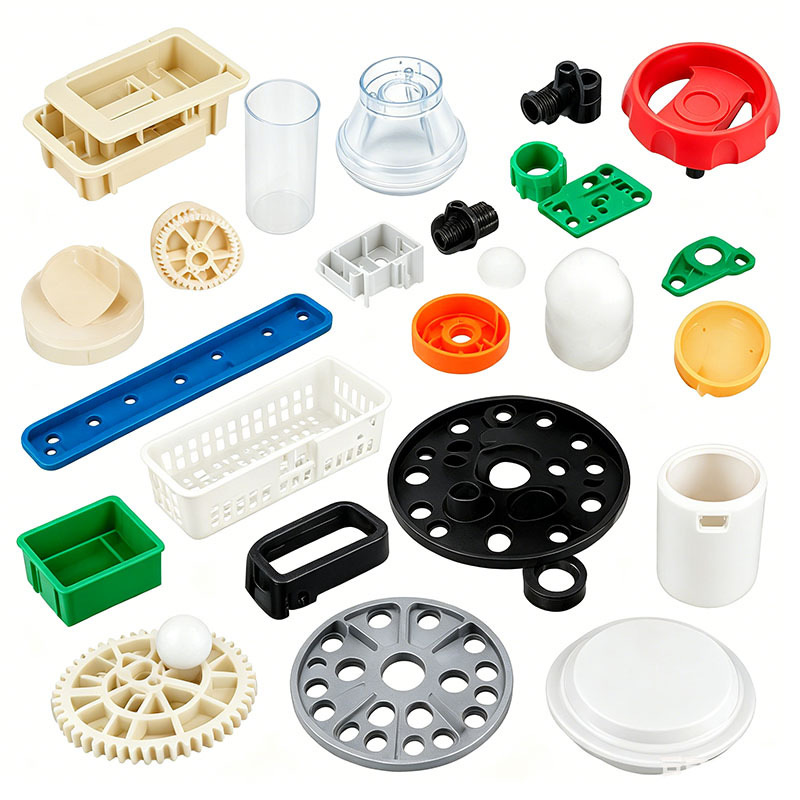
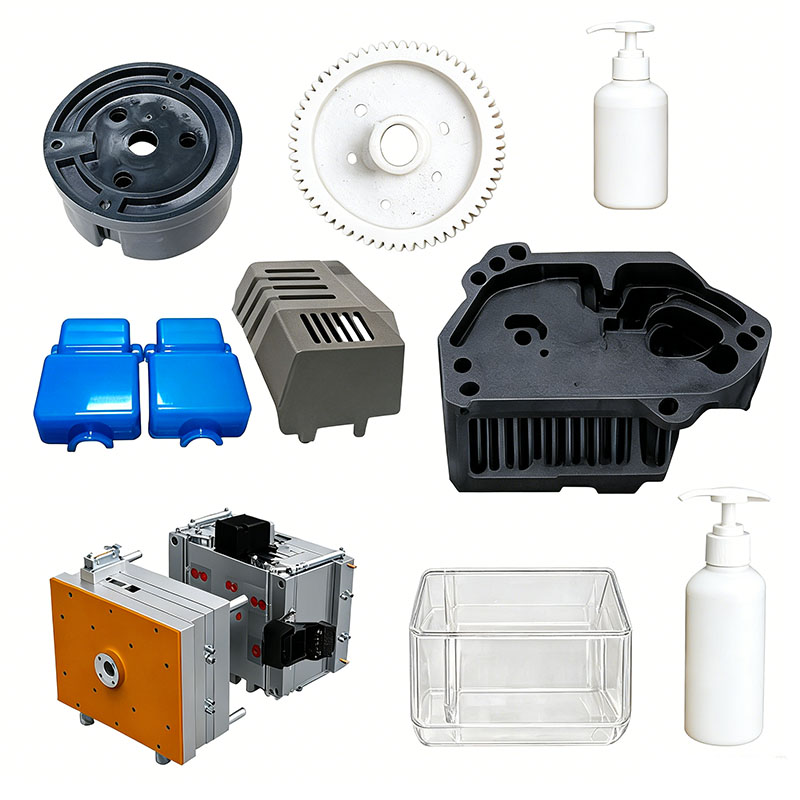
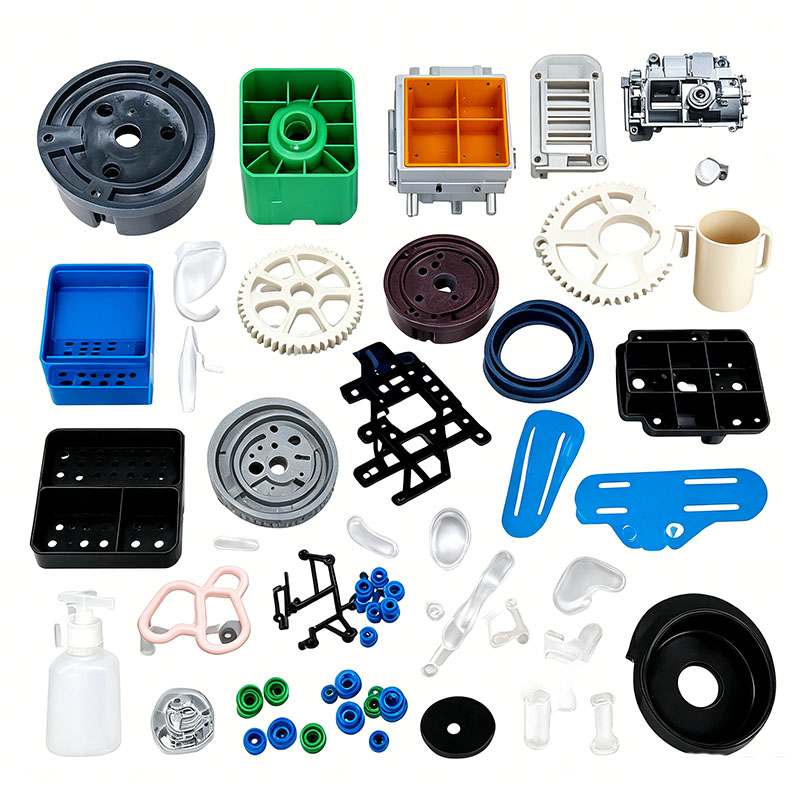
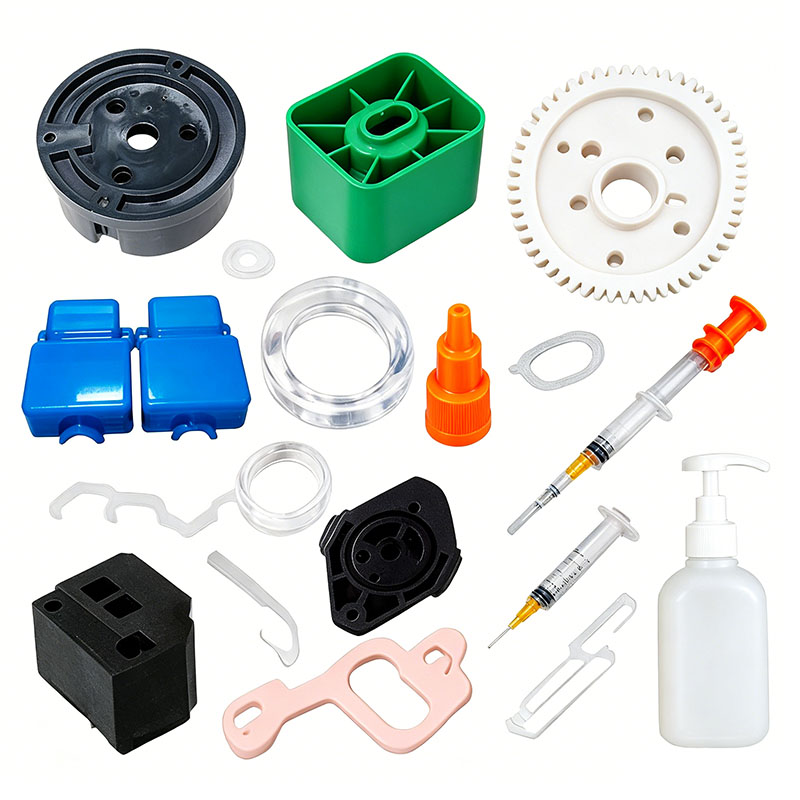
Stampaggio parti in plastica per monopattini elettrici
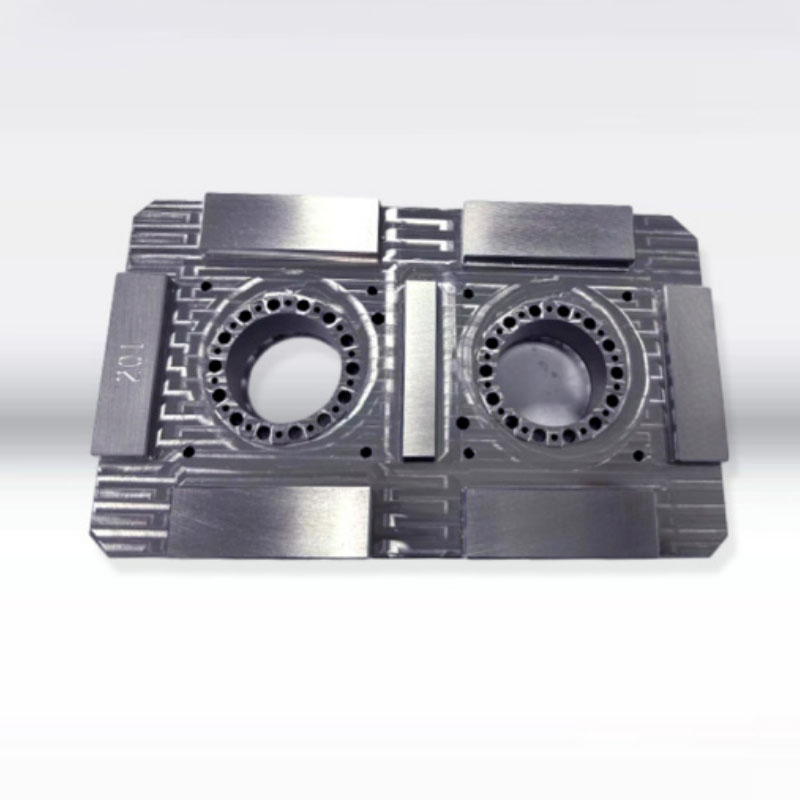
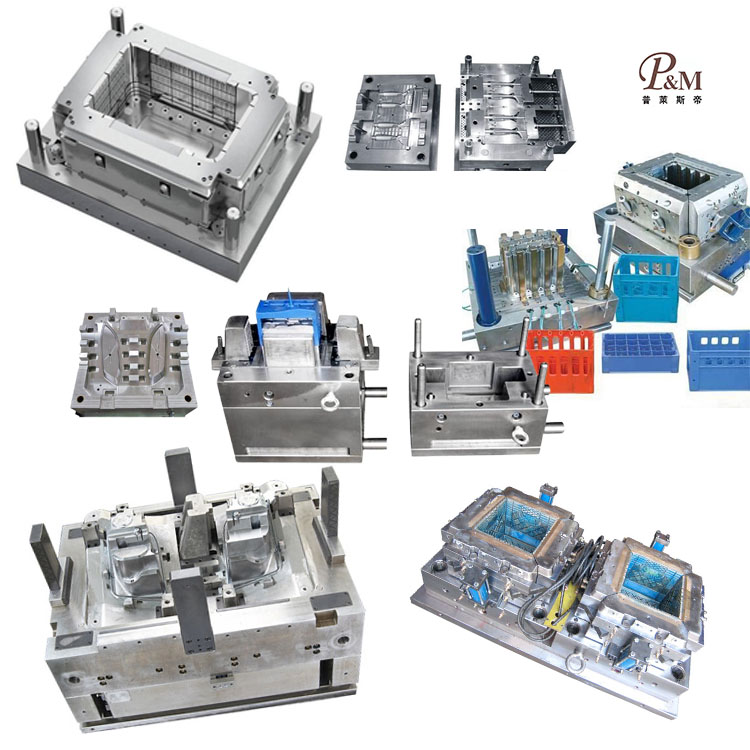
Ningbo (P&M) Plastic Metal Products Co., Ltd. ha 17 anni di tecnologia di produzione di stampi e può personalizzare lo stampaggio di parti in plastica per scooter elettrici. Forniamo servizi professionali di stampaggio di parti in plastica per scooter elettrici personalizzati e siamo un produttore professionale di stampaggio di parti in plastica per scooter elettrici. Abbiamo sufficiente esperienza nella selezione delle materie prime dei prodotti e dei materiali per gli stampi. Nel processo di personalizzazione dello stampaggio di parti in plastica per scooter elettrici, la nostra fabbrica può fornire un servizio completo. Disponiamo di capacità di progettazione e produzione relative allo stampaggio di parti in plastica per scooter elettrici, quali: progettazione CAD, produzione di stampi, stampaggio a iniezione, produzione di prodotti in plastica, assemblaggio e altre tecnologie.
Invia richiesta
Descrizione del prodotto
Inoltre, la nostra azienda ha stabilito rapporti di collaborazione con fornitori di materie prime plastiche, produttori di stampe, ecc. per garantire la fornitura di materie prime e la qualità di stampa. Attraverso la nostra ricca esperienza e una catena di fornitura perfetta, la nostra azienda è in grado di fornire ai clienti prodotti di stampaggio di parti in plastica per scooter elettrici personalizzati di alta qualità per soddisfare le loro esigenze specifiche. Allo stesso tempo, abbiamo 10 anni di esperienza professionale nel servizio di commercio estero, comprendiamo il processo del commercio estero e serviamo meglio i nostri clienti. Per i prodotti di stampaggio di parti in plastica per scooter elettrici, possiamo realizzare parti in plastica corrispondenti, che vengono realizzate principalmente tramite stampi a iniezione.
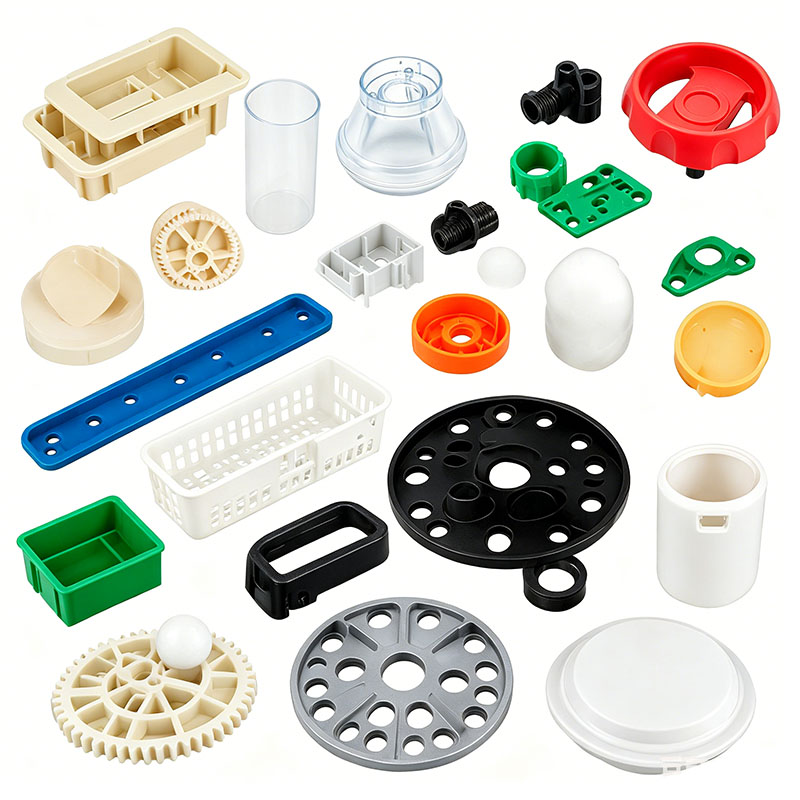
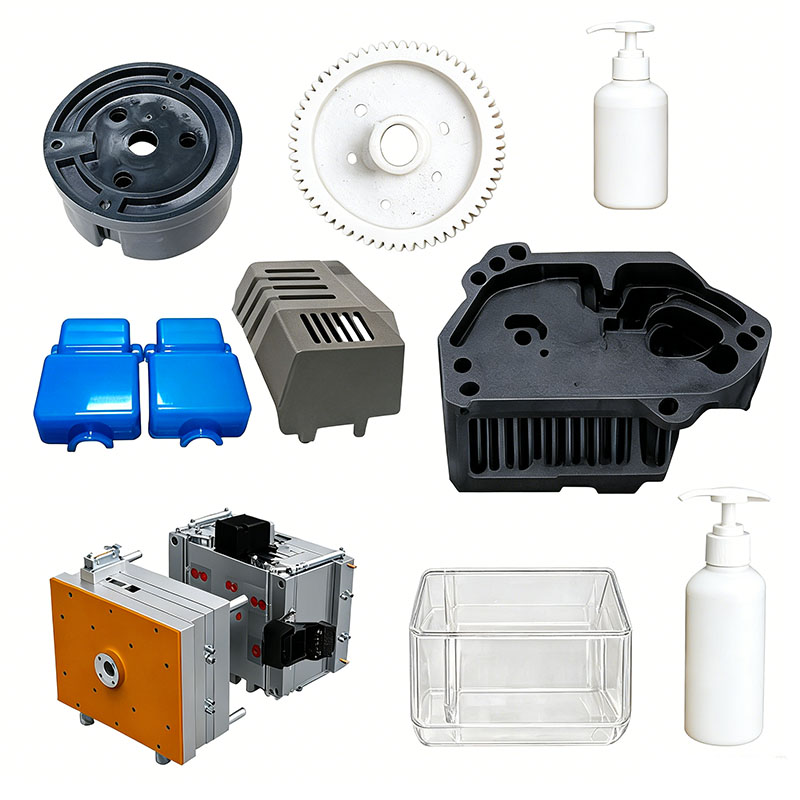
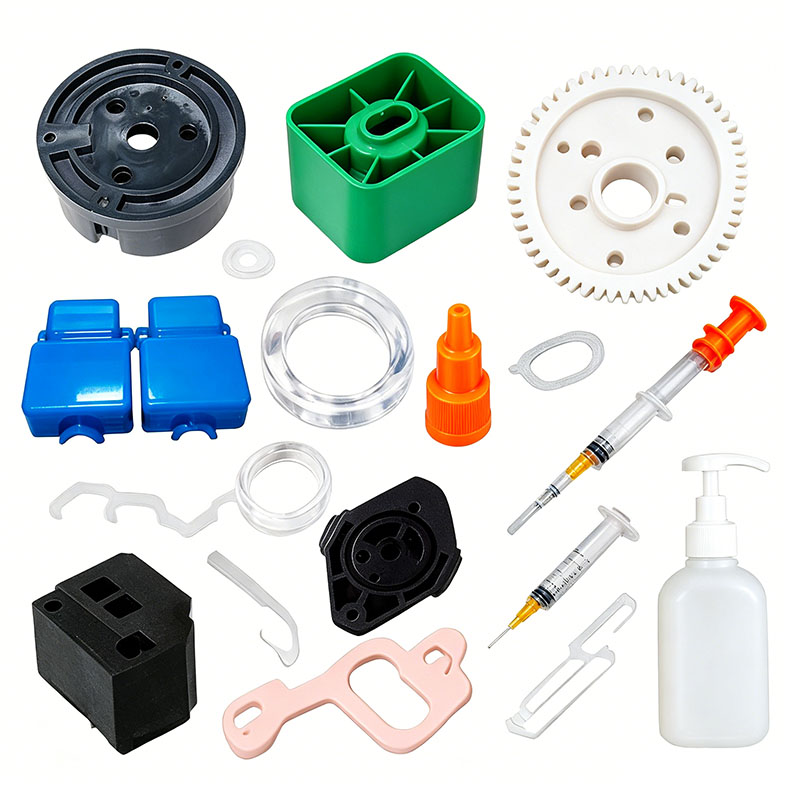
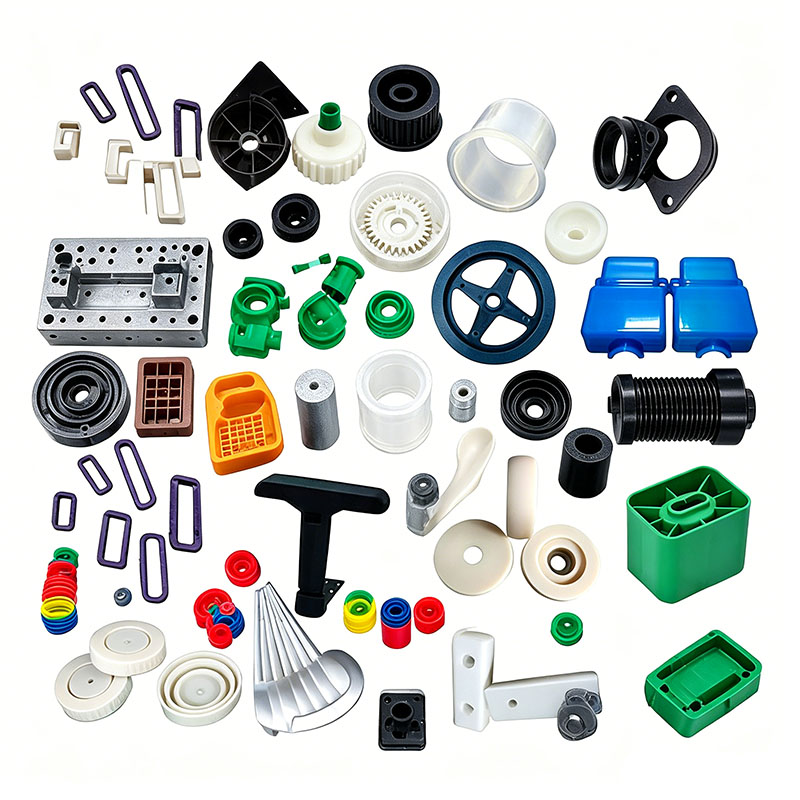
Gli scooter elettrici fungono da veicoli per pendolari a breve distanza, con oltre il 60% dei loro componenti fabbricati tramite stampaggio a iniezione utilizzando tecnopolimeri. Questi componenti rientrano in tre categorie principali: alloggiamenti esterni (coperture dei fari, protezioni del ponte, parafanghi posteriori, alloggiamenti degli strumenti), parti strutturali portanti (supporti del ponte, chiusure pieghevoli, involucri del vano batteria, staffe del manubrio) e piccole parti funzionali (leve dei freni, clip del cablaggio, cappucci decorativi degli ammortizzatori, coperture delle porte di ricarica). A differenza delle parti in plastica dei normali beni di consumo, i componenti degli scooter devono resistere a un'esposizione esterna prolungata alla luce solare e alla pioggia, alle vibrazioni di guida e agli impatti dei carichi. Alcune parti portanti devono inoltre soddisfare requisiti specifici di resistenza alle cadute, durabilità alle basse temperature e resistenza all'invecchiamento. Di conseguenza, l'intero flusso di lavoro dello stampaggio a iniezione, dalla selezione delle materie prime, alla progettazione e alle prove degli stampi fino alla produzione di massa, alla post-elaborazione e al controllo qualità, aderisce a rigorosi standard di processo che differiscono in modo significativo dallo stampaggio a iniezione convenzionale. Questo articolo fornisce un'analisi completa dell'intero processo di stampaggio a iniezione per le parti in plastica degli scooter elettrici, dall'immissione delle materie prime alla spedizione del prodotto finito. Copre sette fasi principali: preparazione preliminare, attrezzature per stampi, macchinari per lo stampaggio a iniezione, processi di stampaggio, post-elaborazione, controllo qualità e immagazzinamento. Con oltre 2.000 parole, funge da riferimento per i professionisti della produzione in fabbrica, dello sviluppo di stampi e dell'ingegneria di processo.
I. Fase di pre-produzione: selezione delle materie prime e pretrattamento (fasi di stampaggio di base)
Le parti in plastica degli scooter elettrici sono classificate in plastica modificata per uso generale e tecnopolimeri ad alta resistenza in base ai loro scenari di utilizzo. La qualità della materia prima determina direttamente la stabilità dello stampaggio e la durata del prodotto. Questa fase costituisce la fase iniziale dello stampaggio a iniezione e comprende tre fasi chiave: selezione delle materie prime, miscelazione/miscelazione ed essiccazione/deumidificazione.
1. Criteri di classificazione e selezione delle materie prime plastiche
1) Parti estetiche/decorative (alloggi strumenti, coperture decorative della carrozzeria, alloggiamenti del manubrio): le leghe ABS e ABS+PC sono le scelte principali. L'ABS offre buona fluidità, elevata lucentezza superficiale e facilità di verniciatura o galvanica, oltre a una buona tenacità alle basse temperature, che lo rendono adatto per parti esterne esposte. Le leghe ABS+PC offrono una maggiore resistenza al calore e agli urti, resistendo a crepe o deformazioni sotto un'intensa esposizione solare e sono spesso utilizzate per alloggiamenti di strumenti su scooter di fascia alta. 2) Componenti strutturali portanti (vano batteria, base pieghevole, staffa pedana, meccanismo di bloccaggio): i materiali selezionati includono PP modificato, PA6 + 30% fibra di vetro e PC/ABS con agenti indurenti. Il nylon rinforzato con fibra di vetro offre elevata rigidità, resistenza all'usura ed eccellente capacità di carico; il meccanismo di chiusura pieghevole può resistere a decine di migliaia di cicli di apertura/chiusura senza rompersi. Il PP modificato è economico e resistente agli urti; viene utilizzato per involucri di batterie di grandi dimensioni per ridurre il peso complessivo del veicolo.
3) Piccoli componenti impermeabili per esterni (coperchio della porta di ricarica, guaina del cablaggio, parafango): i materiali selezionati includono PP, TPU e ASA resistenti agli agenti atmosferici. L'ASA offre una resistenza ai raggi UV superiore rispetto all'ABS, resistendo all'ingiallimento e all'infragilimento durante l'uso esterno a lungo termine, rendendolo il materiale resistente agli agenti atmosferici preferito per parafanghi e rivestimenti della carrozzeria. Il TPU offre una buona elasticità, garantendo che il coperchio della porta di ricarica resista a flessioni ripetute senza rompersi mantenendo una tenuta stagna.
Tutte le materie prime in entrata devono essere accompagnate da un rapporto sulle specifiche del materiale, un rapporto di conformità RoHS e un rapporto di prova dell'indice di flusso di fusione (MI). Il reparto di controllo qualità della fabbrica verifica la qualità del materiale prima dello stoccaggio per prevenire la contaminazione da parte di scarti riciclati, che potrebbero causare difetti di stampaggio o resistenza inferiore agli standard.
2. Processo di dosaggio e miscelazione delle materie prime
I materiali modificati multicomponente, i masterbatch, gli stabilizzanti UV, gli agenti distaccanti e i ritardanti di fiamma devono essere accuratamente premiscelati utilizzando un miscelatore verticale. Prendiamo ad esempio il materiale nero per parafanghi ASA: la miscela è composta per il 98% da pellet ASA base, per il 2% da masterbatch nero lucido e per lo 0,3% da masterbatch resistente ai raggi UV. Dopo il caricamento, la miscela viene miscelata a bassa velocità (300 giri al minuto) per 8–12 minuti; il funzionamento a bassa velocità impedisce l'accumulo di calore dovuto all'attrito, che potrebbe causare lo scioglimento e l'aggregazione prematura dei pellet.
Per i materiali in nylon rinforzato con fibra di vetro è vietata la miscelazione prolungata e ad alta velocità per evitare la rottura delle fibre di vetro e la compromissione della rigidità del prodotto. Viene fatta una distinzione tra materiale vergine e rapporti rimacinato (materozza/rottami di canale): l'aggiunta di rimacinato è limitata al 15% per le parti estetiche dello scooter, mentre i componenti strutturali portanti devono essere stampati esclusivamente da materiale vergine per evitare un significativo degrado della resistenza agli urti. Una volta miscelato, il materiale viene conservato in contenitori sigillati etichettati con il nome del materiale, il rapporto di miscelazione, la durata della miscelazione e la data di produzione per evitare confusioni o errori. 3. Processo di deumidificazione e asciugatura (un passaggio fondamentale per evitare bolle, strisce argentate e segni di flusso)
I tecnopolimeri assorbono facilmente l'umidità atmosferica. Se le materie prime cariche di umidità vengono sottoposte a stampaggio a iniezione ad alta temperatura, l'umidità evapora, causando difetti come striature argentate, bolle, linee di saldatura fragili e vuoti interni che rendono il prodotto scarto. I componenti in plastica dello scooter, in particolare quelli realizzati in nylon, PC e leghe ABS/PC, richiedono un'asciugatura obbligatoria.
I parametri di asciugatura variano strettamente in base al materiale:
ABS/ASA: Asciugare a 80°C per 4 ore utilizzando un essiccatore a circolazione di aria calda con tramoggia;
Lega PC/ABS: Essiccare a 90°C per 6 ore;
PA6+30GF: Essiccare a 110°C per 4 ore utilizzando un essiccatore deumidificatore. Il nylon è altamente igroscopico; l'asciugatura standard ad aria calda non è sufficiente, quindi è obbligatorio un essiccatore deumidificatore;
PP modificato: assorbimento d'acqua molto basso; è sufficiente un'asciugatura per 1 ora, senza necessità di deumidificazione attiva.
Le attrezzature per l'essiccazione spaziano dagli essiccatori a tramoggia agli essiccatori deumidificatori di grandi dimensioni e sigillati. Per la produzione di massa viene utilizzato un sistema centrale di alimentazione del materiale deumidificante; le materie prime vengono trasportate automaticamente tramite tubazioni alla tramoggia della macchina per lo stampaggio a iniezione, rimanendo isolate dall'aria durante tutto il processo per evitare il riassorbimento dell'umidità. Dopo l'essiccazione, i campioni vengono testati per il contenuto di umidità; i livelli di PC e nylon devono essere mantenuti al di sotto dello 0,02% prima che il materiale venga caricato nella macchina per lo stampaggio a iniezione.
Siamo un produttore di stampaggio di parti in plastica per scooter elettrici, che fornisce produzione di stampaggio di parti in plastica per scooter elettrici di alta qualità. Se desideri personalizzare/sviluppare prodotti per lo stampaggio di parti in plastica per scooter elettrici, puoi trovarci. Disponiamo di una progettazione professionale di stampi a iniezione e di una tecnologia di produzione matura, che vi fornisce un servizio completo, dalla progettazione del prodotto, alla realizzazione di stampi, alla produzione del prodotto, all'imballaggio del prodotto, al trasporto del prodotto, possiamo aiutarvi in ogni collegamento. Finché verrai da noi, ti forniremo il massimo servizio e ti soddisferemo in termini di qualità del prodotto, tempi di produzione, dialogo informativo, ecc.
|
Nome del prodotto |
Stampaggio del tapis roulant |
|
Si prega di fornire |
2D, 3D, campioni o dimensioni di le immagini multi-angolo |
|
Tempo di muffa |
20-35 giorni |
|
Tempo del prodotto |
7-15 giorni |
|
Precisione dello stampo |
+/-0,01 mm |
|
Vita della muffa |
50-100 milioni di colpi |
|
Processo di produzione |
Disegni di audit: analisi del flusso dello stampo - validazione del progetto - Materiali personalizzati - lavorazione stampi - lavorazione anime - lavorazione elettrodi - Sistema Runner lavorazione - lavorazione e approvvigionamento di pezzi - accettazione della lavorazione - cavità processo di trattamento superficiale - modalità complessa Die - L'intero rivestimento superficiale dello stampo - piastra di montaggio - campione dello stampo - prova campione - invio campioni |
|
Cavità dello stampo |
Una cavità, multi-cavità o uguale prodotti diversi possono essere realizzati insieme |
|
Materiale dello stampo |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema di corridori |
Canale caldo e canale freddo |
|
Materiale di base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Fine |
Snocciolando la parola, finitura a specchio, superficie opaca, strie |
|
Standard |
HASCO, DME o dipendenti da |
|
Tecnologia principale |
Fresatura, rettifica, CNC, elettroerosione, filo taglio, intaglio, elettroerosione, torni, finitura superficiale, ecc. |
|
Software |
CAD,PRO-E,UG Tempo di progettazione: 1-3 giorni (circostanze normali) |
|
Materiale del prodotto |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Sistema di qualità |
ISO9001:2008 |
|
Stabilisci il tempo |
20 giorni |
|
Attrezzatura |
CNC, elettroerosione, taglio Macchina, macchinari per la plastica, ecc. Stampo per valigie in plastica Zhe Jiang |


Realizzazione di stampi per iniezione plastica

Specifiche dello stampaggio della plastica

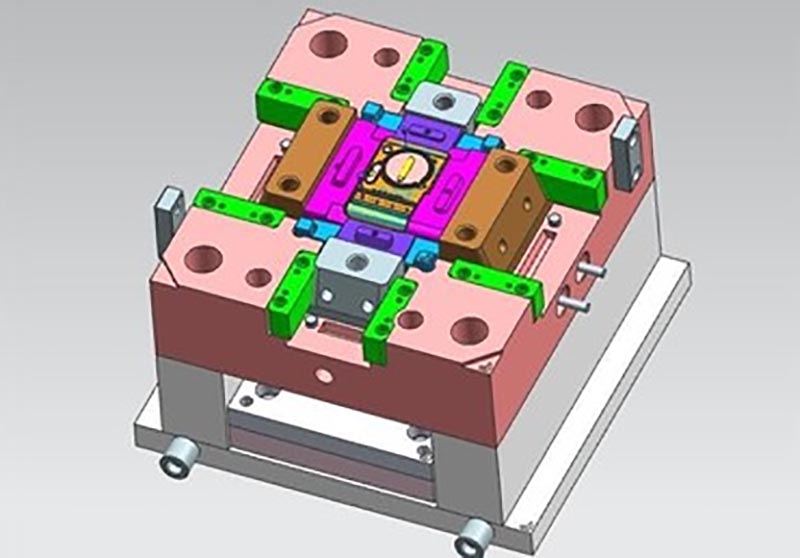
Progettazione dello stampo:



Processo di transazione:

Test della muffa:


Confezione del prodotto

Fabbrica
Siamo una fabbrica di stampi in plastica personalizzata. La nostra fabbrica è produttrice di stampi per iniezione plastica. abbiamo 17 anni di esperienza nello stampo in plastica personalizzato professionale e 10 anni di esperienza nel commercio estero. Siamo fornitori di stampi in plastica personalizzati. Siamo in grado di fornire un servizio personalizzato di stampi in plastica. La nostra fabbrica può realizzare parti in plastica stampate ad iniezione e la qualità dei prodotti ti soddisferà.
Abbiamo più di 50 macchine di fascia alta e centinaia di ingegneri e progettisti. Siamo in grado di fornire un servizio completo, dalla progettazione del prodotto - realizzazione di stampi - produzione del prodotto - imballaggio del prodotto - trasporto. Abbiamo una filiera produttiva completa. Possiamo soddisfare tutte le vostre esigenze.
Servizi che forniamo:
Servizio professionale di stampi personalizzati, progettazione e produzione di stampi in plastica. Produzione di prodotti in plastica, progettazione del prodotto, progettazione di stampi, personalizzazione di stampi per soffiaggio, personalizzazione di stampi rotazionali, personalizzazione di stampi per pressofusione. Servizi di stampa 3D, servizi di produzione CNC, imballaggio del prodotto, imballaggio personalizzato, servizi di spedizione.










Aderiamo sempre ai principi della qualità innanzitutto e del tempo. Fornendo ai clienti prodotti della massima qualità, cercare di massimizzare l'efficienza produttiva e ridurre i tempi di produzione. Siamo orgogliosi di dire a ogni cliente che la nostra azienda non ha perso alcun cliente sin dalla sua fondazione. Se c'è un problema con il prodotto, cercheremo attivamente una soluzione e ci assumeremo la responsabilità fino alla fine.

Domande frequenti
Q1: sei una società commerciale o un produttore?
A: Siamo produttori.
Q2. Quando posso ottenere il preventivo?
A: Di solito citiamo entro 2 giorni dalla ricezione della tua richiesta.
Se hai molta urgenza, chiamaci o comunicacelo nella tua email in modo che possiamo prima fare un preventivo per te.
Q3. Quanto tempo è il tempo di consegna per lo stampo?
R: Tutto dipende dalle dimensioni e dalla complessità dei prodotti. Normalmente, il tempo di consegna è di 25 giorni.
Q4. Non ho un disegno 3D, come devo iniziare il nuovo progetto?
A: Puoi fornirci un campione di stampaggio, ti aiuteremo a completare il disegno del disegno 3D.
Q5. Prima della spedizione, come assicurarsi della qualità dei prodotti?
R: Se non vieni nella nostra fabbrica e non hai una terza parte per l'ispezione, saremo i tuoi addetti all'ispezione.
Ti forniremo un video per i dettagli del processo di produzione che include il rapporto sul processo, la struttura delle dimensioni del prodotto e i dettagli della superficie, i dettagli dell'imballaggio e così via.
Q6. Quali sono i tuoi termini di pagamento?
A: Pagamento dello stampo: deposito del 40% tramite T/T in anticipo, pagamento del secondo stampo del 30% prima di inviare i primi campioni di prova, saldo dello stampo del 30% dopo aver concordato i campioni finali.
B: Pagamento della produzione: deposito anticipato del 50%, 50% prima dell'invio della merce finale.
Q7: Come potete rendere la nostra attività un buon rapporto a lungo termine?
R:1. Manteniamo una buona qualità e un prezzo competitivo per garantire ai nostri clienti il vantaggio di prodotti della migliore qualità.
2. Rispettiamo ogni cliente come nostro amico e facciamo sinceramente affari e facciamo amicizia con loro, non importa da dove provengano.
Tag caldi: Stampaggio parti in plastica per scooter elettrici, Cina, Produttore, Fornitore, Fabbrica, Personalizzato, Commercio all'ingrosso, Compro, Qualità, Ultimi venduti, Made in China
Categoria correlata
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.