Casa
>
Prodotto > Servizio di personalizzazione principale > Modanatura personalizzata > Stampaggio parti di carrozzeria in plastica per scooter elettrici
Prodotto
- Servizio di personalizzazione principale
- Assistenza sanitaria
- Attrezzature sanitarie domestiche
- Prodotti per massaggi salutari per uso domestico
- Attrezzature mediche per la riabilitazione domestica
- Attrezzature per l'assistenza domiciliare
- Attrezzatura medica della casa dell'ospedale
- Attrezzatura medica commerciale dell'ospedale
- Nuovi dispositivi medici
- Forniture veterinarie
- Apparecchi e strumenti elettronici
- Stampi per forniture materne e infantili
- Sport ricreativi
- Arte dell'arredamento della casa
- Accessori per auto
- Trasporti e magazzinaggio
- Apparecchi di illuminazione
- Attrezzature per l'edilizia
- Prodotto da imballaggio
- Didattica e laboratori
- Abbigliamento Bagagli Accessori
- Prodotti per la cura e la pulizia
- Agricoltura e silvicoltura
- Attrezzatura meccanica
- Forniture per animali domestici
- Stoviglie
Stampaggio parti di carrozzeria in plastica per scooter elettrici
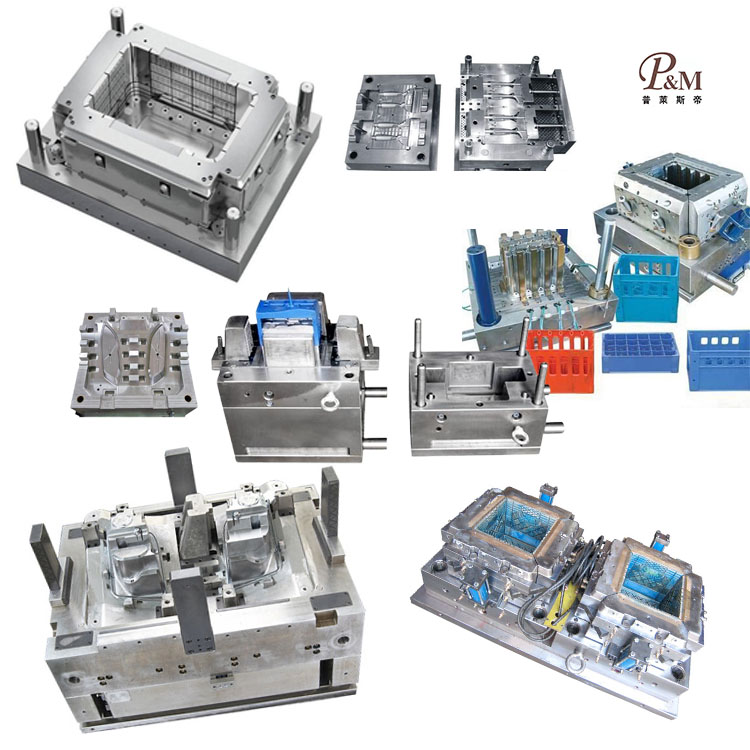
Ningbo (P&M) Plastic Metal Products Co., Ltd. ha 17 anni di tecnologia di produzione di stampi e può personalizzare lo stampaggio di parti della carrozzeria in plastica per scooter elettrici. Forniamo servizi professionali di stampaggio di parti di carrozzeria in plastica per scooter elettrici personalizzati e siamo un produttore professionale di stampaggio di parti di carrozzeria in plastica per scooter elettrici. Abbiamo sufficiente esperienza nella selezione delle materie prime dei prodotti e dei materiali per gli stampi. Nel processo di personalizzazione dello stampaggio di parti della carrozzeria in plastica dello scooter elettrico, la nostra fabbrica è in grado di fornire un servizio completo. Disponiamo di capacità di progettazione e produzione relative allo stampaggio di parti di carrozzeria in plastica per scooter elettrici, quali: progettazione CAD, produzione di stampi, stampaggio a iniezione, produzione di prodotti in plastica, assemblaggio e altre tecnologie.
Invia richiesta
Descrizione del prodotto
Inoltre, la nostra azienda ha stabilito rapporti di collaborazione con fornitori di materie prime plastiche, produttori di stampe, ecc. per garantire la fornitura di materie prime e la qualità di stampa. Attraverso la nostra ricca esperienza e una catena di fornitura perfetta, la nostra azienda è in grado di fornire ai clienti prodotti per lo stampaggio di parti in plastica di parti del corpo in plastica per scooter elettrici personalizzati di alta qualità per soddisfare le loro esigenze specifiche. Allo stesso tempo, abbiamo 10 anni di esperienza professionale nel servizio di commercio estero, comprendiamo il processo del commercio estero e serviamo meglio i nostri clienti. Per i prodotti di stampaggio di parti di carrozzeria in plastica per scooter elettrici, possiamo realizzare parti in plastica corrispondenti, che vengono realizzate principalmente tramite stampi a iniezione.
I componenti in plastica della carrozzeria degli scooter elettrici, inclusi parafanghi anteriori e posteriori, pannelli laterali, involucri del ponte, alloggiamenti dei display del manubrio, gusci del vano batteria, coperture del piantone dello sterzo e protezioni delle ruote posteriori, sono generalmente parti grandi, a pareti sottili, curve e strutturalmente integrate. Questi prodotti devono resistere all'esposizione prolungata all'esterno al sole e alla pioggia, alle variazioni di temperatura, agli impatti con la ghiaia durante la guida e alle vibrazioni continue. Il vano batteria richiede capacità di carico e capacità a prova di esplosione; le parti esterne devono resistere alle screpolature successive alla verniciatura ed evitare l'ingiallimento dovuto agli agenti atmosferici; e i componenti strutturali richiedono resistenza agli urti, consistenza dimensionale e spazi di assemblaggio uniformi. Le principali materie prime rientrano in tre categorie: ASA o ABS+PC per parti esterne esposte; PP rinforzato e modificato per vani batteria portanti e parafanghi; e PC ad alta trasparenza per coperture trasparenti e lenti per strumenti. La sezione seguente descrive in dettaglio il processo di stampaggio completo, coprendo il pretrattamento delle materie prime, l'installazione e il debug dello stampo, i cicli di stampaggio a iniezione, la modellatura post-stampaggio, la prevenzione dei difetti e il controllo di qualità.
I. Processo di pretrattamento delle materie prime
Selezione delle materie prime e gestione del rimacinato
Virgin ASA o ABS+PC è selezionato per i pannelli esterni della carrozzeria e gli alloggiamenti del manubrio grazie alla resistenza ai raggi UV e alla buona tenacità alle basse temperature; il PP rinforzato e riempito viene utilizzato per i vani batteria e i parafanghi per la sua resistenza agli urti e il costo moderato; e il PC viene utilizzato per le coperture trasparenti degli strumenti.
Per le parti esterne della carrozzeria, viene riutilizzata solo macinata pulita (canali/canalini) dello stesso materiale, con un rapporto di aggiunta ≤8%. È severamente vietato mescolare rottami riciclati negli scomparti delle batterie o negli alloggiamenti di collegamento portanti; il materiale riciclato riduce la resistenza agli urti, rendendo le parti soggette a fessurazioni sotto urti o impatti e creando rischi per la sicurezza relativi ai danni alla batteria.
Durante la miscelazione, vengono aggiunti masterbatch resistenti ai raggi UV/agenti atmosferici e agenti distaccanti resistenti all'idrolisi e a bassa migrazione per prevenire la "fioritura" (sbiancamento) causata dall'esposizione alla pioggia esterna. I materiali ignifughi e i materiali rinforzati con fibra di vetro vengono miscelati e conservati separatamente dai materiali per esterni per eliminare la contaminazione incrociata. I miscelatori a bassa velocità vengono utilizzati per 8-12 minuti a velocità ≤300 giri al minuto per evitare che l'attrito ad alta velocità degradi gli additivi anti-invecchiamento.
Standard rigorosi di asciugatura e deumidificazione
ASA, ABS+PC e PC sono altamente igroscopici; tracce di umidità possono causare microbolle interne, portando alla delaminazione su larga scala della vernice dopo il rivestimento e alla propagazione della frattura lungo i siti delle bolle al momento dell'impatto. ASA: Asciugatura ad aria calda a 85°C per 4 ore; ABS+PC: Essiccazione a 90°C per 5–6 ore; Copertura strumento in PC: Asciugatura deumidificante a 110°C per 5 ore;
PP modificato: essiccato a 60°C per 1 ora solo durante le condizioni di elevata umidità della stagione delle piogge per rimuovere l'umidità superficiale. Dopo l'essiccazione, le materie prime vengono convogliate alla tramoggia tramite tubazioni sigillate per prevenire l'assorbimento di umidità e la contaminazione secondaria dovuta alla nebbia d'olio dell'officina.
Spurgo della canna
Prima di cambiare materia prima o colore, viene utilizzato un composto di spurgo specializzato per svuotare il materiale residuo dal cilindro, prevenendo problemi come la miscelazione dei materiali, la deviazione del colore, la delaminazione e la ridotta tenacità.
II. Elementi essenziali per l'installazione e la progettazione di stampi per corpi di grandi dimensioni
I componenti della carrozzeria dello scooter sono parti a pareti sottili con curvature complesse; lo spessore nominale della parete è 1,8–2,3 mm, mentre le nervature interne di rinforzo e le borchie di montaggio hanno uno spessore di 4–6 mm. Questa significativa variazione di spessore rende le parti altamente suscettibili a restringimento, deformazione e spazi di assemblaggio incoerenti tra i pannelli laterali sinistro e destro.
Selezione dell'acciaio per stampi
Per le parti esterne ASA e ABS+PC, le cavità dello stampo utilizzano acciaio S136 con finitura a specchio resistente alla corrosione, finemente lucidato per essere privo di cavità o graffi, garantendo un'adesione stabile della vernice. Per le parti in PP riempite, le cavità dello stampo vengono sottoposte a un trattamento complessivo di nitrurazione per resistere all'usura abrasiva a lungo termine causata dai riempitivi di talco. Tutti gli angoli interni ed esterni presentano raggi R1,5 o superiori per eliminare le concentrazioni di stress e prevenire fessurazioni causate da vibrazioni o cicli termici. La precisione di lavorazione della linea di giunzione viene mantenuta entro 0,01 mm per ridurre al minimo le bave ed evitare rischi di assemblaggio come punti di pizzicamento o spazi eccessivi.
Sistema di raffreddamento bilanciato (chiave per controllare la deformazione)
Lo stampo utilizza canali di raffreddamento conformati simmetrici che seguono la curvatura del prodotto, garantendo una perfetta simmetria tra i lati lunghi e corti e tra le superfici interna ed esterna. Gli inserti di raffreddamento a spirale sono installati all'interno di borchie di montaggio a pareti spesse per facilitare la dissipazione del calore sincronizzata ed equilibrata, riducendo così al minimo le differenze di temperatura tra le sezioni spesse e sottili.
Controllo della temperatura dello stampo a zone: Pannelli laterali ASA: 55–65°C; Custodia strumento ABS+PC: 70–80°C; Vano batteria in PP modificato: 30–40°C. Una temperatura eccessiva dello stampo porta ad un intenso ritiro da cristallizzazione, causando deviazioni dimensionali nelle piastre di protezione sinistra e destra e spazi di assemblaggio irregolari; al contrario, una temperatura dello stampo eccessivamente bassa determina un elevato stress interno residuo, causando la deformazione o la deformazione dell'alloggiamento in base alle fluttuazioni di temperatura stagionali.
Ottimizzazione dello sfiato e dell'espulsione bilanciata
Dato il lungo percorso del flusso del materiale fuso del componente del corpo, sono incorporati canali di ventilazione continui e sottili (0,012–0,015 mm di profondità) alle estremità delle superfici curve, lungo le nervature e nelle posizioni delle linee di saldatura per evacuare rapidamente i gas generati dalla decomposizione del materiale fuso, prevenendo così macchie nere e rotture fragili sulle linee di saldatura. Sul lato interno del pezzo viene utilizzata una combinazione di perni di espulsione simmetrici e cuscinetti di estrazione piatti per garantire una forza di espulsione uniforme, eliminando segni di stress localizzati (sbiancamento) e deformazione superficiale; inoltre, sono installati piccoli blocchi di espulsione dedicati per le linguette a scatto per evitare rotture che potrebbero portare a spazi vuoti nell'assemblaggio.
Protocolli di messa in servizio e configurazione dello stampo
Lo stampo con corpo a cavità singola è abbinato a una macchina per lo stampaggio a iniezione 500T–1000T, con piastre di bloccaggio serrate in modo uniforme per resistere a pressioni di iniezione elevate e prevenire bave su larga scala causate dall'apertura dello stampo (separazione della linea di giunzione). Sui circuiti di raffreddamento sono installati rilevatori di flusso d'acqua per verificare l'assenza di ostruzioni o perdite; La protezione bloccaggio stampo a bassa pressione si attiva per innescare l'apertura automatica dello stampo in caso di ostruzioni (come guide o corpi estranei), proteggendo così la cavità con finitura a specchio. Lo stampo viene preriscaldato per 30 minuti per garantire una temperatura della cavità uniforme e stabile prima di eseguire colpi di prova a bassa pressione e bassa velocità. I parametri di iniezione, tra cui pressione, velocità e pressione di mantenimento, vengono regolati in modo iterativo; la produzione di massa inizia solo dopo che il primo articolo ha superato i controlli di qualità relativi a dimensioni, aspetto e robustezza. III. Processo del ciclo di stampaggio a iniezione standard
Ciclo completo a stampo singolo: Chiusura dello stampo → Preplastificazione/accumulo di materiale → Riempimento per iniezione a più stadi → Pressione di mantenimento a due stadi → Raffreddamento/impostazione a temperatura costante → Apertura dello stampo decelerata a tre stadi → Espulsione a bassa velocità a più stadi → Rimozione automatica del pezzo tramite braccio robotico.
Controllo preciso della temperatura a zone per la canna
Pannelli carrozzeria ASA: 170–200°C; la temperatura dell'ugello non deve superare i 210°C (il calore eccessivo provoca la decomposizione degli additivi resistenti ai raggi UV, con conseguente ingiallimento a breve termine durante l'esposizione all'esterno).
Custodie strumenti ABS+PC: 190–250°C; il limite superiore non deve superare i 260°C (le alte temperature riducono la tenacità alle basse temperature, rendendo le parti soggette a fessurazioni in caso di impatto in inverno).
Vani batteria e parafanghi in PP rinforzato: 190–220°C (il calore eccessivo provoca la precipitazione della polvere di riempimento, con conseguenti macchie bianche sulla superficie o "fioritura").
Coperchi trasparenti in PC: 270–290°C.
Processo di riempimento multistadio a velocità variabile
Le parti curve del corpo utilizzano un processo di riempimento a velocità variabile in tre fasi: buffering a bassa velocità al punto di iniezione, riempimento a velocità medio-alta per il corpo curvo principale e velocità ridotta per lo sfiato in aree distanti della linea di saldatura per ridurre al minimo lo stress interno causato dal taglio molecolare. Pressione di iniezione: 85–110 bar; Una pressione eccessivamente bassa provoca una scarsa fusione della linea di saldatura e una rottura dovuta alle vibrazioni di guida, mentre una pressione eccessivamente alta porta ad un aumento della bava e all'accumulo di stress interno, causando sbiancamento o screpolature se esposto a pioggia o sbalzi di temperatura.
Pressione di mantenimento a due stadi
Il PP presenta un significativo ritiro da cristallizzazione, quindi viene impostato un profilo di pressione di mantenimento a due stadi per compensare il ritiro; ASA e ABS+PC presentano un ritiro inferiore, pertanto viene utilizzata una tenuta a bassa pressione e di breve durata. Il tempo di tenuta è di 6–10 s per alloggiamenti curvi a pareti sottili e 12–20 s per vani batteria a pareti spesse e sporgenze/clip di montaggio per eliminare segni di avvallamento sulle nervature e sui montanti di montaggio; la pressione di mantenimento e l'accumulo di materiale avvengono simultaneamente per abbreviare il ciclo di stampaggio.
Specifiche di raffreddamento e rimozione delle parti
Il tempo di raffreddamento è calcolato in 3–4 s per 1 mm di spessore della parete; un alloggiamento standard da 2 mm richiede 9–13 secondi di raffreddamento. Le parti in plastica non adeguatamente raffreddate possono apparire piatte dopo la sformatura, ma subiscono un restringimento e una deformazione continui dopo 24 ore, causando un disallineamento dell'assemblaggio e spazi inconsistenti nel veicolo. I processi di apertura ed espulsione dello stampo devono essere fluidi e lenti; le pinze robotiche devono essere utilizzate per la movimentazione di parti cosmetiche, con il contatto manuale su superfici curve severamente vietato per evitare che impronte o oli compromettano l'adesione della vernice. Dopo la rimozione, le parti devono essere posate in piano su appositi dispositivi curvi; è severamente vietato impilare o comprimere parti calde per evitare deformazioni permanenti delle superfici curve.
Siamo un produttore di stampaggio di parti di carrozzeria in plastica per scooter elettrici, che fornisce produzione di stampaggi di parti di carrozzeria in plastica per scooter elettrici di alta qualità. Se desideri personalizzare/sviluppare prodotti per lo stampaggio di parti della carrozzeria in plastica per scooter elettrici, puoi trovarci. Disponiamo di una progettazione professionale di stampi a iniezione e di una tecnologia di produzione matura, che vi fornisce un servizio completo, dalla progettazione del prodotto, alla realizzazione di stampi, alla produzione del prodotto, all'imballaggio del prodotto, al trasporto del prodotto, possiamo aiutarvi in ogni collegamento. Finché verrai da noi, ti forniremo il massimo servizio e ti soddisferemo in termini di qualità del prodotto, tempi di produzione, dialogo informativo, ecc.
|
Nome del prodotto |
Stampaggio del tapis roulant |
|
Si prega di fornire |
2D, 3D, campioni o dimensioni di le immagini multi-angolo |
|
Tempo di muffa |
20-35 giorni |
|
Tempo del prodotto |
7-15 giorni |
|
Precisione dello stampo |
+/-0,01 mm |
|
Vita della muffa |
50-100 milioni di colpi |
|
Processo di produzione |
Disegni di audit: analisi del flusso dello stampo - validazione del progetto - Materiali personalizzati - lavorazione stampi - lavorazione anime - lavorazione elettrodi - Sistema Runner lavorazione - lavorazione e approvvigionamento di pezzi - accettazione della lavorazione - cavità processo di trattamento superficiale - modalità complessa Die - L'intero rivestimento superficiale dello stampo - piastra di montaggio - campione dello stampo - prova campione - invio campioni |
|
Cavità dello stampo |
Una cavità, multi-cavità o uguale prodotti diversi possono essere realizzati insieme |
|
Materiale dello stampo |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema di corridori |
Canale caldo e canale freddo |
|
Materiale di base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Fine |
Snocciolando la parola, finitura a specchio, superficie opaca, strie |
|
Standard |
HASCO, DME o dipendenti da |
|
Tecnologia principale |
Fresatura, rettifica, CNC, elettroerosione, filo taglio, intaglio, elettroerosione, torni, finitura superficiale, ecc. |
|
Software |
CAD,PRO-E,UG Tempo di progettazione: 1-3 giorni (circostanze normali) |
|
Materiale del prodotto |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Sistema di qualità |
ISO9001:2008 |
|
Stabilisci il tempo |
20 giorni |
|
Attrezzatura |
CNC, elettroerosione, taglio Macchina, macchinari per la plastica, ecc. Stampo per valigie in plastica Zhe Jiang |


Realizzazione di stampi per iniezione plastica

Specifiche dello stampaggio della plastica

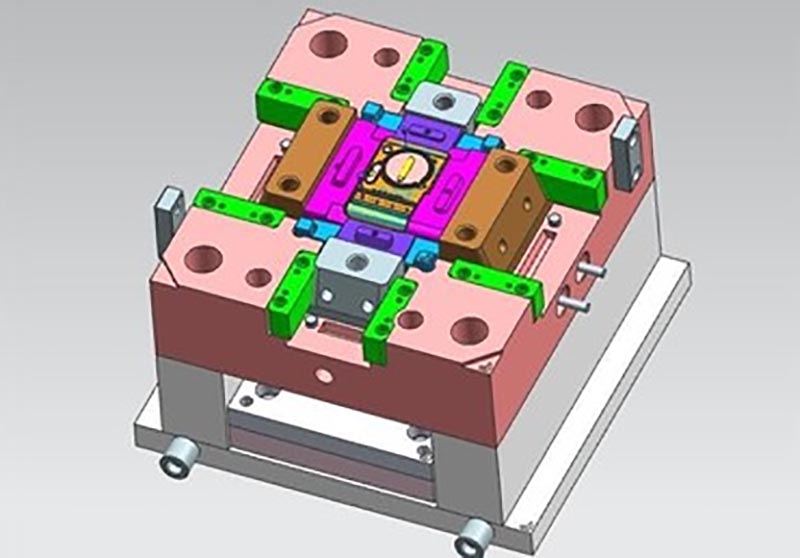
Progettazione dello stampo:



Processo di transazione:

Test della muffa:


Confezione del prodotto

Fabbrica
Siamo una fabbrica di stampi in plastica personalizzata. La nostra fabbrica è produttrice di stampi per iniezione plastica. abbiamo 17 anni di esperienza nello stampo in plastica personalizzato professionale e 10 anni di esperienza nel commercio estero. Siamo fornitori di stampi in plastica personalizzati. Siamo in grado di fornire un servizio personalizzato di stampi in plastica. La nostra fabbrica può realizzare parti in plastica stampate ad iniezione e la qualità dei prodotti ti soddisferà.
Abbiamo più di 50 macchine di fascia alta e centinaia di ingegneri e progettisti. Siamo in grado di fornire un servizio completo, dalla progettazione del prodotto - realizzazione di stampi - produzione del prodotto - imballaggio del prodotto - trasporto. Abbiamo una filiera produttiva completa. Possiamo soddisfare tutte le vostre esigenze.
Servizi che forniamo:
Servizio professionale di stampi personalizzati, progettazione e produzione di stampi in plastica. Produzione di prodotti in plastica, progettazione del prodotto, progettazione di stampi, personalizzazione di stampi per soffiaggio, personalizzazione di stampi rotazionali, personalizzazione di stampi per pressofusione. Servizi di stampa 3D, servizi di produzione CNC, imballaggio del prodotto, imballaggio personalizzato, servizi di spedizione.










Aderiamo sempre ai principi della qualità innanzitutto e del tempo. Fornendo ai clienti prodotti della massima qualità, cercare di massimizzare l'efficienza produttiva e ridurre i tempi di produzione. Siamo orgogliosi di dire a ogni cliente che la nostra azienda non ha perso alcun cliente sin dalla sua fondazione. Se c'è un problema con il prodotto, cercheremo attivamente una soluzione e ci assumeremo la responsabilità fino alla fine.

Domande frequenti
Q1: sei una società commerciale o un produttore?
A: Siamo produttori.
Q2. Quando posso ottenere il preventivo?
A: Di solito citiamo entro 2 giorni dalla ricezione della tua richiesta.
Se hai molta urgenza, chiamaci o comunicacelo nella tua email in modo che possiamo prima fare un preventivo per te.
Q3. Quanto tempo è il tempo di consegna per lo stampo?
R: Tutto dipende dalle dimensioni e dalla complessità dei prodotti. Normalmente, il tempo di consegna è di 25 giorni.
Q4. Non ho un disegno 3D, come devo iniziare il nuovo progetto?
A: Puoi fornirci un campione di stampaggio, ti aiuteremo a completare il disegno del disegno 3D.
Q5. Prima della spedizione, come assicurarsi della qualità dei prodotti?
R: Se non vieni nella nostra fabbrica e non hai una terza parte per l'ispezione, saremo i tuoi addetti all'ispezione.
Ti forniremo un video per i dettagli del processo di produzione che include il rapporto sul processo, la struttura delle dimensioni del prodotto e i dettagli della superficie, i dettagli dell'imballaggio e così via.
Q6. Quali sono i tuoi termini di pagamento?
A: Pagamento dello stampo: deposito del 40% tramite T/T in anticipo, pagamento del secondo stampo del 30% prima di inviare i primi campioni di prova, saldo dello stampo del 30% dopo aver concordato i campioni finali.
B: Pagamento della produzione: deposito anticipato del 50%, 50% prima dell'invio della merce finale.
Q7: Come potete rendere la nostra attività un buon rapporto a lungo termine?
R:1. Manteniamo una buona qualità e un prezzo competitivo per garantire ai nostri clienti il vantaggio di prodotti della migliore qualità.
2. Rispettiamo ogni cliente come nostro amico e facciamo sinceramente affari e facciamo amicizia con loro, non importa da dove provengano.
Tag caldi: Stampaggio di parti di carrozzeria in plastica per scooter elettrici, Cina, produttore, fornitore, fabbrica, personalizzato, commercio all'ingrosso, acquisto, qualità, ultime vendite, prodotto in Cina
Categoria correlata
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.