Casa
>
Prodotto > Servizio di personalizzazione principale > Modanatura personalizzata > Stampaggio componenti in plastica per frigoriferi
Prodotto
- Servizio di personalizzazione principale
- Assistenza sanitaria
- Attrezzature sanitarie domestiche
- Prodotti per massaggi salutari per uso domestico
- Attrezzature mediche per la riabilitazione domestica
- Attrezzature per l'assistenza domiciliare
- Attrezzatura medica della casa dell'ospedale
- Attrezzatura medica commerciale dell'ospedale
- Nuovi dispositivi medici
- Forniture veterinarie
- Apparecchi e strumenti elettronici
- Stampi per forniture materne e infantili
- Sport ricreativi
- Arte dell'arredamento della casa
- Accessori per auto
- Trasporti e magazzinaggio
- Apparecchi di illuminazione
- Attrezzature per l'edilizia
- Prodotto da imballaggio
- Didattica e laboratori
- Abbigliamento Bagagli Accessori
- Prodotti per la cura e la pulizia
- Agricoltura e silvicoltura
- Attrezzatura meccanica
- Forniture per animali domestici
- Stoviglie
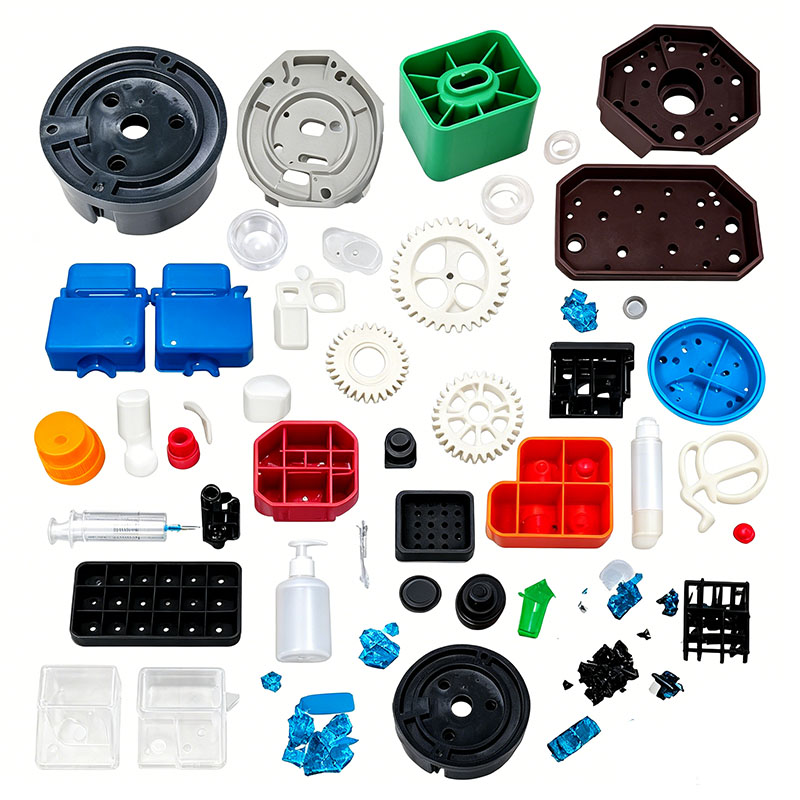
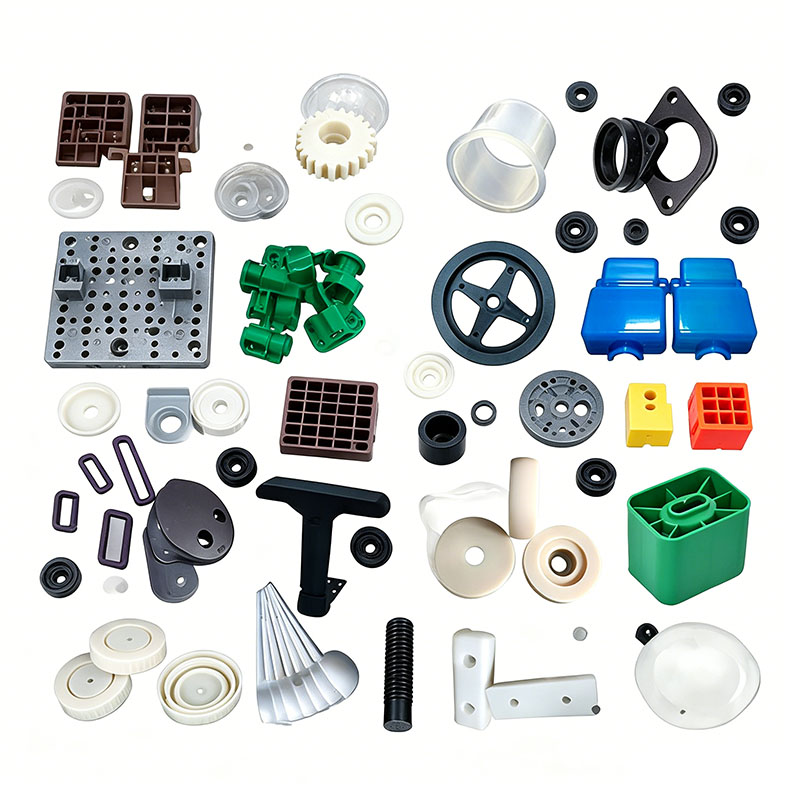
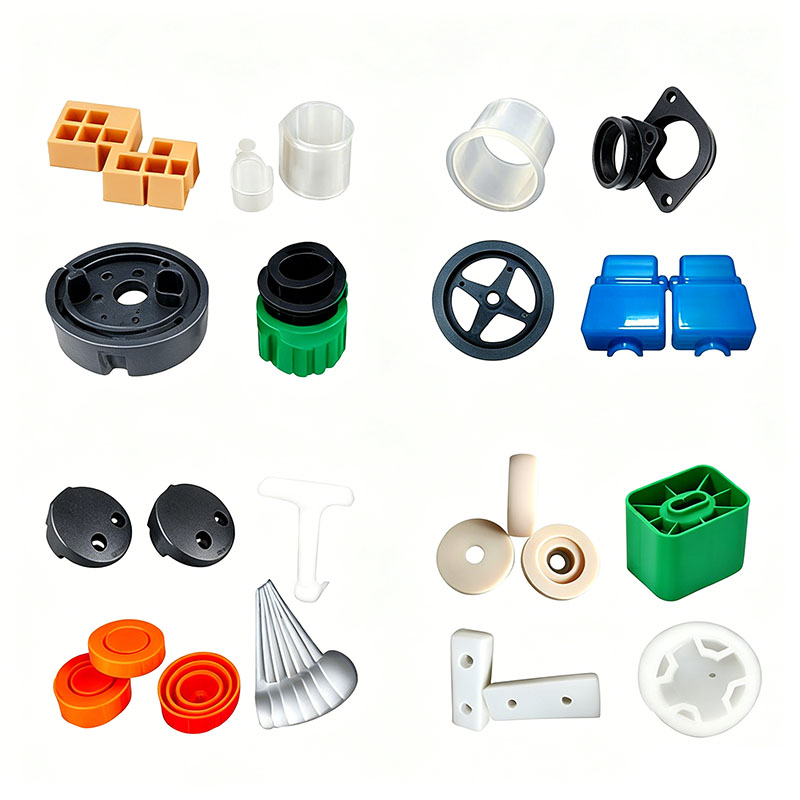
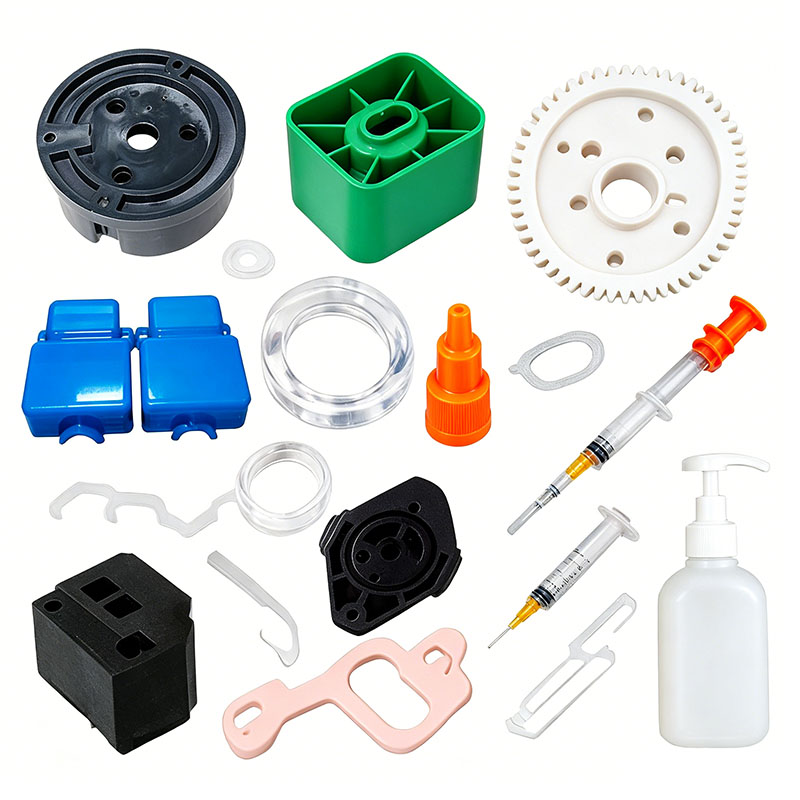
Stampaggio componenti in plastica per frigoriferi
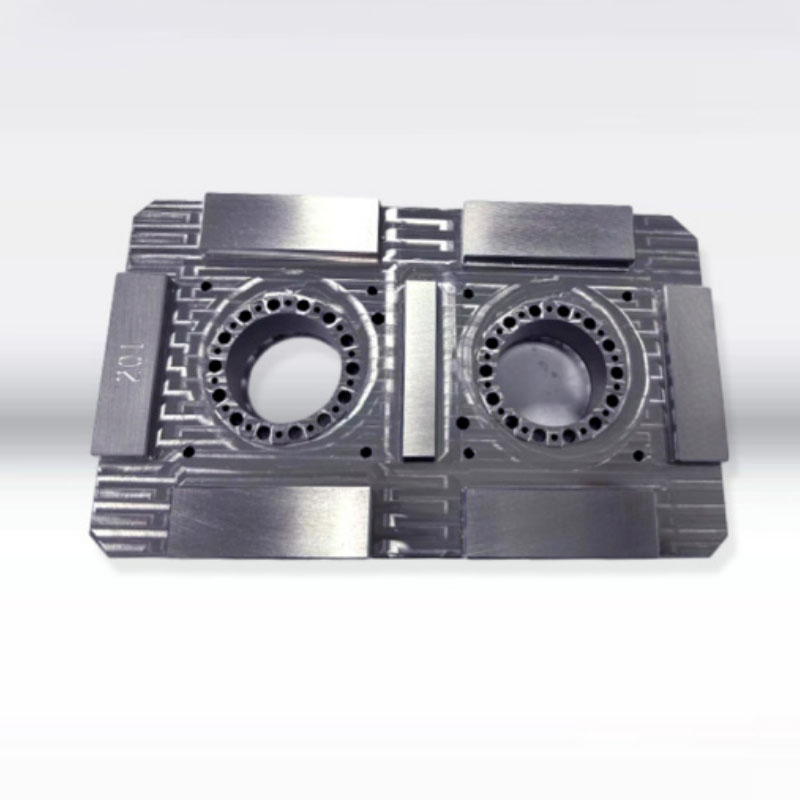
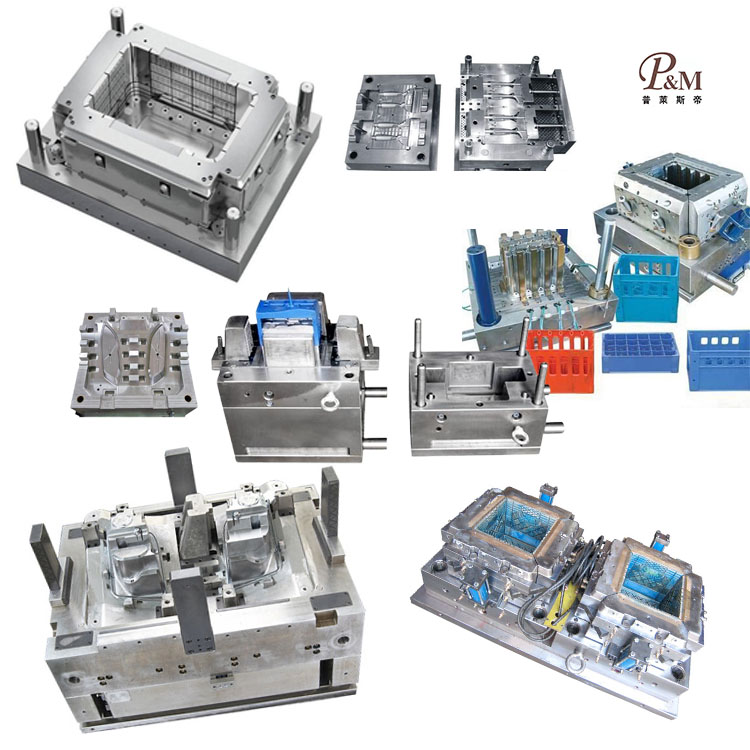
Ningbo (P&M) Plastic Metal Products Co., Ltd. ha 17 anni di tecnologia di produzione di stampi e può personalizzare lo stampaggio di parti in plastica del frigorifero. Forniamo servizi professionali di stampaggio di parti di frigorifero in plastica personalizzate e siamo un produttore professionale di stampaggio di parti di frigorifero in plastica. Abbiamo sufficiente esperienza nella selezione delle materie prime dei prodotti e dei materiali per gli stampi. Nel processo di personalizzazione dello stampaggio di parti in plastica del frigorifero, la nostra fabbrica è in grado di fornire un servizio completo. Disponiamo di capacità di progettazione e produzione relative allo stampaggio di componenti in plastica per frigoriferi, tra cui: progettazione CAD, produzione di stampi, stampaggio a iniezione, produzione di prodotti in plastica, assemblaggio e altre tecnologie.
Invia richiesta
Descrizione del prodotto
Inoltre, la nostra azienda ha stabilito rapporti di collaborazione con fornitori di materie prime plastiche, produttori di stampe, ecc. per garantire la fornitura di materie prime e la qualità di stampa. Grazie alla nostra ricca esperienza e alla perfetta catena di fornitura, la nostra azienda è in grado di fornire ai clienti prodotti di stampaggio di parti in plastica per frigoriferi personalizzati di alta qualità per soddisfare le loro esigenze specifiche. Allo stesso tempo, abbiamo 10 anni di esperienza professionale nel servizio di commercio estero, comprendiamo il processo del commercio estero e serviamo meglio i nostri clienti. Per i prodotti di stampaggio di parti in plastica per frigoriferi, possiamo realizzare parti in plastica corrispondenti, principalmente tramite stampi a iniezione.
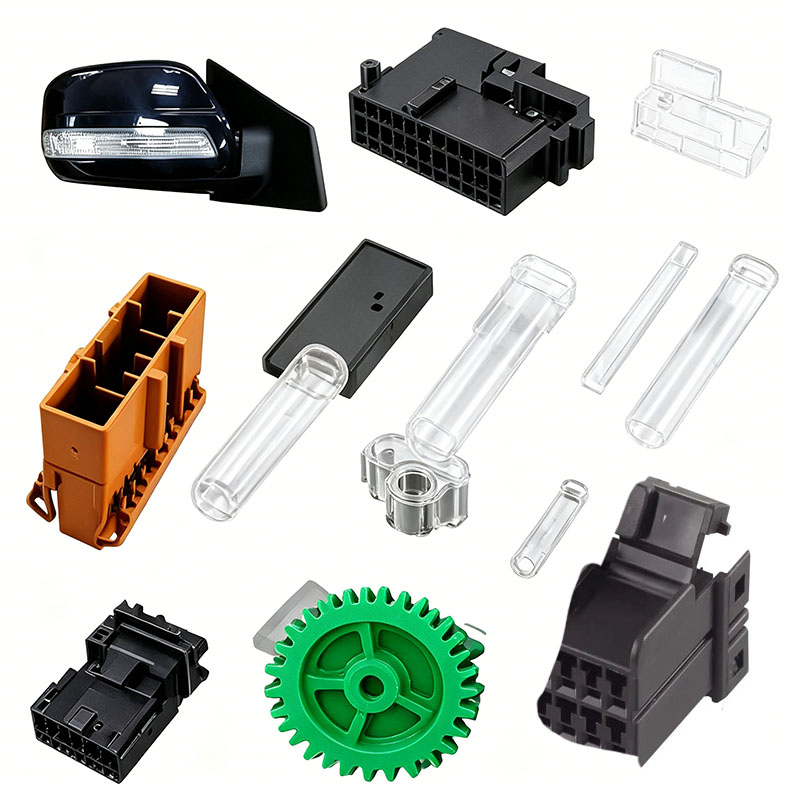
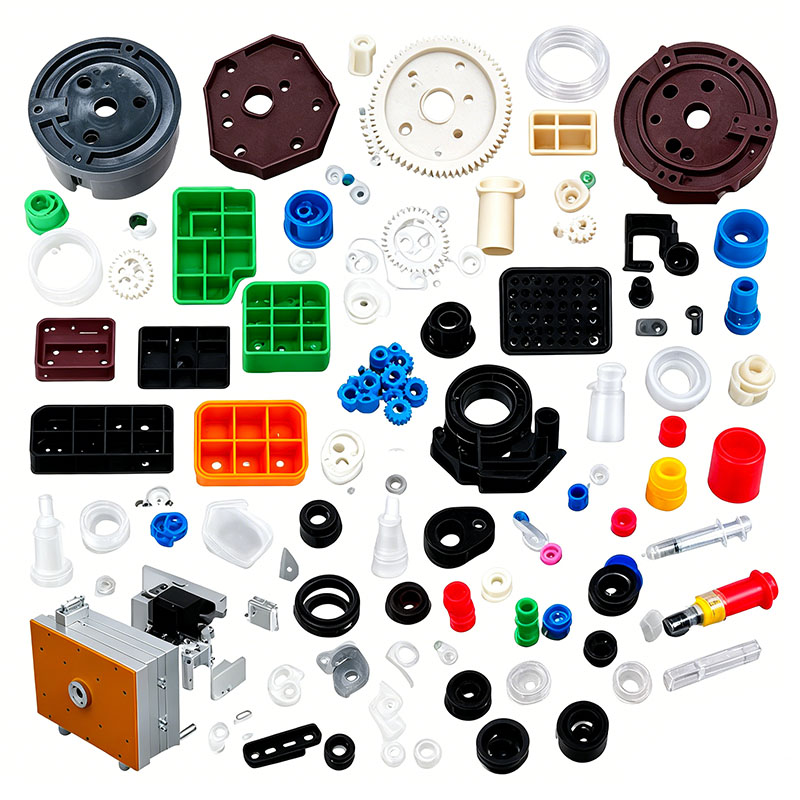
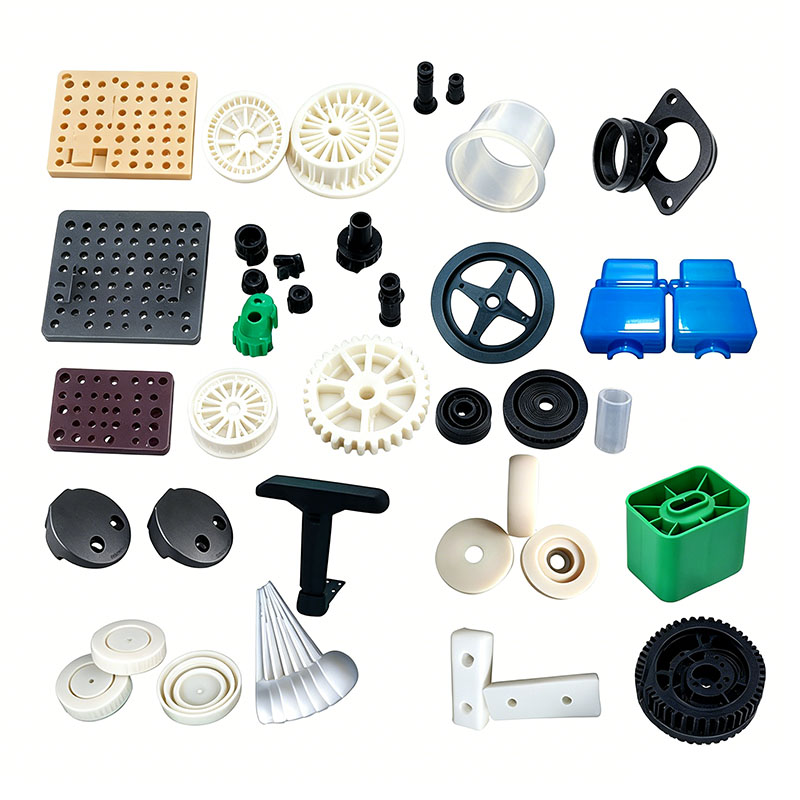
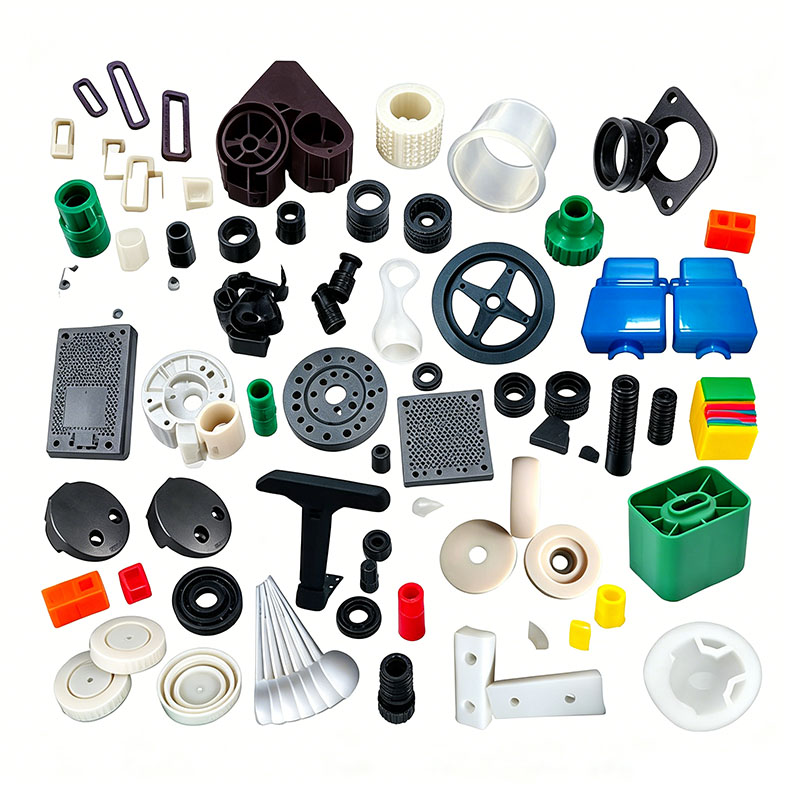
I componenti in plastica del frigorifero rientrano in cinque categorie: parti decorative esterne, parti strutturali portanti, componenti di condotti dell'aria di raffreddamento, parti di stoccaggio/organizzazione e componenti elettrici ignifughi. Gli esempi includono gusci delle porte, rivestimenti interni, cassetti e contenitori per frutta e verdura, supporti per ripiani, coperture di condotti dell'aria, vaschette per il ghiaccio, staffe per guarnizioni delle porte, protezioni del compressore e partizioni interne. Questi prodotti funzionano in ambienti con cicli compresi tra -20°C e temperatura ambiente e entrano in contatto con umidità e oli alimentari. I requisiti specifici includono il ritardo di fiamma, la resistenza agli urti a bassa temperatura e la stabilità dimensionale (resistenza alla deformazione). I materiali più diffusi includono HIPS, PP modificato, ABS, GPPS e ABS ignifugo. I principali parametri di stampaggio si concentrano su tenacità a bassa temperatura, basso ritiro, inodore, basso stress interno e resistenza all'idrolisi. Le sezioni seguenti descrivono gli elementi essenziali dello stampaggio, coprendo il pretrattamento delle materie prime, la progettazione dello stampo, il processo di stampaggio a iniezione, la post-elaborazione e la prevenzione dei difetti.
I. Selezione e pretrattamento delle materie prime
Selezione e abbinamento dei materiali
Il PP modificato viene utilizzato principalmente per rivestimenti interni, cassetti portaoggetti e contenitori per frutta e verdura grazie alla sua resistenza alle basse temperature, alla resistenza ai grassi, al basso assorbimento d'acqua e al costo moderato. L'ABS è selezionato per i pannelli delle porte e le finiture decorative per la sua elevata lucentezza, che facilita la laminazione e la verniciatura della pellicola. L'HIPS ad alto impatto viene utilizzato per i rivestimenti isolanti degli armadi e le piastre dei condotti dell'aria, offrendo un basso ritiro dallo stampaggio e una rigidità stabile. Il GPPS viene utilizzato per scatole salvafreschezza trasparenti e ripiani di stoccaggio. L'ABS ignifugo viene utilizzato per le coperture dei compressori e le scatole elettriche per soddisfare gli standard di sicurezza antincendio degli elettrodomestici.
Controllo rigoroso del riciclaggio dei materiali: il rapporto di inclusione del rimacinato (materozze/canalini) per le parti estetiche non deve superare il 10%. È vietato mescolare rottami riciclati nei rivestimenti interni o negli scaffali portanti; il riciclaggio ripetuto riduce significativamente la resistenza alle basse temperature, rendendo le parti soggette a fessurazioni durante la conservazione degli alimenti congelati. Nella miscelazione dei materiali sono ammessi solo agenti distaccanti per alimenti, a bassa migrazione e masterbatch inodori; è severamente vietato l'uso di additivi pungenti per evitare odori residui all'interno del frigorifero. I materiali ignifughi devono essere miscelati e lavorati separatamente dalla plastica standard per evitare di compromettere le proprietà ignifughe.
Requisiti di controllo della miscelazione
Utilizzare un miscelatore verticale per miscelare i materiali a bassa velocità (sotto i 300 giri al minuto) per 6-10 minuti. Il PP caricato/modificato non deve essere sottoposto a miscelazione ad alta velocità per evitare l'agglomerazione della polvere, che causa vaiolature superficiali. ABS e HIPS sono relativamente fragili; l'accumulo di calore indotto dall'attrito deve essere ridotto al minimo per prevenire il degrado prematuro e l'ingiallimento dei pellet. Dopo la miscelazione, i materiali devono essere conservati in contenitori sigillati per prevenire la contaminazione da polvere o olio.
Specifiche di asciugatura e deumidificazione
ABS e HIPS sono altamente igroscopici; lo stampaggio con un elevato contenuto di umidità porta alla formazione di striature e bolle d'argento, rendendo le parti soggette a fratture nei siti delle bolle sotto stress a bassa temperatura. Standard di essiccazione: ABS a 80°C costanti per 3–4 ore; HIPS a 75°C per 3 ore; contenuto di umidità controllato inferiore allo 0,04%. PP e GPPS hanno un assorbimento d'acqua estremamente basso e generalmente non necessitano di essiccazione per la produzione standard; tuttavia, in ambienti ad elevata umidità (come la stagione della "pioggia di prugne" nelle regioni meridionali), è sufficiente l'essiccazione a 60°C per 1 ora per rimuovere l'umidità dalla superficie. Dopo l'essiccazione, i materiali devono essere convogliati tramite tramogge sigillate per evitare il riassorbimento dell'umidità atmosferica.
II. Punti chiave per la progettazione dello stampo e l'impostazione della macchina
Le parti in plastica del frigorifero sono generalmente gusci di grandi dimensioni e con pareti sottili. Rivestimenti e cassetti sono di grandi dimensioni con spessori delle pareti di 1,6–2,2 mm; lo spessore irregolare li rende soggetti a segni di affondamento e deformazioni. La progettazione dello stampo si concentra sull'ottimizzazione dei sistemi di raffreddamento, ventilazione ed espulsione bilanciata.
Selezione dell'acciaio per stampi
Per i gusci delle porte esterne in ABS, per la cavità viene utilizzato acciaio pretemprato con finitura a specchio 718H per garantire una superficie uniforme e lucida, priva di graffi o cavità dopo la lucidatura. L'acciaio pretemprato P20 è selezionato per gli stampi per rivestimenti in PP e HIPS per garantire una produzione di massa stabile. Le cavità per stampi che utilizzano materiali riempiti/modificati o ritardanti di fiamma vengono sottoposte a trattamento di nitrurazione per resistere all'erosione da polveri e additivi ritardanti di fiamma, prolungando così la durata dello stampo. Tutti gli angoli interni sono dotati di raccordi a raggio (R) per eliminare le concentrazioni di stress e prevenire fessurazioni durante i cicli termici a bassa temperatura.
Sistema di raffreddamento bilanciato (chiave per prevenire la deformazione)
Le fodere e i cassetti lunghi hanno rapporti lunghezza-larghezza elevati; gli stampi utilizzano canali di raffreddamento simmetrici e conformi che avvolgono entrambi i lati. I nuclei di raffreddamento a spirale sono installati all'interno di sporgenze di montaggio a pareti spesse e nervature di rinforzo per ridurre al minimo le differenze di temperatura tra le sezioni spesse e sottili. Rigoroso controllo della temperatura dello stampo a zone: 50–60°C per parti cosmetiche in ABS; 30–40°C per rivestimenti in PP; 40–50°C per i componenti dei condotti dell'aria HIPS. Temperature eccessive dello stampo in PP aggravano il ritiro dovuto alla cristallizzazione, portando a cassetti sottodimensionati e ad attaccamenti durante il funzionamento; al contrario, temperature eccessivamente basse determinano un elevato stress interno residuo, causando deformazioni o deformazioni durante l'uso a bassa temperatura.
Design con ventilazione ed espulsione bilanciata
Per i rivestimenti di grandi dimensioni con lunghi percorsi del flusso di materiale fuso, è probabile che si verifichino intrappolamenti d'aria e bruciature in corrispondenza di linee di saldatura distanti; Lungo i lati lunghi della superficie di divisione sono ricavate sottili e continue fessure di ventilazione (profondità 0,012 mm). Le fitte nervature nella parte inferiore utilizzano una disposizione simmetrica multipunto di perni di espulsione ed espulsori piatti per garantire una forza di espulsione uniforme e impedire che il cassetto si inclini o si sollevi su un lato. Vengono aggiunti blocchi di espulsione ausiliari per la piastra di copertura del condotto dell'aria a pareti sottili per evitare perforazioni o sbiancamento da stress.
Specifiche di installazione e configurazione dello stampo
Stampi di grandi dimensioni per rivestimenti di frigoriferi e gusci di porte sono abbinati a macchine per lo stampaggio a iniezione da 500T a 1000T; le piastre di bloccaggio devono essere serrate in modo uniforme per evitare bave estese causate dall'iniezione ad alta pressione. I rilevatori di flusso sono installati sui circuiti di raffreddamento per garantire un flusso senza ostacoli; la protezione di chiusura dello stampo a bassa pressione è calibrata per prevenire danni alla cavità dovuti al materiale residuo del canale di colata; e test completi di tenuta vengono eseguiti sui collegamenti del circuito di raffreddamento per eliminare l'ingresso di umidità nella massa fusa, che potrebbe causare bolle.
III. Punti chiave del controllo del processo di stampaggio ad iniezione
Strategia di processo principale: taglio basso, pressione di mantenimento graduale e raffreddamento adeguato per ridurre al minimo lo stress interno dello stampaggio e migliorare la resistenza agli urti a bassa temperatura. Zonizzazione della temperatura del barile
Rivestimento della porta in ABS: zona di alimentazione 160°C, zona centrale 180–190°C, ugello 195–205°C; La temperatura non deve superare i 210°C, poiché il calore elevato riduce la tenacità del materiale, rendendolo soggetto a fessurazioni in caso di impatto in ambienti freddi.
Rivestimento interno/cassetto in PP modificato: 190–220°C, ugello 210°C; il calore eccessivo provoca la migrazione additiva, con conseguente formazione di macchie bianche e odori sulle pareti interne.
Pannello del condotto dell'aria HIPS: 180–205°C; Componenti elettrici in ABS ignifugo: temperatura massima 230°C per evitare la decomposizione e il guasto del sistema ignifugo.
Riempimento ad iniezione graduale
I rivestimenti interni lunghi e i cassetti utilizzano un riempimento a velocità variabile in tre fasi: buffering a bassa velocità all'ingresso, riempimento a velocità medio-alta per la sezione centrale della cavità e velocità ridotta nell'area della linea di saldatura distale per ridurre al minimo lo stress interno causato dal taglio molecolare. Pressione di iniezione: 80–110 bar; Una pressione insufficiente determina linee di saldatura deboli soggette a rotture dopo il raffreddamento, mentre una pressione eccessiva provoca un aumento delle bave e un accumulo di stress interno.
Pressione di mantenimento a due stadi
Il PP presenta un significativo ritiro da cristallizzazione; pertanto, per la compensazione è necessaria una pressione di mantenimento a due stadi. Il primo stadio riempie la cavità, mentre il secondo compensa il restringimento dovuto al raffreddamento, eliminando i segni di avvallamento sulle pareti laterali e sul fondo del rivestimento interno. Tempo di mantenimento: 6–10 s per pannelli dei condotti dell'aria a pareti sottili, 12–18 s per cassetti portaoggetti a pareti spesse; la plastificazione del materiale per il ciclo successivo avviene simultaneamente durante la fase di attesa per abbreviare il ciclo complessivo di stampaggio.
Specifiche di raffreddamento e rimozione delle parti
Il tempo di raffreddamento è calcolato in 3–4 s per 1 mm di spessore della parete; un rivestimento interno standard da 2 mm richiede 8-12 secondi di raffreddamento. Le parti con un raffreddamento insufficiente possono apparire piatte dopo la sformatura ma possono subire deformazioni permanenti durante la conservazione prolungata a bassa temperatura. L'apertura e l'espulsione dello stampo devono essere eseguite a velocità basse e costanti; un robot automatizzato rimuove le parti, che vengono poi adagiate su un supporto piano: è severamente vietato impilare o comprimere parti in plastica calda.
Siamo un produttore di stampaggio di parti in plastica per frigoriferi, che fornisce produzione di stampaggio di parti in plastica per frigoriferi di alta qualità. Se desideri personalizzare/sviluppare prodotti per lo stampaggio di parti in plastica per frigoriferi, puoi trovarci. Disponiamo di una progettazione professionale di stampi a iniezione e di una tecnologia di produzione matura, che vi fornisce un servizio completo, dalla progettazione del prodotto, alla realizzazione di stampi, alla produzione del prodotto, all'imballaggio del prodotto, al trasporto del prodotto, possiamo aiutarvi in ogni collegamento. Finché verrai da noi, ti forniremo il massimo servizio e ti soddisferemo in termini di qualità del prodotto, tempi di produzione, dialogo informativo, ecc.
|
Nome del prodotto |
Stampaggio del tapis roulant |
|
Si prega di fornire |
2D, 3D, campioni o dimensioni di le immagini multi-angolo |
|
Tempo di muffa |
20-35 giorni |
|
Tempo del prodotto |
7-15 giorni |
|
Precisione dello stampo |
+/-0,01 mm |
|
Vita della muffa |
50-100 milioni di colpi |
|
Processo di produzione |
Disegni di audit: analisi del flusso dello stampo - validazione del progetto - Materiali personalizzati - lavorazione stampi - lavorazione anime - lavorazione elettrodi - Sistema Runner lavorazione - lavorazione e approvvigionamento di pezzi - accettazione della lavorazione - cavità processo di trattamento superficiale - modalità complessa Die - L'intero rivestimento superficiale dello stampo - piastra di montaggio - campione dello stampo - prova campione - invio campioni |
|
Cavità dello stampo |
Una cavità, multi-cavità o uguale prodotti diversi possono essere realizzati insieme |
|
Materiale dello stampo |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema di corridori |
Canale caldo e canale freddo |
|
Materiale di base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Fine |
Snocciolando la parola, finitura a specchio, superficie opaca, strie |
|
Standard |
HASCO, DME o dipendenti da |
|
Tecnologia principale |
Fresatura, rettifica, CNC, elettroerosione, filo taglio, intaglio, elettroerosione, torni, finitura superficiale, ecc. |
|
Software |
CAD,PRO-E,UG Tempo di progettazione: 1-3 giorni (circostanze normali) |
|
Materiale del prodotto |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Sistema di qualità |
ISO9001:2008 |
|
Stabilisci il tempo |
20 giorni |
|
Attrezzatura |
CNC, elettroerosione, taglio Macchina, macchinari per la plastica, ecc. Stampo per valigie in plastica Zhe Jiang |


Realizzazione di stampi per iniezione plastica

Specifiche dello stampaggio della plastica

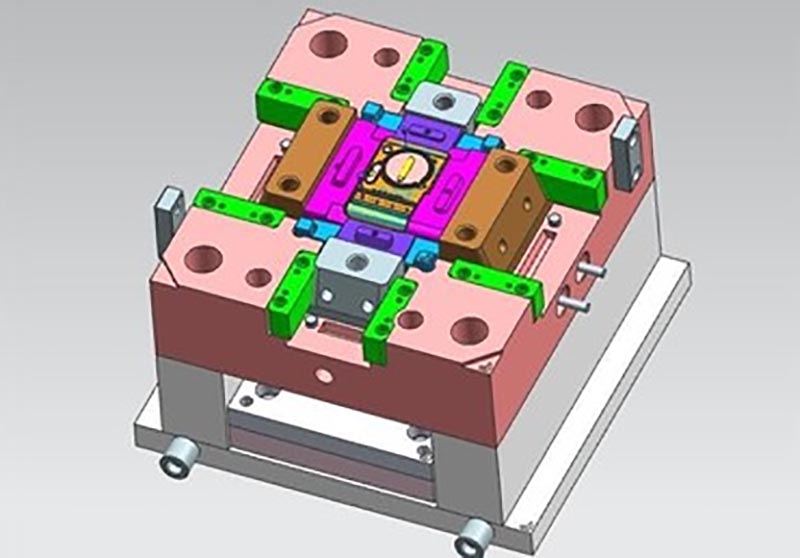
Progettazione dello stampo:



Processo di transazione:

Test della muffa:


Confezione del prodotto

Fabbrica
Siamo una fabbrica di stampi in plastica personalizzata. La nostra fabbrica è produttrice di stampi per iniezione plastica. abbiamo 17 anni di esperienza nello stampo in plastica personalizzato professionale e 10 anni di esperienza nel commercio estero. Siamo fornitori di stampi in plastica personalizzati. Siamo in grado di fornire un servizio personalizzato di stampi in plastica. La nostra fabbrica può realizzare parti in plastica stampate ad iniezione e la qualità dei prodotti ti soddisferà.
Abbiamo più di 50 macchine di fascia alta e centinaia di ingegneri e progettisti. Siamo in grado di fornire un servizio completo, dalla progettazione del prodotto - realizzazione di stampi - produzione del prodotto - imballaggio del prodotto - trasporto. Abbiamo una filiera produttiva completa. Possiamo soddisfare tutte le vostre esigenze.
Servizi che forniamo:
Servizio professionale di stampi personalizzati, progettazione e produzione di stampi in plastica. Produzione di prodotti in plastica, progettazione del prodotto, progettazione di stampi, personalizzazione di stampi per soffiaggio, personalizzazione di stampi rotazionali, personalizzazione di stampi per pressofusione. Servizi di stampa 3D, servizi di produzione CNC, imballaggio del prodotto, imballaggio personalizzato, servizi di spedizione.










Aderiamo sempre ai principi della qualità innanzitutto e del tempo. Fornendo ai clienti prodotti della massima qualità, cercare di massimizzare l'efficienza produttiva e ridurre i tempi di produzione. Siamo orgogliosi di dire a ogni cliente che la nostra azienda non ha perso alcun cliente sin dalla sua fondazione. Se c'è un problema con il prodotto, cercheremo attivamente una soluzione e ci assumeremo la responsabilità fino alla fine.

Domande frequenti
Q1: sei una società commerciale o un produttore?
A: Siamo produttori.
Q2. Quando posso ottenere il preventivo?
A: Di solito citiamo entro 2 giorni dalla ricezione della tua richiesta.
Se hai molta urgenza, chiamaci o comunicacelo nella tua email in modo che possiamo prima fare un preventivo per te.
Q3. Quanto tempo è il tempo di consegna per lo stampo?
R: Tutto dipende dalle dimensioni e dalla complessità dei prodotti. Normalmente, il tempo di consegna è di 25 giorni.
Q4. Non ho un disegno 3D, come devo iniziare il nuovo progetto?
A: Puoi fornirci un campione di stampaggio, ti aiuteremo a completare il disegno del disegno 3D.
Q5. Prima della spedizione, come assicurarsi della qualità dei prodotti?
R: Se non vieni nella nostra fabbrica e non hai una terza parte per l'ispezione, saremo i tuoi addetti all'ispezione.
Ti forniremo un video per i dettagli del processo di produzione che include il rapporto sul processo, la struttura delle dimensioni del prodotto e i dettagli della superficie, i dettagli dell'imballaggio e così via.
Q6. Quali sono i tuoi termini di pagamento?
A: Pagamento dello stampo: deposito del 40% tramite T/T in anticipo, pagamento del secondo stampo del 30% prima di inviare i primi campioni di prova, saldo dello stampo del 30% dopo aver concordato i campioni finali.
B: Pagamento della produzione: deposito anticipato del 50%, 50% prima dell'invio della merce finale.
Q7: Come potete rendere la nostra attività un buon rapporto a lungo termine?
R:1. Manteniamo una buona qualità e un prezzo competitivo per garantire ai nostri clienti il vantaggio di prodotti della migliore qualità.
2. Rispettiamo ogni cliente come nostro amico e facciamo sinceramente affari e facciamo amicizia con loro, non importa da dove provengano.
Tag caldi: Stampaggio di parti in plastica per frigoriferi, Cina, Produttore, Fornitore, Fabbrica, Personalizzato, Commercio all'ingrosso, Compro, Qualità, Ultimi venduti, Made in China
Categoria correlata
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.