Casa
>
Prodotto > Servizio di personalizzazione principale > Modanatura personalizzata > Stampaggio parti in plastica per accendini
Prodotto
- Servizio di personalizzazione principale
- Assistenza sanitaria
- Attrezzature sanitarie domestiche
- Prodotti per massaggi salutari per uso domestico
- Attrezzature mediche per la riabilitazione domestica
- Attrezzature per l'assistenza domiciliare
- Attrezzatura medica della casa dell'ospedale
- Attrezzatura medica commerciale dell'ospedale
- Nuovi dispositivi medici
- Forniture veterinarie
- Apparecchi e strumenti elettronici
- Stampi per forniture materne e infantili
- Sport ricreativi
- Arte dell'arredamento della casa
- Accessori per auto
- Trasporti e magazzinaggio
- Apparecchi di illuminazione
- Attrezzature per l'edilizia
- Prodotto da imballaggio
- Didattica e laboratori
- Abbigliamento Bagagli Accessori
- Prodotti per la cura e la pulizia
- Agricoltura e silvicoltura
- Attrezzatura meccanica
- Forniture per animali domestici
- Stoviglie
Stampaggio parti in plastica per accendini
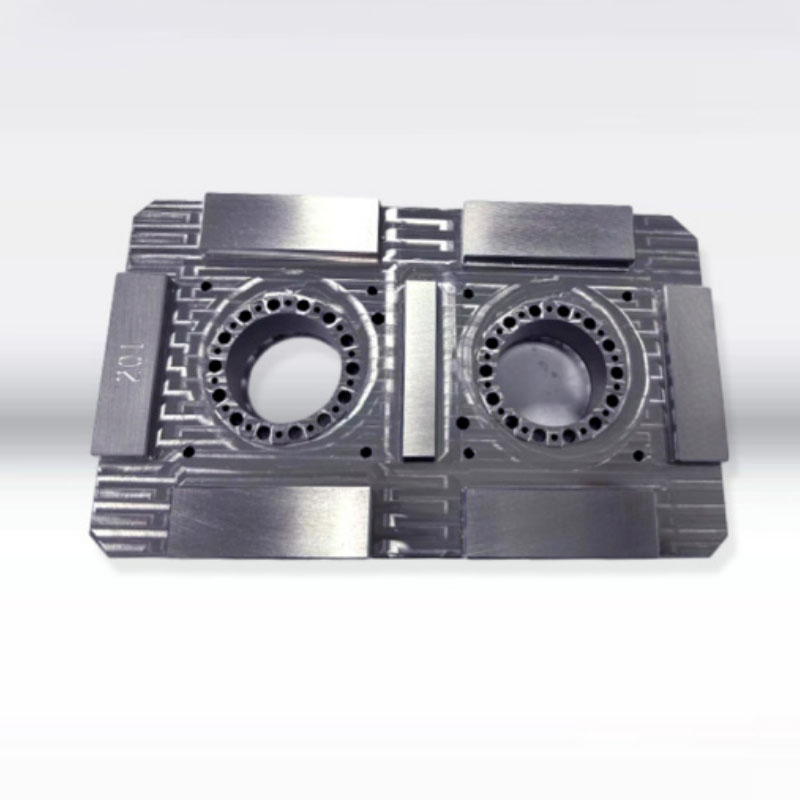
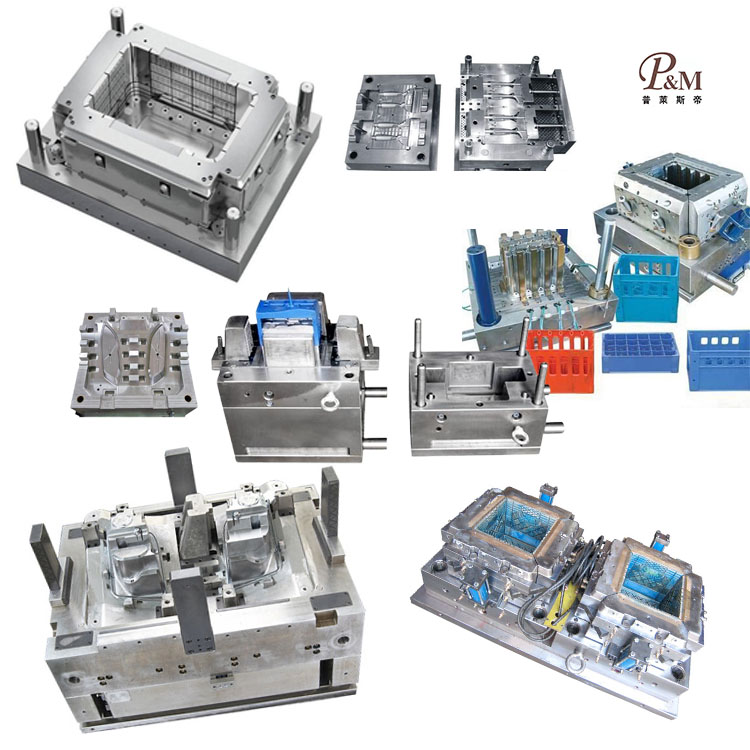
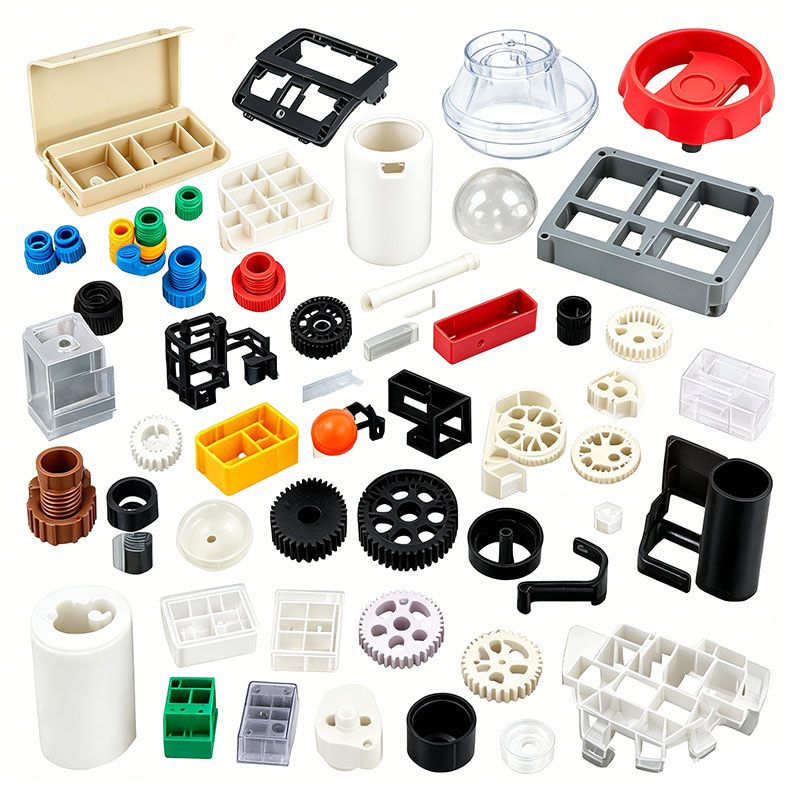
Ningbo (P&M) Plastic Metal Products Co., Ltd. ha 17 anni di tecnologia di produzione di stampi e può personalizzare lo stampaggio di parti in plastica più leggere. Forniamo servizi professionali di stampaggio di parti di accendini in plastica personalizzati e siamo un produttore professionale di stampaggio di parti di accendini in plastica. Abbiamo sufficiente esperienza nella selezione delle materie prime dei prodotti e dei materiali per gli stampi. Nel processo di personalizzazione dello stampaggio di parti in plastica per accendini, la nostra fabbrica può fornire un servizio completo. Disponiamo di capacità di progettazione e produzione relative allo stampaggio di parti in plastica più leggere, quali: progettazione CAD, produzione di stampi, stampaggio a iniezione, produzione di prodotti in plastica, assemblaggio e altre tecnologie.
Invia richiesta
Descrizione del prodotto
Inoltre, la nostra azienda ha stabilito rapporti di collaborazione con fornitori di materie prime plastiche, produttori di stampe, ecc. per garantire la fornitura di materie prime e la qualità di stampa. Grazie alla nostra ricca esperienza e alla perfetta catena di fornitura, la nostra azienda è in grado di fornire ai clienti prodotti di stampaggio di parti di accendini in plastica personalizzati di alta qualità per soddisfare le loro esigenze specifiche. Allo stesso tempo, abbiamo 10 anni di esperienza professionale nel servizio di commercio estero, comprendiamo il processo del commercio estero e serviamo meglio i nostri clienti. Per i prodotti di stampaggio di parti in plastica più leggere, possiamo realizzare parti in plastica corrispondenti, principalmente tramite stampi a iniezione.
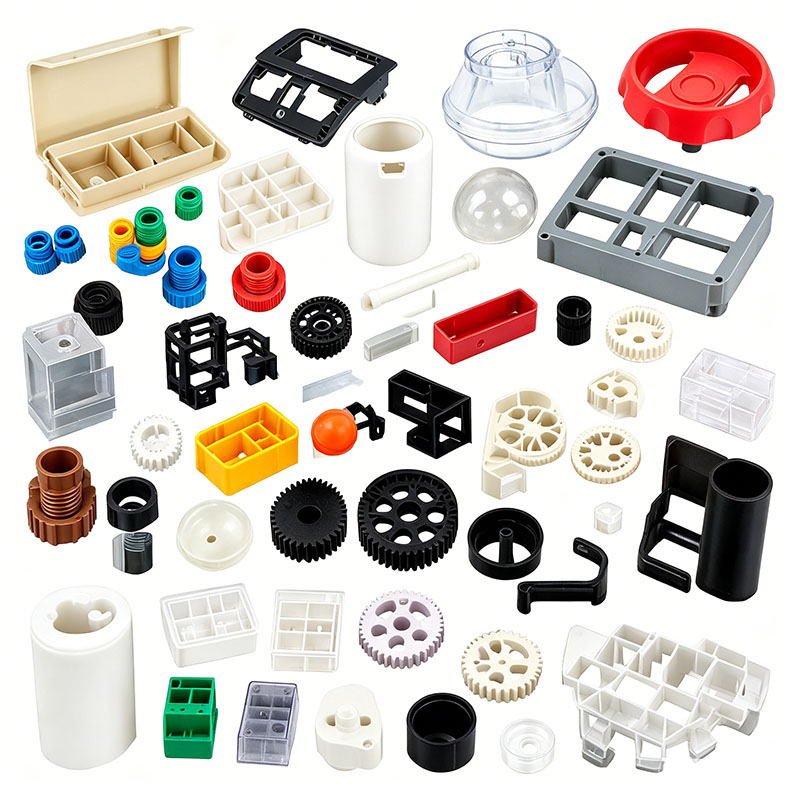
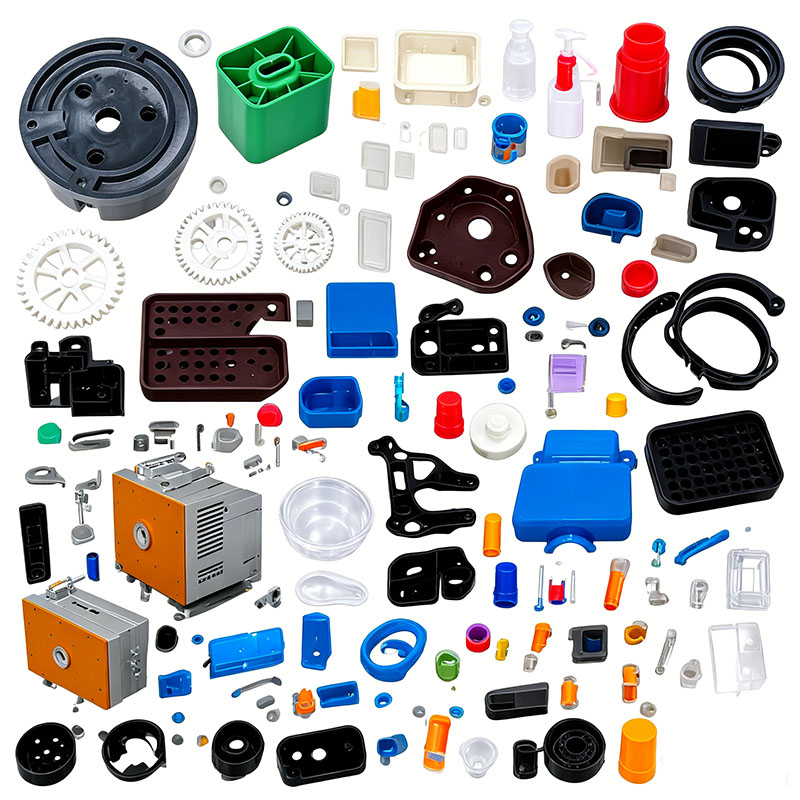
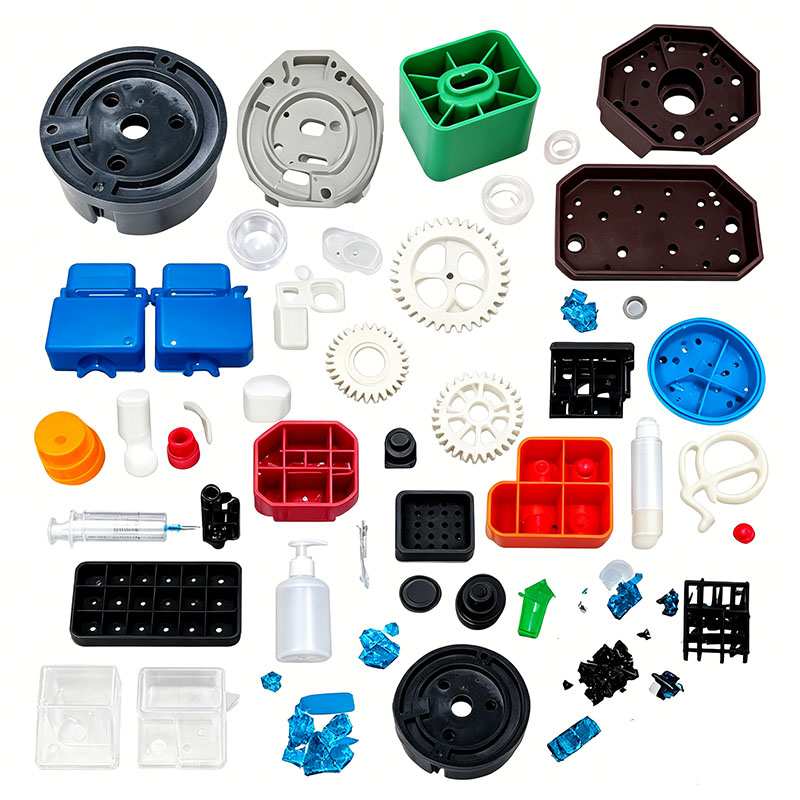
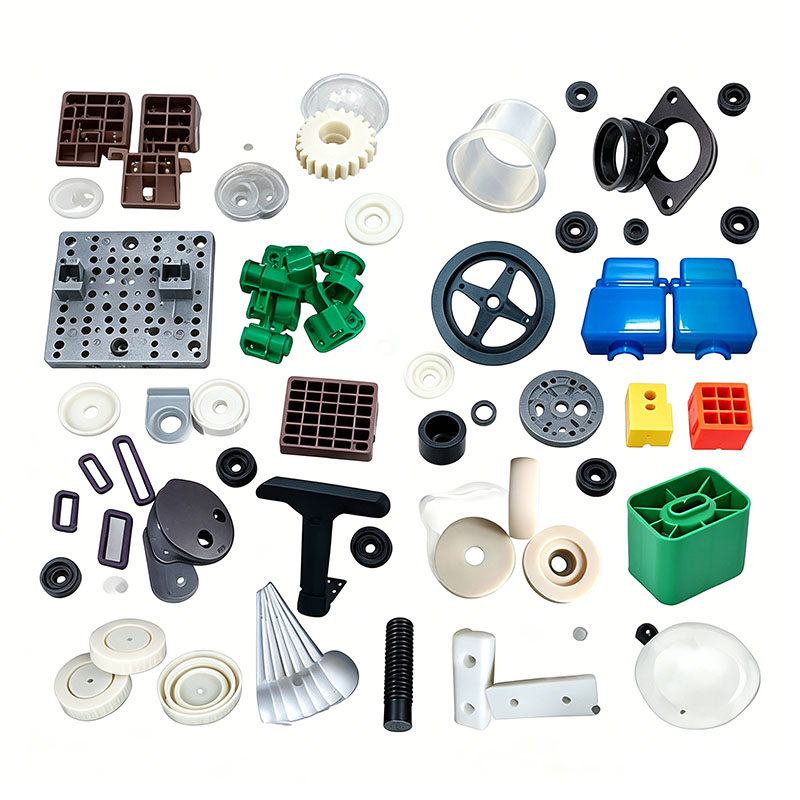
I componenti in plastica dell'accendino, tra cui l'involucro, il serbatoio del gas, il tappo superiore, il parabrezza, il pulsante di accensione, il cursore di regolazione, la base e la finestra di visualizzazione trasparente, sono classificati come parti piccole, multicavità, stampate ad iniezione di precisione. Questi prodotti devono soddisfare rigorosi standard di sicurezza relativi alla resistenza alle esplosioni, al ritardo di fiamma, alla resistenza agli urti, alle crepe e all'ermeticità, il tutto mentre funzionano in ampi intervalli di temperature e contengono butano liquido ad alta pressione. A causa delle dimensioni minuscole delle parti, delle pareti sottili e delle configurazioni dello stampo ad alta cavità, il processo di stampaggio è altamente suscettibile a difetti critici come scatti brevi, linee di saldatura, microfessure e perdite indotte da bave. Il processo di produzione completo comprende cinque fasi principali: pretrattamento delle materie prime, configurazione e messa a punto dello stampo multi-cavità, cicli di stampaggio a iniezione, post-elaborazione/finitura e test delle prestazioni di sicurezza in più fasi. Durante tutto il processo, vengono mantenuti controlli rigorosi per garantire l'ermeticità a prova di esplosione, un basso stress interno, l'assenza di bave improvvise e un ritardo di fiamma stabile.
I. Magazzinaggio e pretrattamento delle materie prime
I componenti soggetti a requisiti di pressione e antideflagranti richiedono materie prime con eccezionale tenacità, resistenza alle basse temperature e proprietà ignifughe; la selezione e il pretrattamento dei materiali costituiscono la prima linea di difesa per la sicurezza.
Classificazione e abbinamento delle materie prime
Per l'involucro, il corpo del serbatoio del gas e il pulsante di accensione sono stati selezionati PP modificato ad alto impatto e PP copolimero ignifugo; questi materiali offrono elevata tenacità, resistenza ai solventi butano e resistenza alle fessurazioni durante le cadute a bassa temperatura, oltre a proprietà ignifughe intrinseche. Per la finestrella trasparente di visualizzazione del livello del carburante viene utilizzato GPPS trasparente ad alta resistenza o PC per uso alimentare, mentre per il parabrezza e le piccole parti decorative viene utilizzato ABS lucido.
Divieto severo di riciclaggio dei materiali: l'uso di materiale rimacinato riciclato (rottami di canale di colata/canale) è severamente vietato per componenti resistenti alla pressione e a tenuta d'aria, come serbatoi di gas e involucri. La degradazione molecolare nel rimacinato riduce la tenacità, rendendo le parti soggette a fessurazioni e perdite sotto carichi di gas pressurizzati, con conseguente rischio di esplosione. Solo le piccole parti decorative possono incorporare fino al 5% di rimacinato dello stesso tipo di materiale, purché polverizzato e setacciato per rimuovere le particelle grossolane. Durante il processo di miscelazione vengono utilizzati masterbatch non migranti ed ecologici e agenti distaccanti a bassa volatilità per evitare reazioni di rigonfiamento tra gli additivi e il butano, che potrebbero altrimenti causare perdite dell'involucro. Il PP ignifugo viene miscelato e conservato separatamente dal PP standard e dall'ABS per evitare di comprometterne le proprietà ignifughe.
Controllo del processo di miscelazione
Viene utilizzato un piccolo miscelatore verticale a bassa velocità, che funziona a 250–280 giri al minuto per una durata di 5–8 minuti. Il PP modificato non deve essere sottoposto a miscelazione prolungata ad alta velocità; l'accumulo di calore per attrito può danneggiare il sistema di rinforzo interno e ridurre la resistenza all'impatto con la caduta. Materie prime di colori diversi vengono miscelate separatamente per evitare variazioni di colore da lotto a lotto. Dopo la miscelazione, la tramoggia del materiale viene sigillata per escludere la polvere; le polveri sottili che entrano in uno stampo multi-cavità possono facilmente ostruire i minuscoli canali di ventilazione, provocando macchie nere o difetti di ermeticità.
Essiccazione e deumidificazione standardizzate
ABS e PC (utilizzati per le parti trasparenti) sono altamente igroscopici; tracce di umidità possono formare microbolle all'interno dei pezzi stampati, causando fessurazioni e perdite di gas sotto pressione. L'asciugatura standard dell'ABS prevede una temperatura costante di 80°C per 3 ore, mentre le finestre di visualizzazione dei PC vengono asciugate a 110°C per 4 ore utilizzando un essiccatore deumidificante, mantenendo il contenuto di umidità inferiore allo 0,04%. Il PP modificato ha un assorbimento d'acqua estremamente basso; in normali condizioni di officina, l'essiccazione non è necessaria, sebbene nell'ambiente ad elevata umidità della stagione meridionale della "pioggia di prugne", l'essiccazione a bassa temperatura a 60°C per 1 ora è sufficiente per rimuovere l'umidità dalla superficie. Data la ridotta capacità della tramoggia delle presse ad iniezione, le materie prime vengono essiccate in piccoli lotti; se la macchina resta ferma per più di un'ora è necessario deumidificare nuovamente il materiale per evitare il riassorbimento di umidità. Le materie prime essiccate vengono convogliate alla macchina tramite tubazioni sigillate per isolarle dall'aria umida dell'officina.
II. Assemblaggio e Preriscaldo/Messa in Servizio di Piccoli Stampi Multicavità
I componenti più leggeri sono di dimensioni miniaturizzate e gli stampi utilizzano tipicamente una struttura multi-cavità bilanciata (ad esempio, 16 o 32 cavità). Gli elementi chiave del design includono il bilanciamento della guida, la microventilazione indipendente, i perni di espulsione di piccolo diametro progettati per prevenire forature e l'accoppiamento ad alta precisione delle superfici di divisione per evitare bave e perdite di gas. Acciaio per stampi e standard strutturali
Per le finestrelle trasparenti e gli involucri esterni lucidi viene utilizzato acciaio S136 con finitura a specchio e resistente alla corrosione; dopo la lucidatura le superfici non presentano graffi sottili o vaiolature. Le cavità dello stampo per i serbatoi di gas PP ritardante di fiamma sono sottoposte a trattamento di nitrurazione per resistere all'erosione a lungo termine da parte della polvere ritardante di fiamma, prolungando così la durata dello stampo. Tutti gli angoli interni presentano un raggio di almeno R0,3 per eliminare le concentrazioni di stress e prevenire fessurazioni durante gli impatti di caduta. La precisione della lavorazione della linea di giunzione è controllata entro 0,01 mm per eliminare le bave sottili, che altrimenti potrebbero causare eccessivi spazi di assemblaggio o perdite di gas.
Design bilanciato del sistema di raffreddamento
I componenti in plastica dell'accendino hanno uno spessore delle pareti di soli 1,2–2,0 mm e l'uniformità dello spessore delle pareti del serbatoio del gas determina direttamente le prestazioni a prova di esplosione. Lo stampo utilizza una fitta rete di fini canali di raffreddamento posizionati in prossimità delle cavità; questi canali sono perfettamente simmetrici tra le cavità per garantire velocità di raffreddamento costanti per ogni parte, con conseguente ritiro uniforme e nessuna deviazione dimensionale. Le temperature dello stampo sono controllate per zona: 50–55°C per parti decorative in ABS e 30–40°C per serbatoi di gas in PP ignifugo. Una temperatura eccessiva dello stampo provoca un aumento del ritiro da cristallizzazione nel PP, portando a serbatoi di gas sottodimensionati e una scarsa tenuta che provoca perdite di gas.
Design ottimizzato di ventilazione ed espulsione
Negli stampi multi-cavità, ciascuna cavità è dotata di micro-ventilazioni indipendenti (profondità 0,010 mm, larghezza 2-4 mm), con inserti di ventilazione aggiuntivi posizionati sulle linee di saldatura, sui punti di fine flusso e sulle posizioni delle nervature a pareti spesse. Ciò consente una rapida evacuazione dell'aria durante il riempimento ad alta velocità, prevenendo la fragilità della linea di saldatura o bruciature localizzate. I perni di espulsione per queste piccole parti hanno diametri di soli 1–2 mm e utilizzano una strategia di espulsione distribuita su più punti; i perni sono posizionati in aree con pareti spesse, evitando zone critiche ermetiche, e avanzano in due fasi a bassa velocità per evitare segni di stress ("sbiancamento") o forature che potrebbero creare microfessure.
Specifiche di funzionamento dello stampo
Questi stampi più leggeri a cavità multipla sono progettati per l'uso con macchine per lo stampaggio a iniezione di precisione di piccole dimensioni (100T–250T) che forniscono una forza di bloccaggio sufficiente per impedire l'apertura dello stampo e la formazione di bave durante l'iniezione ad alta velocità. Effettuare un controllo del flusso d'acqua su ciascun canale di raffreddamento per garantire che non vi siano blocchi o perdite; precalibrare il sistema di protezione dello stampo a bassa pressione in modo che lo stampo si apra automaticamente al rilevamento anche di minimi residui di iniezione, prevenendo danni alle microcavità di precisione; pulire accuratamente il fusto prima della lavorazione del PP ignifugo per rimuovere eventuali residui di ABS o PC, che comprometterebbero le proprietà ignifughe; preriscaldare lo stampo per 20 minuti per stabilizzare la temperatura prima di iniziare lo stampaggio di prova.
III. Processo di ciclo di stampaggio a iniezione standardizzato
Il ciclo di stampaggio completo comprende sei fasi: bloccaggio dello stampo, iniezione a fasi, pressione di mantenimento a fasi di breve durata, raffreddamento rapido, espulsione a bassa velocità e raccolta automatica delle parti. La strategia principale del processo enfatizza il riempimento a basso taglio, un imballaggio/compensazione minimo e un controllo rigoroso dello stress interno per prevenire la formazione di crepe invisibili nell'alloggiamento del cuscinetto di pressione.
Controllo preciso della temperatura della canna a fasi
Camere d'aria e alloggiamenti in PP ignifugo: 190–215°C; temperatura ugello: 205°C; la temperatura massima non deve superare i 220°C (il calore eccessivo decompone gli additivi ritardanti di fiamma e riduce drasticamente la tenacità del materiale, rendendo le parti soggette a frantumarsi in caso di impatto).
Parti decorative in ABS: 170–195°C; non superare tassativamente i 200°C per evitare il rilascio di sostanze volatili irritanti.
Finestre trasparenti in PC: 260–280°C; una fluidità insufficiente a temperature più basse porta a linee di saldatura.
Riempimento ad alta velocità a velocità variabile graduale
Dato il breve percorso del flusso di fusione per queste piccole parti, viene impiegata una strategia di riempimento a velocità variabile in tre fasi: buffering a bassa velocità al punto di accesso, riempimento ad alta velocità della cavità principale e velocità ridotta con sfiato all'estremità del percorso del flusso per bilanciare la consistenza del riempimento tra più cavità. Pressione di iniezione: 70–95 bar; una pressione eccessiva provoca bave sulla linea di giunzione ermetica e un'elevata tensione interna residua all'interno della parte; Una pressione insufficiente determina una scarsa fusione della linea di saldatura, con conseguenti crepe e perdite d'aria nella camera d'aria sotto pressione. Se si verificano discrepanze dimensionali tra le cavità, ottimizzare la velocità di iniezione in ciascuna fase per ottenere un riempimento equilibrato in tutte le cavità.
Pressione di mantenimento a due stadi di breve durata
I componenti più leggeri presentano pareti sottili e un restringimento complessivo minimo; di conseguenza, la durata della pressione di mantenimento è significativamente più breve di quella richiesta per alloggiamenti di grandi dimensioni. Il processo utilizza una fase di mantenimento in due fasi: riempimento rapido della cavità ad alta pressione seguito da stabilizzazione a bassa pressione per compensare un restringimento minore. I tempi di mantenimento sono fissati a 4–8 secondi per i componenti portanti pressione (come le camere d'aria) e a 3–5 secondi per piccole parti decorative. La pressione di tenuta non deve essere eccessiva per evitare "segni bianchi" o micro-fessure nelle posizioni dei perni di espulsione. La ricarica del materiale avviene simultaneamente durante la fase di attesa, abbreviando il ciclo di stampaggio e aumentando l'efficienza della produzione di massa per stampi multi-cavità.
Controlli di raffreddamento e rimozione delle parti
I tempi di raffreddamento sono determinati dallo spessore della parete: 2–3 secondi per 1 mm di spessore, con un tempo di raffreddamento standard di 4–6 secondi per camere d'aria da 1,5 mm. Un raffreddamento insufficiente porta a un continuo restringimento post-stampaggio, con conseguente deformazione dell'alloggiamento e guasto della tenuta dell'assemblaggio. L'apertura e l'espulsione dello stampo vengono eseguite a velocità basse e costanti, con un contenitore di raccolta automatico posizionato sotto lo stampo per la raccolta dei pezzi; è vietata la movimentazione manuale di componenti trasparenti o ermetici per evitare la contaminazione di impronte digitali o olio. Le parti appena sformate devono essere disposte piatte su vassoi: è severamente vietato impilarle o comprimerle, poiché anche una leggera pressione su piccoli alloggiamenti può facilmente causare microfessure invisibili.
Siamo un produttore di stampaggio di parti di accendini in plastica, che fornisce produzione di stampaggio di parti di accendini in plastica di alta qualità. Se desideri personalizzare/sviluppare prodotti per lo stampaggio di parti in plastica per accendini, puoi trovarci. Disponiamo di una progettazione professionale di stampi a iniezione e di una tecnologia di produzione matura, che vi fornisce un servizio completo, dalla progettazione del prodotto, alla realizzazione di stampi, alla produzione del prodotto, all'imballaggio del prodotto, al trasporto del prodotto, possiamo aiutarvi in ogni collegamento. Finché verrai da noi, ti forniremo il massimo servizio e ti soddisferemo in termini di qualità del prodotto, tempi di produzione, dialogo informativo, ecc.
|
Nome del prodotto |
Stampaggio del tapis roulant |
|
Si prega di fornire |
2D, 3D, campioni o dimensioni di le immagini multi-angolo |
|
Tempo di muffa |
20-35 giorni |
|
Tempo del prodotto |
7-15 giorni |
|
Precisione dello stampo |
+/-0,01 mm |
|
Vita della muffa |
50-100 milioni di colpi |
|
Processo di produzione |
Disegni di audit: analisi del flusso dello stampo - validazione del progetto - Materiali personalizzati - lavorazione stampi - lavorazione anime - lavorazione elettrodi - Sistema Runner lavorazione - lavorazione e approvvigionamento di pezzi - accettazione della lavorazione - cavità processo di trattamento superficiale - modalità complessa Die - L'intero rivestimento superficiale dello stampo - piastra di montaggio - campione dello stampo - prova campione - invio campioni |
|
Cavità dello stampo |
Una cavità, multi-cavità o uguale prodotti diversi possono essere realizzati insieme |
|
Materiale dello stampo |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema di corridori |
Canale caldo e canale freddo |
|
Materiale di base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Fine |
Snocciolando la parola, finitura a specchio, superficie opaca, strie |
|
Standard |
HASCO, DME o dipendenti da |
|
Tecnologia principale |
Fresatura, rettifica, CNC, elettroerosione, filo taglio, intaglio, elettroerosione, torni, finitura superficiale, ecc. |
|
Software |
CAD,PRO-E,UG Tempo di progettazione: 1-3 giorni (circostanze normali) |
|
Materiale del prodotto |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Sistema di qualità |
ISO9001:2008 |
|
Stabilisci il tempo |
20 giorni |
|
Attrezzatura |
CNC, elettroerosione, taglio Macchina, macchinari per la plastica, ecc. Stampo per valigie in plastica Zhe Jiang |


Realizzazione di stampi per iniezione plastica

Specifiche dello stampaggio della plastica

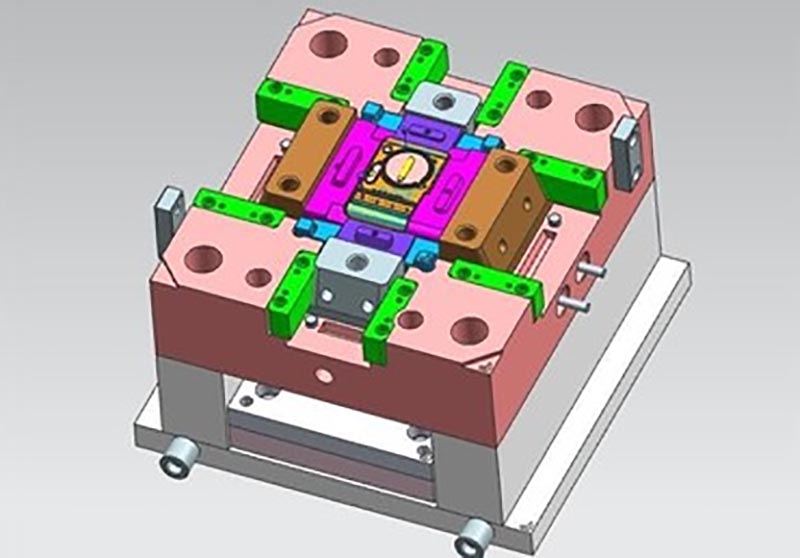
Progettazione dello stampo:



Processo di transazione:

Test della muffa:


Confezione del prodotto

Fabbrica
Siamo una fabbrica di stampi in plastica personalizzata. La nostra fabbrica è produttrice di stampi per iniezione plastica. abbiamo 17 anni di esperienza nello stampo in plastica personalizzato professionale e 10 anni di esperienza nel commercio estero. Siamo fornitori di stampi in plastica personalizzati. Siamo in grado di fornire un servizio personalizzato di stampi in plastica. La nostra fabbrica può realizzare parti in plastica stampate ad iniezione e la qualità dei prodotti ti soddisferà.
Abbiamo più di 50 macchine di fascia alta e centinaia di ingegneri e progettisti. Siamo in grado di fornire un servizio completo, dalla progettazione del prodotto - realizzazione di stampi - produzione del prodotto - imballaggio del prodotto - trasporto. Abbiamo una filiera produttiva completa. Possiamo soddisfare tutte le vostre esigenze.
Servizi che forniamo:
Servizio professionale di stampi personalizzati, progettazione e produzione di stampi in plastica. Produzione di prodotti in plastica, progettazione del prodotto, progettazione di stampi, personalizzazione di stampi per soffiaggio, personalizzazione di stampi rotazionali, personalizzazione di stampi per pressofusione. Servizi di stampa 3D, servizi di produzione CNC, imballaggio del prodotto, imballaggio personalizzato, servizi di spedizione.










Aderiamo sempre ai principi della qualità innanzitutto e del tempo. Fornendo ai clienti prodotti della massima qualità, cercare di massimizzare l'efficienza produttiva e ridurre i tempi di produzione. Siamo orgogliosi di dire a ogni cliente che la nostra azienda non ha perso alcun cliente sin dalla sua fondazione. Se c'è un problema con il prodotto, cercheremo attivamente una soluzione e ci assumeremo la responsabilità fino alla fine.

Domande frequenti
Q1: sei una società commerciale o un produttore?
A: Siamo produttori.
Q2. Quando posso ottenere il preventivo?
A: Di solito citiamo entro 2 giorni dalla ricezione della tua richiesta.
Se hai molta urgenza, chiamaci o comunicacelo nella tua email in modo che possiamo prima fare un preventivo per te.
Q3. Quanto tempo è il tempo di consegna per lo stampo?
R: Tutto dipende dalle dimensioni e dalla complessità dei prodotti. Normalmente, il tempo di consegna è di 25 giorni.
Q4. Non ho un disegno 3D, come devo iniziare il nuovo progetto?
A: Puoi fornirci un campione di stampaggio, ti aiuteremo a completare il disegno del disegno 3D.
Q5. Prima della spedizione, come assicurarsi della qualità dei prodotti?
R: Se non vieni nella nostra fabbrica e non hai una terza parte per l'ispezione, saremo i tuoi addetti all'ispezione.
Ti forniremo un video per i dettagli del processo di produzione che include il rapporto sul processo, la struttura delle dimensioni del prodotto e i dettagli della superficie, i dettagli dell'imballaggio e così via.
Q6. Quali sono i tuoi termini di pagamento?
A: Pagamento dello stampo: deposito del 40% tramite T/T in anticipo, pagamento del secondo stampo del 30% prima di inviare i primi campioni di prova, saldo dello stampo del 30% dopo aver concordato i campioni finali.
B: Pagamento della produzione: deposito anticipato del 50%, 50% prima dell'invio della merce finale.
Q7: Come potete rendere la nostra attività un buon rapporto a lungo termine?
R:1. Manteniamo una buona qualità e un prezzo competitivo per garantire ai nostri clienti il vantaggio di prodotti della migliore qualità.
2. Rispettiamo ogni cliente come nostro amico e facciamo sinceramente affari e facciamo amicizia con loro, non importa da dove provengano.
Tag caldi: Stampaggio di parti in plastica per accendini, Cina, Produttore, Fornitore, Fabbrica, Personalizzato, Commercio all'ingrosso, Compro, Qualità, Ultimi venduti, Made in China
Categoria correlata
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.