Casa
>
Prodotto > Servizio di personalizzazione principale > Modanatura personalizzata > Stampaggio di parti in plastica ABS PP PC PA6
Prodotto
- Servizio di personalizzazione principale
- Assistenza sanitaria
- Attrezzature sanitarie domestiche
- Prodotti per massaggi salutari per uso domestico
- Attrezzature mediche per la riabilitazione domestica
- Attrezzature per l'assistenza domiciliare
- Attrezzatura medica della casa dell'ospedale
- Attrezzatura medica commerciale dell'ospedale
- Nuovi dispositivi medici
- Forniture veterinarie
- Apparecchi e strumenti elettronici
- Stampi per forniture materne e infantili
- Sport ricreativi
- Arte dell'arredamento della casa
- Accessori per auto
- Trasporti e magazzinaggio
- Apparecchi di illuminazione
- Attrezzature per l'edilizia
- Prodotto da imballaggio
- Didattica e laboratori
- Abbigliamento Bagagli Accessori
- Prodotti per la cura e la pulizia
- Agricoltura e silvicoltura
- Attrezzatura meccanica
- Forniture per animali domestici
- Stoviglie
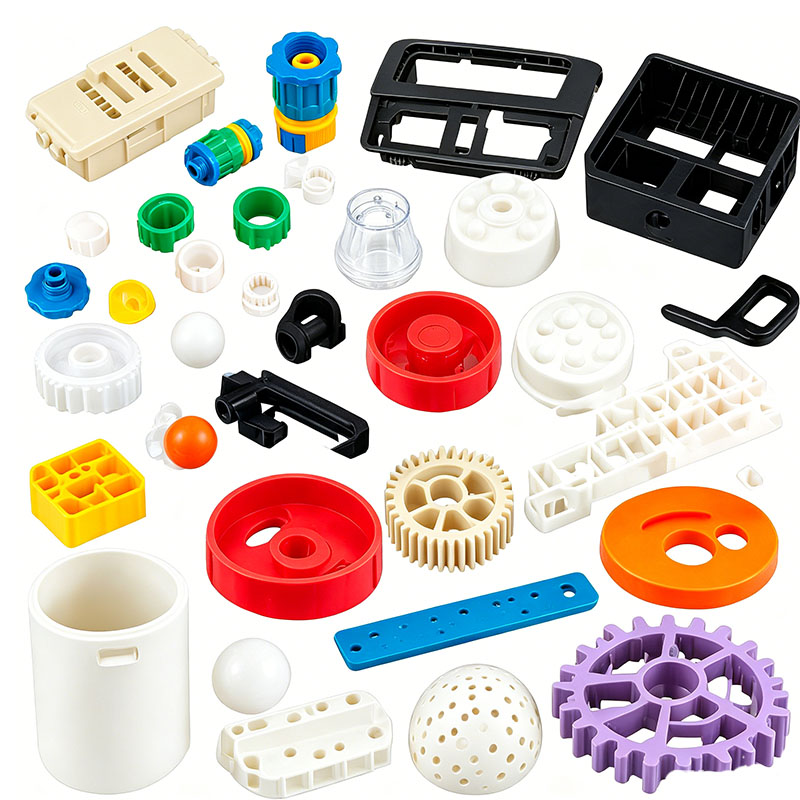
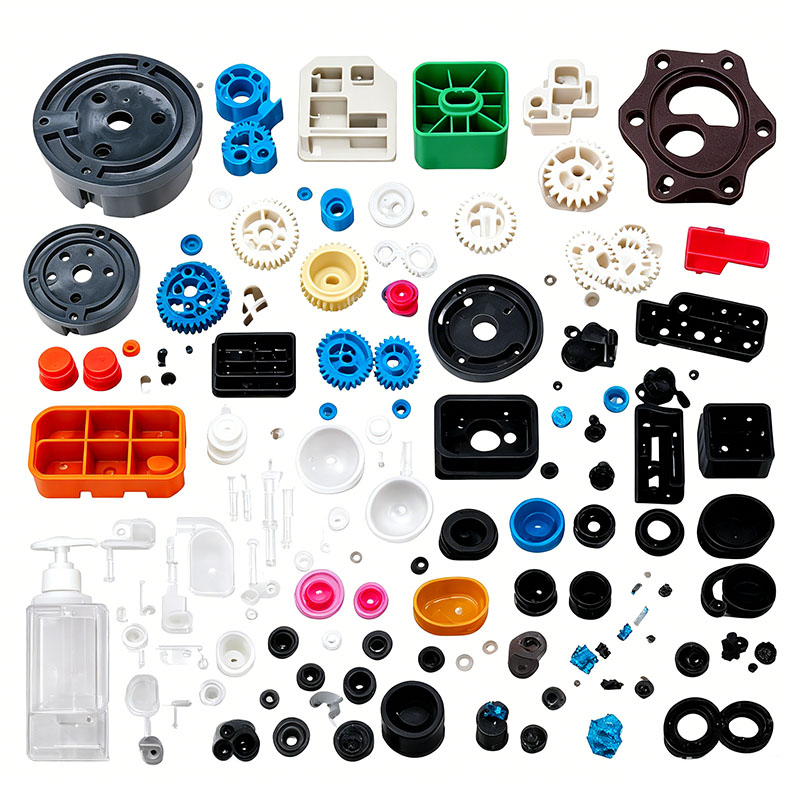
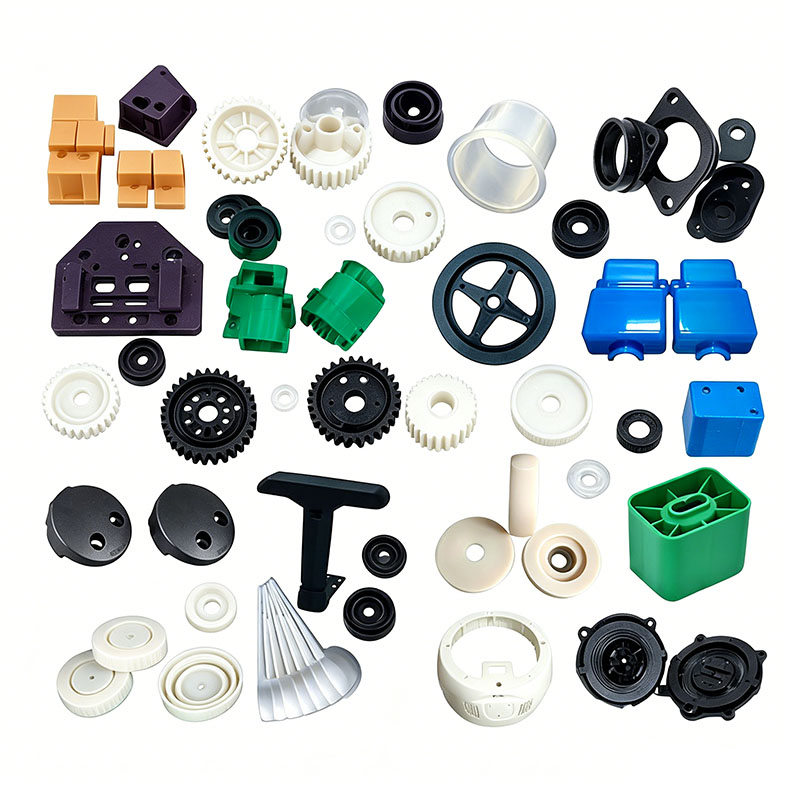
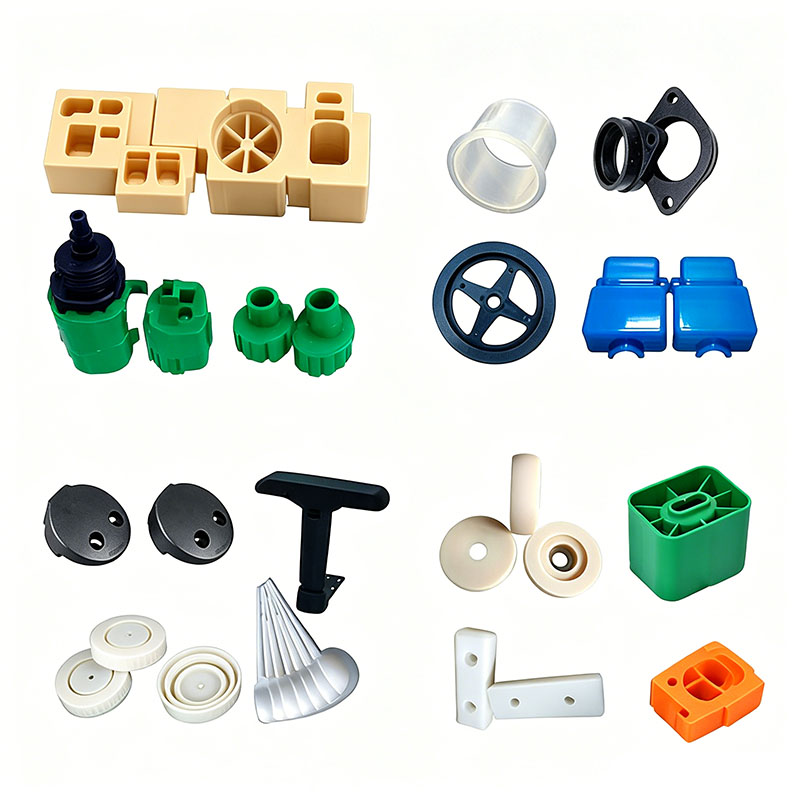
Stampaggio di parti in plastica ABS PP PC PA6
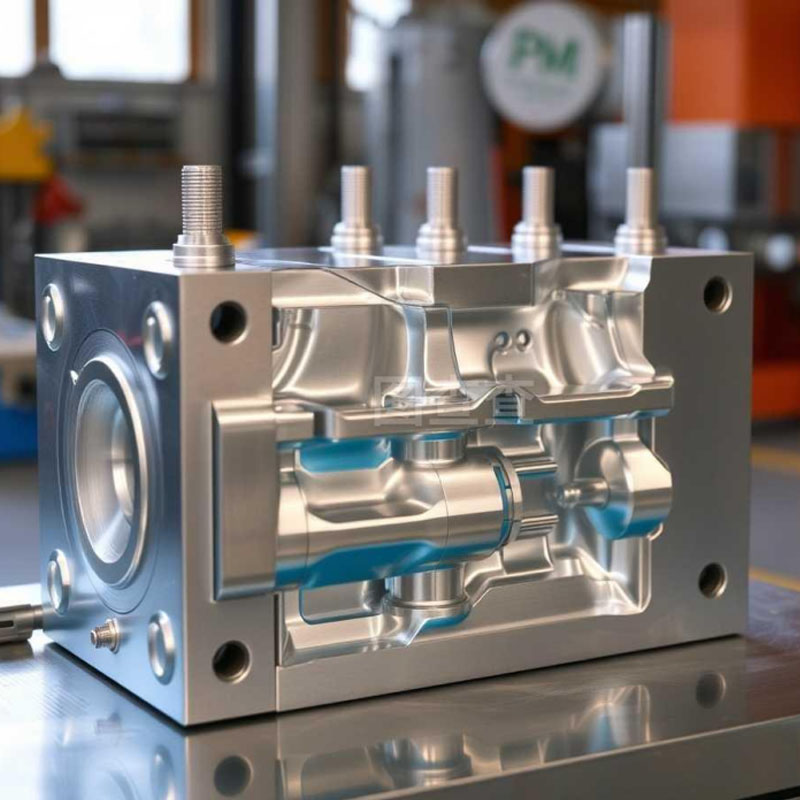
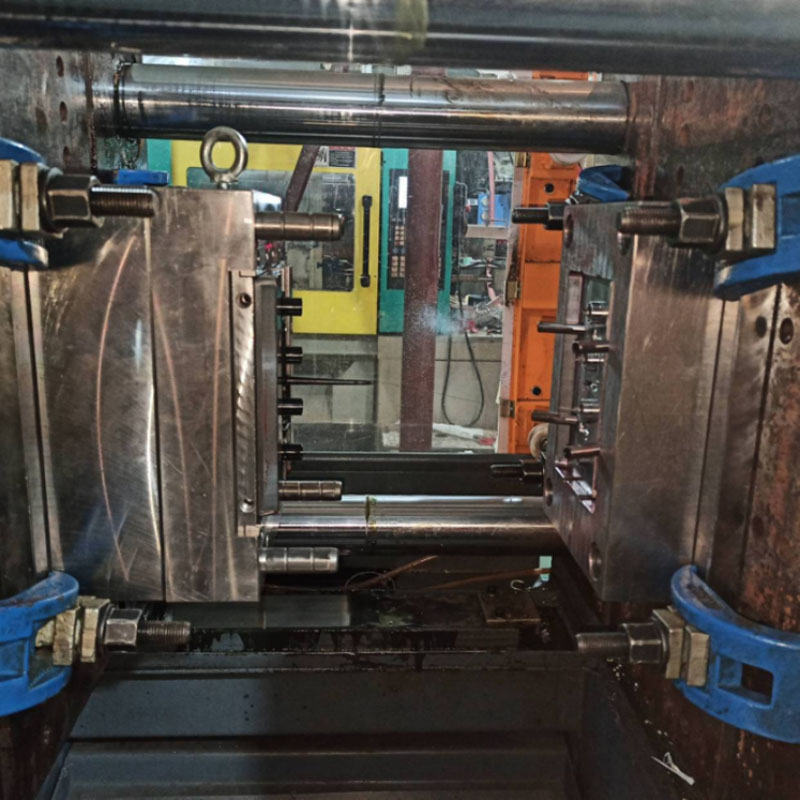
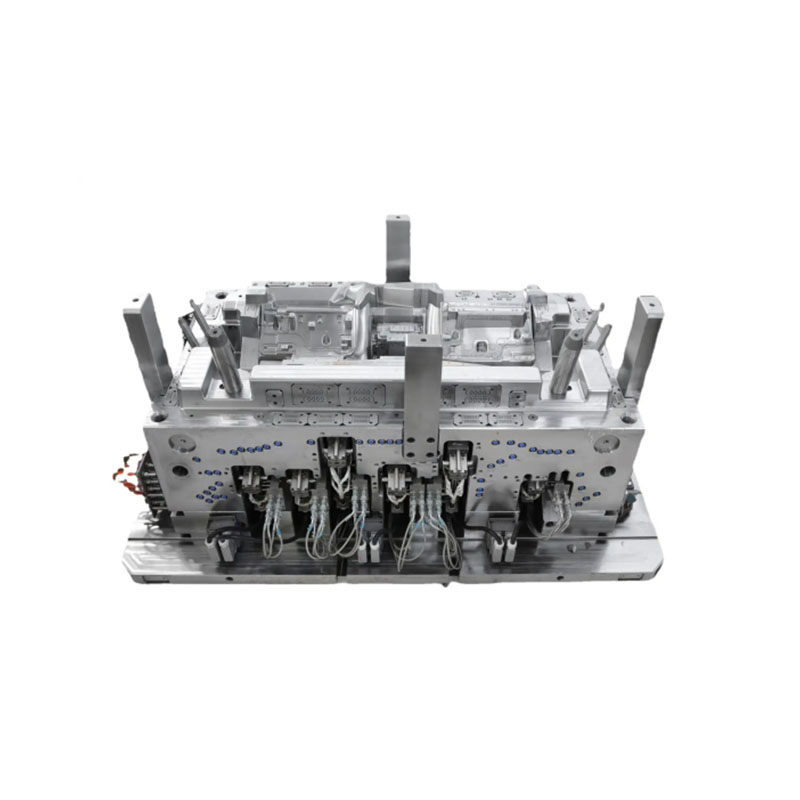
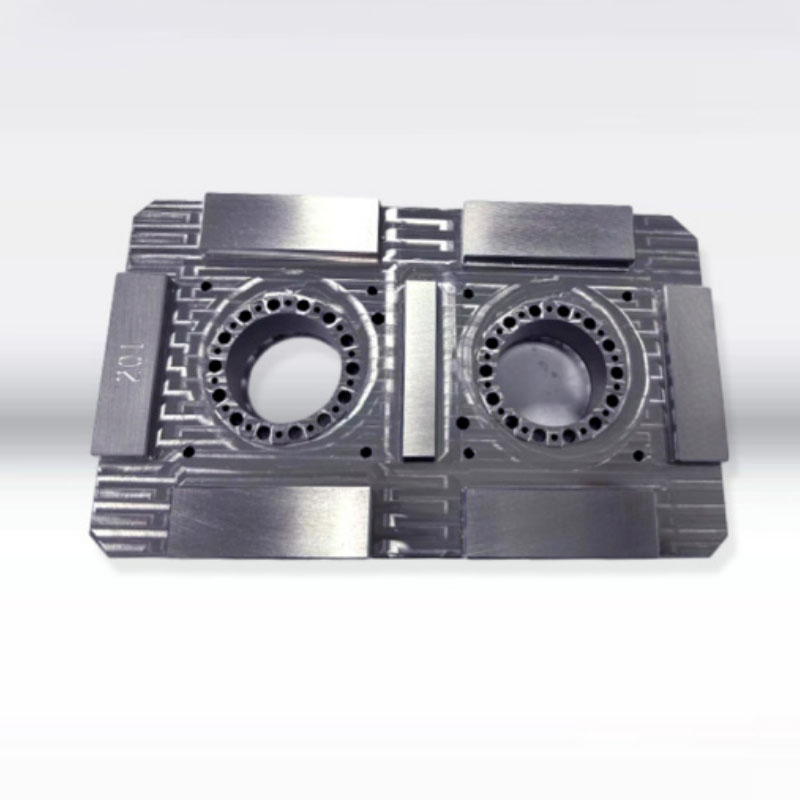
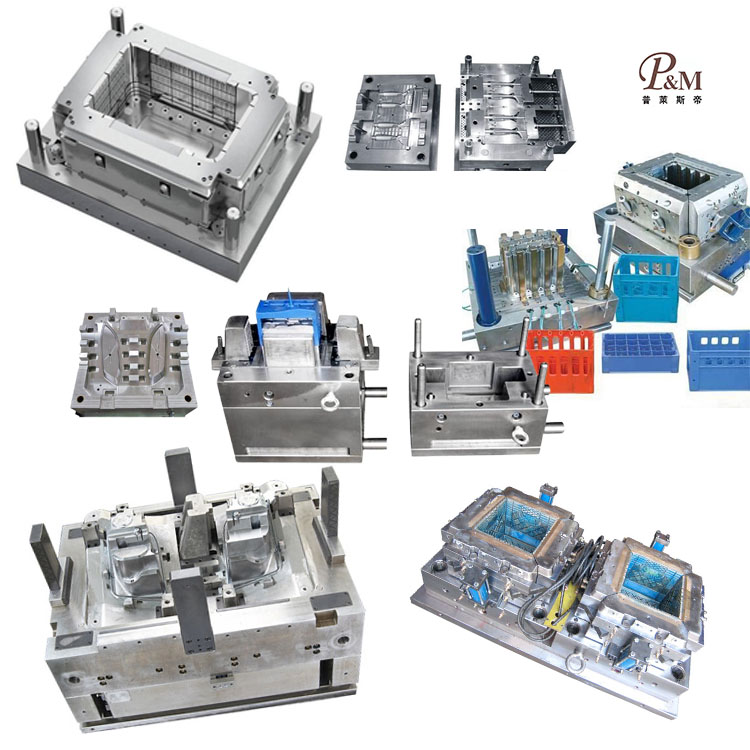
Ningbo (P&M) Plastic Metal Products Co., Ltd. ha 17 anni di tecnologia di produzione di stampi e può personalizzare lo stampaggio di parti in plastica ABS PP PC PA6. Forniamo servizi professionali di stampaggio di parti in plastica ABS PP PC PA6 personalizzati e siamo un produttore professionale di stampaggio di parti in plastica ABS PP PC PA6. Abbiamo sufficiente esperienza nella selezione delle materie prime dei prodotti e dei materiali per gli stampi. Nel processo di personalizzazione dello stampaggio di parti in plastica ABS PP PC PA6, la nostra fabbrica è in grado di fornire un servizio completo. Disponiamo di capacità di progettazione e produzione relative allo stampaggio di parti in plastica ABS PP PC PA6, quali: progettazione CAD, produzione di stampi, stampaggio a iniezione, produzione di prodotti in plastica, assemblaggio e altre tecnologie.
Invia richiesta
Descrizione del prodotto
Inoltre, la nostra azienda ha stabilito rapporti di collaborazione con fornitori di materie prime plastiche, produttori di stampe, ecc. per garantire la fornitura di materie prime e la qualità di stampa. Grazie alla nostra ricca esperienza e alla perfetta catena di fornitura, la nostra azienda è in grado di fornire ai clienti prodotti per lo stampaggio di parti in plastica ABS PP PC PA6 personalizzati di alta qualità per soddisfare le loro esigenze specifiche. Allo stesso tempo, abbiamo 10 anni di esperienza professionale nel servizio di commercio estero, comprendiamo il processo del commercio estero e serviamo meglio i nostri clienti. Per i prodotti di stampaggio di parti in plastica ABS PP PC PA6, possiamo realizzare parti in plastica corrispondenti, che vengono eseguite principalmente tramite stampi a iniezione.
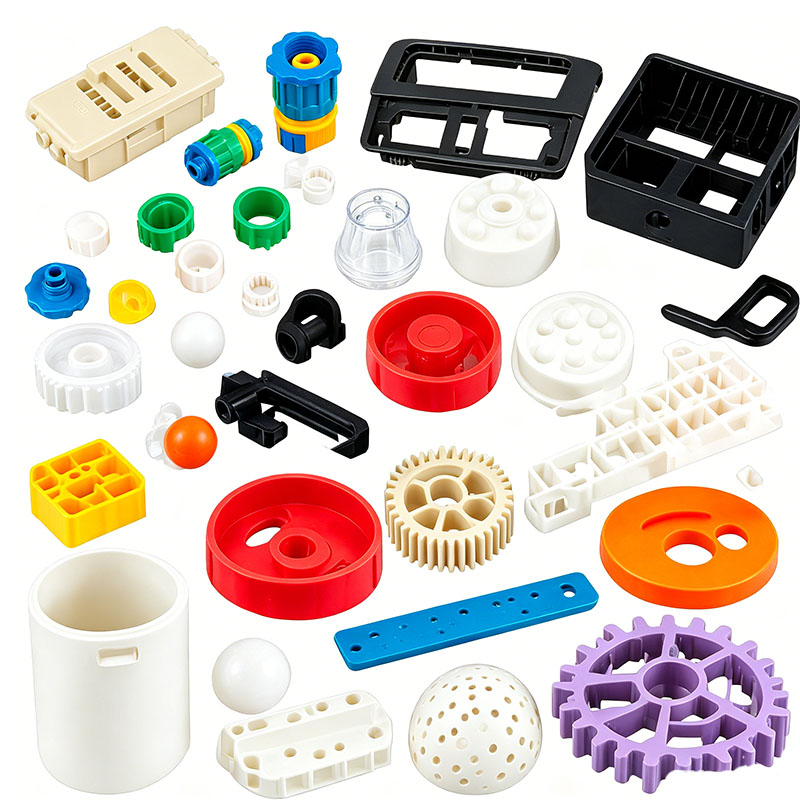
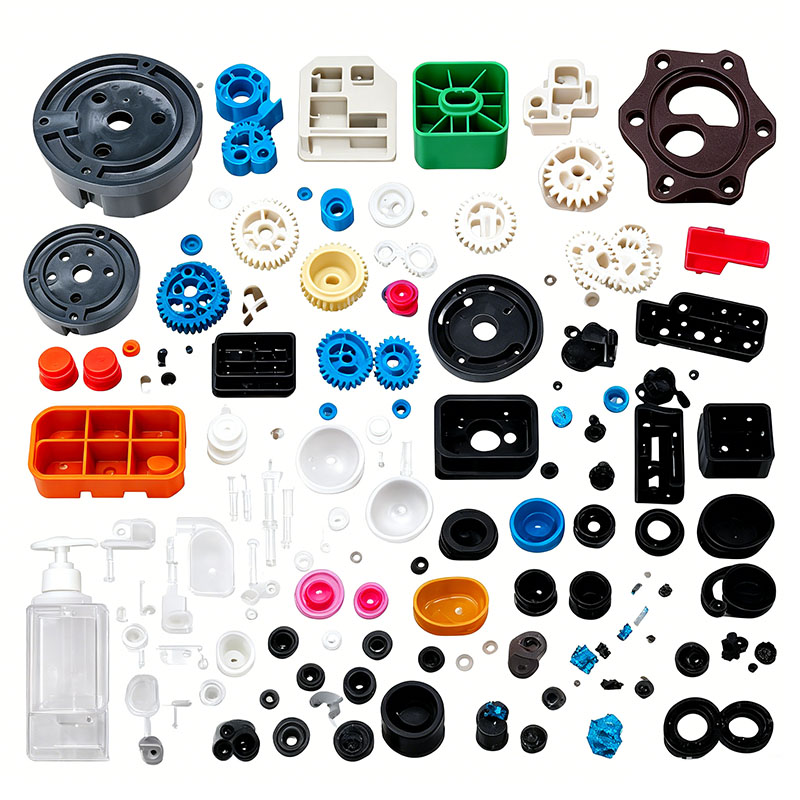
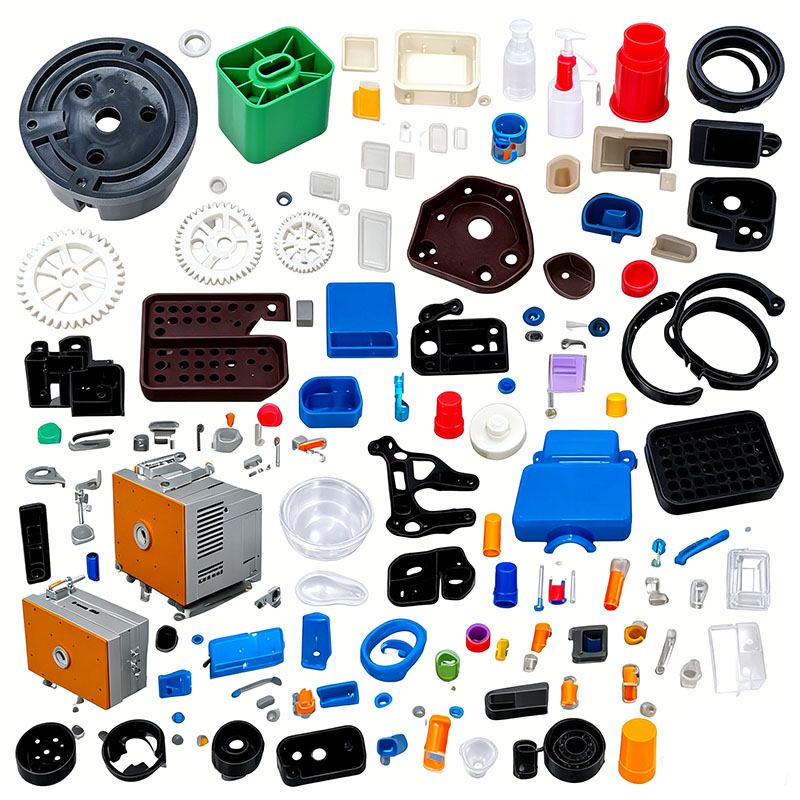
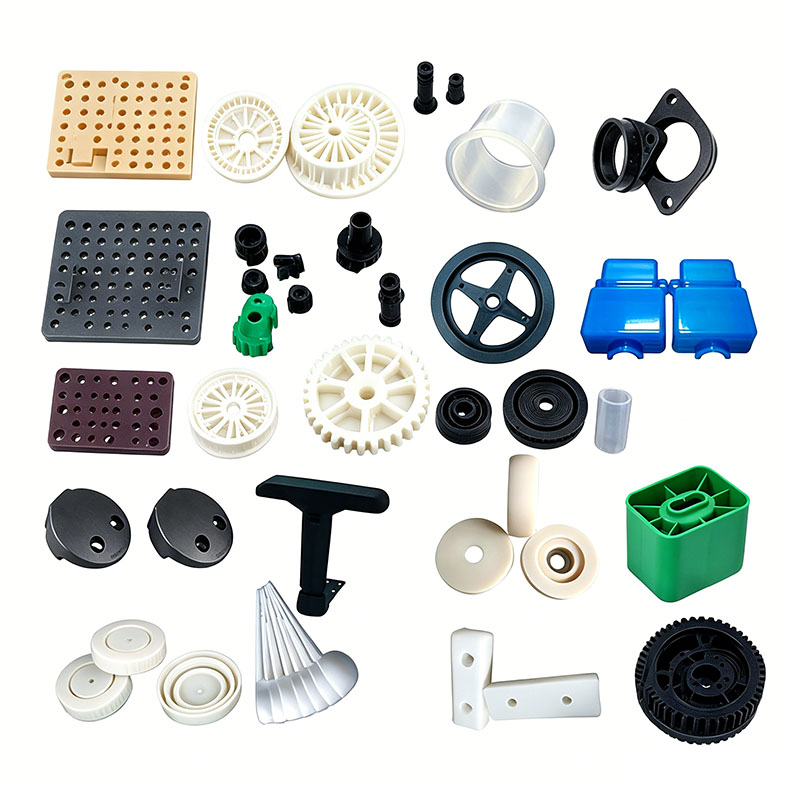
Le parti in plastica degli scooter elettrici utilizzano in genere quattro materiali di base principali: ABS, PP, PC e PA6. Questi materiali differiscono significativamente nella struttura molecolare, nell'assorbimento d'acqua, nella scorrevolezza e nella stabilità termica; di conseguenza, le temperature di stampaggio, le condizioni di essiccazione, i parametri dello stampo e le strategie di mitigazione dei difetti variano ampiamente. L'applicazione di un processo standardizzato a questi materiali spesso porta a difetti come striature argentate, segni di avvallamento, screpolature, rotture fragili e deformazioni. La sezione seguente delinea i punti chiave di stampaggio per ciascun materiale, incorporando standard pratici di produzione per componenti quali alloggiamenti di scooter, involucri di batterie, coperture di strumenti e staffe pieghevoli.
I. Elementi essenziali per lo stampaggio dell'ABS (alloggiamenti degli strumenti, coperture delle finiture della carrozzeria, involucri del manubrio)
L'ABS è un copolimero di acrilonitrile, butadiene e stirene. Offre buona tenacità, elevata lucentezza superficiale e facilità di verniciatura o galvanica ed è classificato come materiale plastico tecnico per uso generale con basso assorbimento d'acqua. I parametri di controllo chiave includono l'essiccazione, la temperatura dello stampo e la gestione dello stress interno.
Requisiti di asciugatura: il tasso di assorbimento dell'acqua a temperatura ambiente è di circa lo 0,2%; la mancata asciugatura corretta del materiale può causare striature e bolle argentate. L'essiccazione standard prevede il mantenimento del materiale a 80°C per 3–4 ore per mantenere il contenuto di umidità inferiore allo 0,04%; questa durata dovrebbe essere estesa a 5 ore in caso di clima umido. Non è necessaria una deumidificazione profonda; è sufficiente un essiccatore a tramoggia standard.
Temperatura della canna: zona di alimentazione 160–170°C; zona media 180–190°C; ugello 195–205°C. Temperature eccessive provocano la decomposizione della componente butadiene, con conseguente ingiallimento e fragilità; al contrario, temperature troppo basse determinano una scarsa fluidità, portando a linee di saldatura e getti corti.
Temperatura dello stampo: intervallo moderato di 50–65°C. Le basse temperature dello stampo inducono un elevato stress interno, causando fessurazioni durante il processo di cottura dopo la verniciatura o la galvanica; le elevate temperature dello stampo prolungano il ciclo di raffreddamento e rendono le parti a pareti sottili soggette a deformazioni.
Pressione e velocità di processo: la pressione di iniezione varia da 80 a 110 bar. Per le parti cosmetiche a pareti sottili, viene utilizzato il riempimento graduale ad alta velocità per ridurre al minimo le linee di saldatura. La pressione di mantenimento viene applicata in due fasi: 70 bar seguite da 90 bar, per evitare segni di avvallamento della superficie. Difetti comuni e contromisure: la bassa resistenza della linea di saldatura può essere risolta aumentando la temperatura dello stampo e migliorando la ventilazione; la fessurazione dopo la spruzzatura richiede una fase di ricottura (60°C per 2 ore); I segni di scorrimento superficiale (segni d'acqua) sono generalmente causati da un'essiccazione insufficiente della materia prima.
Specifiche del rimacinato: la proporzione di canali di colata/canalini aggiunti non deve superare il 15%; la tenacità diminuisce in modo significativo con il riciclaggio ripetuto, quindi è vietato superare questo rapporto per le parti in cui l'aspetto è fondamentale.
II. Elementi essenziali per lo stampaggio di PP (involucri di batterie, parafanghi, pannelli protettivi, clip)
Il polipropilene (PP) è una plastica semicristallina caratterizzata da bassa densità, resistenza agli urti, resistenza agli acidi/alcali, basso costo ed eccellente fluidità; tuttavia, presenta un ritiro elevato, è difficile da incollare e presenta una moderata tenacità alle basse temperature. I controlli chiave dello stampaggio si concentrano sulla gestione della deformazione da ritiro e dello sfiato.
Requisiti di asciugatura: l'assorbimento d'acqua è inferiore allo 0,01%, quindi l'asciugatura non è necessaria per la produzione standard; se conservato in un ambiente umido per un lungo periodo, asciugare a 60°C per 1 ora per eliminare l'umidità superficiale.
Temperatura della botte: 190–230°C; temperatura ugello: 210–230°C. Il PP ha un basso punto di fusione; temperature eccessive provocano la decomposizione, portando a odori e striature d'argento, mentre temperature insufficienti determinano una cristallizzazione incompleta, una finitura superficiale opaca e una ridotta tenacità.
Temperatura dello stampo: 30–50°C. Temperature più elevate dello stampo aumentano la cristallinità e la rigidità del prodotto ma aumentano anche il ritiro; le basse temperature dello stampo vengono utilizzate per le parti a pareti sottili per ridurre al minimo la deformazione.
Caratteristiche principali dello stampaggio: il ritiro dello stampaggio in PP varia dall'1,5% al 2,5%, quindi la progettazione dello stampo deve tenere conto di questo margine di ritiro. La velocità di riempimento dovrebbe essere medio-alta; grazie all'eccellente fluidità del materiale fuso, si verificano facilmente bave, quindi la forza di serraggio deve essere adattata all'area proiettata del prodotto. Il tempo di tenuta aumenta con lo spessore della parete; i compartimenti delle batterie a pareti spesse richiedono un tempo di permanenza di 15-20 secondi per contrastare il restringimento causato dalla cristallizzazione.
Controllo dei difetti: la deformazione del prodotto è causata principalmente da un raffreddamento non uniforme; aggiungere canali di raffreddamento attorno alla cavità dello stampo. La scarsa adesione o l'adesione della serigrafia devono essere risolte tramite fiamma post-stampaggio o trattamento corona. Per le parti a pareti sottili che presentano intrappolamenti di gas o bruciature, allargare i canali di ventilazione sulla linea di giunzione. Adattamenti per PP modificato: per PP temprato e PP resistente agli agenti atmosferici, i parametri di processo rimangono invariati, con la sola regolazione del rapporto masterbatch; per il PP rinforzato con fibra di vetro la temperatura dello stampo deve essere aumentata a 60°C per migliorare l'adesione delle fibre.
III. PC Moulding Essentials (coperture trasparenti per strumenti, parti decorative ad alta resistenza)
Il policarbonato (PC) offre elevata trasparenza, resistenza agli urti e resistenza al calore, ma è altamente igroscopico, ha un'elevata viscosità del punto di fusione ed è estremamente sensibile all'umidità. Gli aspetti fondamentali dello stampaggio sono l'essiccazione deumidificata e il riempimento ad alta pressione e a bassa velocità.
Standard di asciugatura obbligatori: l'assorbimento d'acqua a temperatura ambiente può raggiungere lo 0,3%; lo stampaggio a iniezione in presenza di umidità provoca estese striature argentate, bolle e fragilità/crepe del prodotto. Un essiccatore deumidificatore deve essere utilizzato a 110–120°C per 4–6 ore, mantenendo il contenuto di umidità rigorosamente al di sotto dello 0,02%; se la macchina resta ferma per più di un'ora il materiale necessita di una nuova asciugatura.
Temperatura della botte: 260–300°C; ugello: 280–300°C. Il PC ha un'alta viscosità; le basse temperature impediscono il completo riempimento della cavità, mentre temperature superiori a 320°C provocano la scissione della catena molecolare, riducendo la trasparenza e causando un drastico calo della resistenza agli urti. Spurgare la canna con PP prima dello spegnimento per prevenire la carbonizzazione ad alta temperatura e l'accumulo di carbonio.
Temperatura dello stampo: temperatura elevata dello stampo di 80–100°C. Le alte temperature riducono lo stress da taglio interno, prevenendo segni di stress sulle parti trasparenti; temperature eccessivamente basse causano una concentrazione di stress interno, rendendo le parti soggette a fessurazioni sotto carichi di assemblaggio.
Processo di iniezione: riempimento ad alta pressione e bassa velocità (pressione di iniezione 100–140 bar) per evitare tensioni interne causate dal taglio ad alta velocità; pressione di mantenimento moderata con durata estesa in base allo spessore della parete; È severamente vietata una pressione di tenuta eccessiva per le parti trasparenti per evitare lo sbiancamento da stress.
Post-elaborazione: se le parti trasparenti in PC richiedono assemblaggio o incollaggio, ricottura a 70–80°C per 2–3 ore dopo lo stampaggio per alleviare lo stress interno; lucidare lo stampo con una finitura a specchio per garantire un'elevata trasmissione della luce senza foschia o opacità. IV. Punti chiave dello stampaggio PA6 (chiusure pieghevoli, staffe di supporto, parti strutturali portanti)
Il nylon 6 (PA6) presenta elevata cristallinità, resistenza all'usura ed elevata resistenza meccanica, che lo rendono un materiale ideale per i componenti portanti degli scooter. Il suo principale svantaggio è l'elevato assorbimento d'acqua; mentre l'assorbimento di umidità dopo lo stampaggio aumenta effettivamente la tenacità, l'attenzione della lavorazione deve essere focalizzata su una deumidificazione approfondita, temperature elevate dello stampo e un controllo preciso della temperatura.
Requisiti di essiccazione: il PA6 non essiccato può contenere fino al 3% di umidità, causando la formazione di bolle eccessive durante l'iniezione e linee di saldatura fragili che si spezzano facilmente. Utilizzare un essiccatore deumidificatore a una temperatura costante di 105–115°C per 4 ore per ottenere un contenuto di umidità ≤0,02%; per PA6 rinforzato con fibra di vetro (PA6-GF30), prolungare il tempo di essiccazione a 5 ore. Dopo l'essiccazione, conservare il materiale in una tramoggia sigillata per evitare l'esposizione all'aria; ripetere l'asciugatura se la macchina resta inattiva per più di 30 minuti.
Temperatura della botte: 230–260°C; Ugello: 240–260°C. Temperature troppo basse determinano uno scarso flusso del materiale fuso e una dispersione non uniforme della fibra di vetro; temperature superiori a 270°C causano la decomposizione del nylon, generando bolle di gas di ammoniaca e riducendo significativamente la resistenza delle parti.
Temperatura dello stampo: temperatura elevata dello stampo di 70–90°C. Le elevate temperature dello stampo migliorano la cristallinità e l'uniformità della distribuzione della fibra di vetro, migliorando significativamente la resistenza all'usura e alla fatica di staffe e chiusure; lo stampaggio a bassa temperatura provoca una cristallizzazione incompleta, con conseguente rigidità insufficiente e suscettibilità alla deformazione da scorrimento.
Processo di stampaggio: fluidità moderata; pressione di iniezione 80–120 bar con riempimento a velocità media. I materiali rinforzati con fibra di vetro causano l'usura delle cavità dello stampo, pertanto le cavità richiedono un trattamento di nitrurazione. Evitare un'eccessiva pressione di tenuta per evitare tensioni interne che potrebbero causare deformazioni durante lo stoccaggio; calcolare il tempo di raffreddamento in base allo spessore massimo della parete (ad esempio, i dispositivi di chiusura con pareti spesse >4 mm richiedono >20 secondi di raffreddamento).
Controllo delle caratteristiche speciali: PA6 è duro e fragile immediatamente dopo la sformatura, ma acquisisce tenacità dopo aver assorbito naturalmente l'umidità nell'arco di 24 ore a temperatura ambiente; se è richiesto un assemblaggio rapido, è possibile utilizzare un trattamento con acqua bollente per aumentare la tenacità. Le parti rinforzate con fibra di vetro sono soggette al "galleggiamento delle fibre" (esposizione delle fibre superficiali); migliorare l'aspetto della superficie aumentando la temperatura dello stampo e diminuendo la velocità di iniezione. V. Confronto riepilogativo delle caratteristiche di stampaggio di quattro materiali
L'ABS dà priorità alla finitura superficiale e al basso stress interno, rendendolo adatto per parti decorative esterne; Il PP è facile da modellare ma presenta un elevato ritiro, rendendolo ideale per alloggiamenti leggeri; Il PC offre elevata trasparenza e resistenza agli urti ma richiede un controllo rigoroso sull'essiccazione e sulle temperature elevate dello stampo; PA6 fornisce robustezza e resistenza all'usura superiori ma necessita di un'accurata deumidificazione, rendendolo comunemente utilizzato per componenti strutturali portanti. Nella produzione effettiva, le materie prime devono essere selezionate in base alla funzionalità della parte e devono essere rigorosamente rispettati parametri specifici di essiccazione, temperatura dello stampo e iniezione. Inoltre, i controlli relativi alla ricottura, allo sfiato e all'utilizzo del rimacinato sono essenziali per ridurre al minimo i difetti del lotto, come fessurazioni, striature argentate, segni di avvallamento e deformazione, alla fonte, garantendo così una qualità costante per i componenti in plastica degli scooter elettrici.
Siamo un produttore di stampaggio di parti in plastica ABS PP PC PA6, che fornisce produzione di stampaggio di parti in plastica ABS PP PC PA6 di alta qualità. Se desideri personalizzare/sviluppare prodotti per lo stampaggio di parti in plastica ABS PP PC PA6, puoi trovarci. Disponiamo di una progettazione professionale di stampi a iniezione e di una tecnologia di produzione matura, che vi fornisce un servizio completo, dalla progettazione del prodotto, alla realizzazione di stampi, alla produzione del prodotto, all'imballaggio del prodotto, al trasporto del prodotto, possiamo aiutarvi in ogni collegamento. Finché verrai da noi, ti forniremo il massimo servizio e ti soddisferemo in termini di qualità del prodotto, tempi di produzione, dialogo informativo, ecc.
|
Nome del prodotto |
Stampaggio del tapis roulant |
|
Si prega di fornire |
2D, 3D, campioni o dimensioni di le immagini multi-angolo |
|
Tempo di muffa |
20-35 giorni |
|
Tempo del prodotto |
7-15 giorni |
|
Precisione dello stampo |
+/-0,01 mm |
|
Vita della muffa |
50-100 milioni di colpi |
|
Processo di produzione |
Disegni di audit: analisi del flusso dello stampo - validazione del progetto - Materiali personalizzati - lavorazione stampi - lavorazione anime - lavorazione elettrodi - Sistema Runner lavorazione - lavorazione e approvvigionamento di pezzi - accettazione della lavorazione - cavità processo di trattamento superficiale - modalità complessa Die - L'intero rivestimento superficiale dello stampo - piastra di montaggio - campione dello stampo - prova campione - invio campioni |
|
Cavità dello stampo |
Una cavità, multi-cavità o uguale prodotti diversi possono essere realizzati insieme |
|
Materiale dello stampo |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Sistema di corridori |
Canale caldo e canale freddo |
|
Materiale di base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Fine |
Snocciolando la parola, finitura a specchio, superficie opaca, strie |
|
Standard |
HASCO, DME o dipendenti da |
|
Tecnologia principale |
Fresatura, rettifica, CNC, elettroerosione, filo taglio, intaglio, elettroerosione, torni, finitura superficiale, ecc. |
|
Software |
CAD,PRO-E,UG Tempo di progettazione: 1-3 giorni (circostanze normali) |
|
Materiale del prodotto |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Sistema di qualità |
ISO9001:2008 |
|
Stabilisci il tempo |
20 giorni |
|
Attrezzatura |
CNC, elettroerosione, taglio Macchina, macchinari per la plastica, ecc. Stampo per valigie in plastica Zhe Jiang |


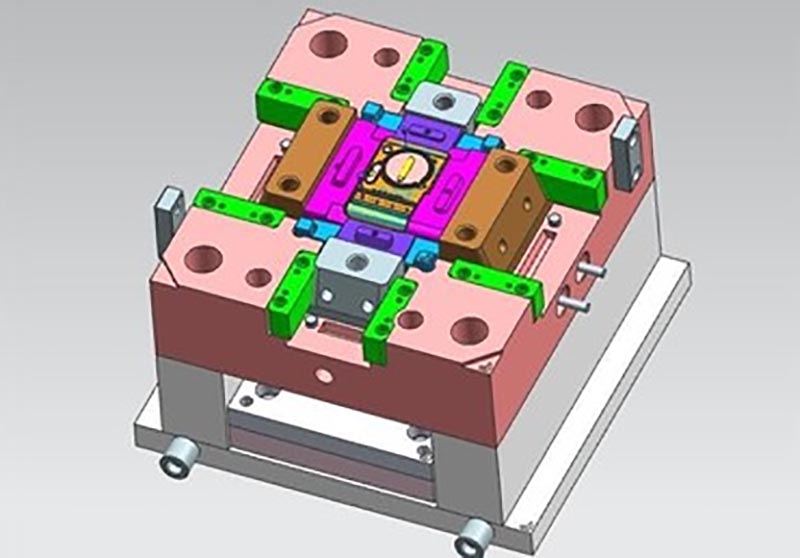
Realizzazione di stampi per iniezione plastica

Specifiche dello stampaggio della plastica

Progettazione dello stampo:



Processo di transazione:

Test della muffa:


Confezione del prodotto

Fabbrica
Siamo una fabbrica di stampi in plastica personalizzata. La nostra fabbrica è produttrice di stampi per iniezione plastica. abbiamo 17 anni di esperienza nello stampo in plastica personalizzato professionale e 10 anni di esperienza nel commercio estero. Siamo fornitori di stampi in plastica personalizzati. Siamo in grado di fornire un servizio personalizzato di stampi in plastica. La nostra fabbrica può realizzare parti in plastica stampate ad iniezione e la qualità dei prodotti ti soddisferà.
Abbiamo più di 50 macchine di fascia alta e centinaia di ingegneri e progettisti. Siamo in grado di fornire un servizio completo, dalla progettazione del prodotto - realizzazione di stampi - produzione del prodotto - imballaggio del prodotto - trasporto. Abbiamo una filiera produttiva completa. Possiamo soddisfare tutte le vostre esigenze.
Servizi che forniamo:
Servizio professionale di stampi personalizzati, progettazione e produzione di stampi in plastica. Produzione di prodotti in plastica, progettazione del prodotto, progettazione di stampi, personalizzazione di stampi per soffiaggio, personalizzazione di stampi rotazionali, personalizzazione di stampi per pressofusione. Servizi di stampa 3D, servizi di produzione CNC, imballaggio del prodotto, imballaggio personalizzato, servizi di spedizione.










Aderiamo sempre ai principi della qualità innanzitutto e del tempo. Fornendo ai clienti prodotti della massima qualità, cercare di massimizzare l'efficienza produttiva e ridurre i tempi di produzione. Siamo orgogliosi di dire a ogni cliente che la nostra azienda non ha perso alcun cliente sin dalla sua fondazione. Se c'è un problema con il prodotto, cercheremo attivamente una soluzione e ci assumeremo la responsabilità fino alla fine.

Domande frequenti
Q1: sei una società commerciale o un produttore?
A: Siamo produttori.
Q2. Quando posso ottenere il preventivo?
A: Di solito citiamo entro 2 giorni dalla ricezione della tua richiesta.
Se hai molta urgenza, chiamaci o comunicacelo nella tua email in modo che possiamo prima fare un preventivo per te.
Q3. Quanto tempo è il tempo di consegna per lo stampo?
R: Tutto dipende dalle dimensioni e dalla complessità dei prodotti. Normalmente, il tempo di consegna è di 25 giorni.
Q4. Non ho un disegno 3D, come devo iniziare il nuovo progetto?
A: Puoi fornirci un campione di stampaggio, ti aiuteremo a completare il disegno del disegno 3D.
Q5. Prima della spedizione, come assicurarsi della qualità dei prodotti?
R: Se non vieni nella nostra fabbrica e non hai una terza parte per l'ispezione, saremo i tuoi addetti all'ispezione.
Ti forniremo un video per i dettagli del processo di produzione che include il rapporto sul processo, la struttura delle dimensioni del prodotto e i dettagli della superficie, i dettagli dell'imballaggio e così via.
Q6. Quali sono i tuoi termini di pagamento?
A: Pagamento dello stampo: deposito del 40% tramite T/T in anticipo, pagamento del secondo stampo del 30% prima di inviare i primi campioni di prova, saldo dello stampo del 30% dopo aver concordato i campioni finali.
B: Pagamento della produzione: deposito anticipato del 50%, 50% prima dell'invio della merce finale.
Q7: Come potete rendere la nostra attività un buon rapporto a lungo termine?
R:1. Manteniamo una buona qualità e un prezzo competitivo per garantire ai nostri clienti il vantaggio di prodotti della migliore qualità.
2. Rispettiamo ogni cliente come nostro amico e facciamo sinceramente affari e facciamo amicizia con loro, non importa da dove provengano.
Tag caldi: Stampaggio di parti in plastica ABS PP PC PA6, Cina, produttore, fornitore, fabbrica, personalizzato, commercio all'ingrosso, acquisto, qualità, ultime vendite, prodotto in Cina
Categoria correlata
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.